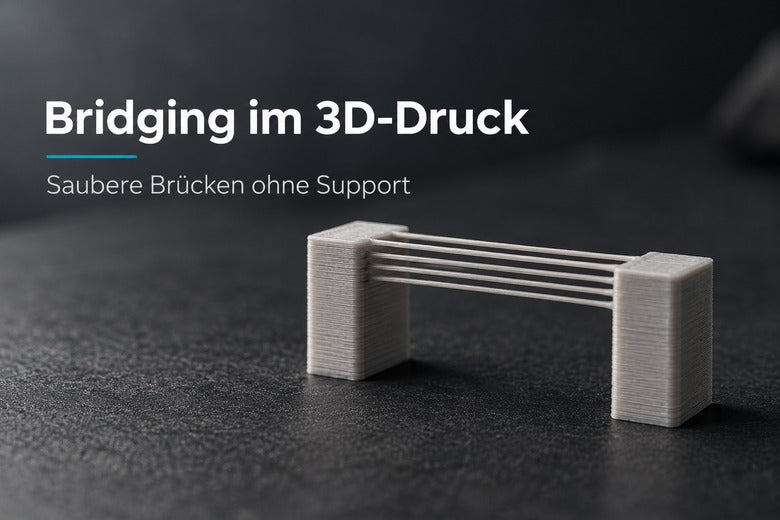
Eine Brücke im 3D-Druck sieht im Slicer oft erstaunlich einfach aus: Zwei Wände stehen sich gegenüber, dazwischen verlaufen einige gerade Linien. Beim Drucken hängen diese Linien jedoch plötzlich durch, reißen ab oder werden an der Unterseite rau.
Genau hier kommt Bridging ins Spiel. Dabei legt der Drucker Filament über einen freien Spalt, ohne dass direkt darunter Support steht. Mit einer passenden Ausrichtung und abgestimmten Einstellungen lassen sich viele kurze und mittlere Brücken sauber drucken – oft ganz ohne zusätzliche Stützstruktur.
In diesem Leitfaden erfährst du, wie eine Brücke entsteht, welche Einstellungen wirklich wichtig sind und wie du Fehler mit einem kleinen Testmodell gezielt eingrenzt.
Was bedeutet Bridging im 3D-Druck?
Beim Bridging wird eine Extrusionsbahn zwischen zwei bereits gedruckten Bereichen gespannt. Die Bahn wird an einer Seite verankert, über den freien Raum gezogen und auf der gegenüberliegenden Seite abgelegt. Weitere Bahnen bilden daneben eine dünne, zunächst frei hängende Schicht.
Eine Brücke unterscheidet sich von einem normalen Überhang:
- Brücke: Die Bahn überspannt einen Spalt und wird idealerweise an beiden Enden getragen.
- Überhang: Die neue Bahn ragt seitlich über die vorherige Schicht hinaus und wird nur teilweise von ihr gestützt.

Die erste Brückenschicht ist besonders wichtig. Sie besitzt unterhalb keine direkte Auflage und muss die Grundlage für alle weiteren Schichten bilden. Ihre Unterseite wird deshalb selten genauso glatt wie eine Fläche, die direkt auf dem Druckbett oder auf Support gedruckt wurde. Eine leichte Linienstruktur ist normal; starkes Durchhängen oder offene Lücken sind es nicht.
Woran erkennt man eine schlechte Brücke?
Das Fehlerbild liefert oft schon einen guten Hinweis auf die Ursache:
- Die Bahnen hängen gleichmäßig durch: Das Filament bleibt zu lange weich, der Span ist zu lang oder der Bridge Flow ist zu hoch.
- Einzelne Bahnen reißen ab: Die Geschwindigkeit ist möglicherweise zu hoch, der Materialfluss zu gering oder die Verankerung an den Rändern unzuverlässig.
- Zwischen den Bahnen bleiben Lücken: Bridge Flow, Linienbreite oder Materialzufuhr reichen nicht aus.
- Die Unterseite ist verschmiert: Die Bahnen hängen durch und die nächste Schicht drückt sie zusammen; auch eine zu hohe Temperatur kann beitragen.
- Nur eine Seite löst sich: Der Start- oder Endbereich bietet möglicherweise zu wenig Auflage, oder die Düse zieht Material von der Kante weg.

Wann funktioniert Bridging ohne Support?
Ob eine Brücke gelingt, hängt nicht nur von ihrer Länge ab. Auch Material, Kühlung, Düsentemperatur, Linienrichtung, Verankerung und Geometrie spielen zusammen.
Gute Voraussetzungen sind:
- eine möglichst kurze und direkte Spannweite;
- stabile Auflageflächen an beiden Enden;
- gerade Bridge-Linien ohne unnötige Richtungswechsel;
- gleichmäßige Extrusion und trockenes Filament;
- ein materialgerechter Luftstrom;
- eine saubere Düse ohne anhaftende Kunststoffreste.
Es gibt keine universelle maximale Brückenlänge. Ein Drucker kann mit PLA eine bestimmte Strecke sauber überbrücken, während dieselbe Geometrie mit flexiblem oder sehr zähem Material deutlich schwieriger ist. Auch eine breite Brückenfläche kann anspruchsvoller sein als ein schmaler Spalt gleicher Länge, weil viele frei hängende Bahnen nebeneinander entstehen.
Die wichtigsten Bridging-Einstellungen
1. Bridge Speed: nicht automatisch so langsam wie möglich
Bei normalen Außenwänden verbessert eine niedrigere Geschwindigkeit häufig die Oberflächenqualität. Bei Brücken gilt das nicht uneingeschränkt. Bewegt sich die Düse sehr langsam, bleibt das Filament länger heiß und kann stärker durchhängen. Ist sie zu schnell, haftet die Bahn möglicherweise nicht zuverlässig an den Rändern oder wird zu dünn gezogen.
Beginne mit dem bewährten Materialprofil deines Slicers. Drucke anschließend ein kleines Brückentestmodell und ändere die Bridge Speed nur in kleinen Schritten. Suche nach einer Geschwindigkeit, bei der die Bahnen straff gespannt werden, ohne an den Verankerungen abzureißen.
2. Kühlung: oft hilfreich, aber materialabhängig
Gezielte Kühlung lässt eine frei hängende Bahn schneller fest werden. Bei PLA ist eine kräftige Bridge-Kühlung häufig hilfreich. PETG kann ebenfalls von zusätzlicher Kühlung profitieren, reagiert aber je nach Rezeptur unterschiedlich. Bei ABS, ASA, PA und anderen Materialien muss stärker darauf geachtet werden, dass zusätzliche Luft nicht zu Verzug oder schwacher Schichthaftung führt.
Nutze deshalb zuerst das passende Materialprofil. Wenn Brücken durchhängen, erhöhe nur die Bridge-Kühlung schrittweise und beobachte gleichzeitig, ob sich Layerhaftung, Warping oder Geräuschentwicklung der Lüfter verändern.
3. Düsentemperatur: innerhalb des erlaubten Bereichs testen
Sehr heißes Filament fließt leicht, bleibt aber länger weich. Eine etwas niedrigere Temperatur innerhalb des vom Filamenthersteller angegebenen Bereichs kann Brücken stabiler machen. Zu niedrige Temperaturen führen dagegen zu ungleichmäßiger Extrusion, schlechter Verankerung oder schwacher Schichthaftung.
Ändere die Temperatur in kleinen Schritten und bewerte nicht nur die Brücke. Auch normale Wände, Topflächen und die Verbindung der Schichten müssen zuverlässig bleiben.
4. Bridge Flow: Materialmenge gezielt anpassen
Viele Slicer besitzen einen eigenen Flow-Wert für Brücken. Er bestimmt, wie viel Material in den frei hängenden Bahnen extrudiert wird.
- Zu viel Flow: Die Bahn wird schwerer, bleibt weich und hängt stärker durch.
- Zu wenig Flow: Die Bahn wird dünn, reißt ab oder lässt offene Zwischenräume zurück.
Ein niedrigerer Bridge Flow ist daher keine pauschale Lösung. Verwende das Standardprofil als Ausgangspunkt und passe den Wert nur an, wenn ein wiederholbarer Test eindeutig zu dicke oder zu dünne Bahnen zeigt.
5. Layerhöhe und Linienbreite
Eine sehr große Layerhöhe erzeugt dickere, schwerere Bahnen und lässt weniger Spielraum für sauberes Spannen. Sehr kleine Layerhöhen sind jedoch nicht automatisch besser, weil die Linien dünn werden und empfindlicher auf Flow-Schwankungen reagieren können.
Auch hier ist ein etabliertes Profil der beste Startpunkt. Prüfe in der Slicer-Vorschau, ob die erste Brückenschicht aus durchgehenden Linien besteht und ob die verwendete Linienbreite zur installierten Düse passt.
6. Verankerung und Randbereiche
Eine Brücke kann nur so stabil sein wie ihre Endpunkte. Sehr schmale Kanten, kleine Inseln oder bereits hochgebogene Bereiche bieten wenig Halt. Wenn möglich, sollte die Brückenbahn an beiden Seiten ein Stück über einer stabilen Wand verlaufen, bevor sie den freien Spalt überquert.
Kontrolliere außerdem, ob die Düse beim Richtungswechsel Material an der Kante hochzieht. Eine verschmutzte Düse, instabiler Flow oder eine ungünstige Bewegungsfolge können die Verankerung schwächen.
Modellausrichtung: Die kürzere Brücke ist meist leichter
Die Ausrichtung des Modells kann mehr bewirken als eine lange Reihe von Parameteränderungen. Drehe das Bauteil so, dass wichtige Brücken möglichst kurze Abstände überspannen. Bei rechteckigen Öffnungen sollten die Bridge-Linien nach Möglichkeit über die kürzere Seite verlaufen.
Betrachte dabei nicht nur eine einzelne Öffnung. Eine neue Ausrichtung verändert auch:
- die Kontaktfläche auf dem Druckbett;
- die Richtung der Schichten im fertigen Bauteil;
- andere Überhänge und Brücken;
- den Supportbedarf;
- die sichtbaren Oberflächen.

Öffne nach jeder Drehung die Layer-Vorschau. Verlasse dich nicht allein auf die farbige Modellansicht: Erst die tatsächlichen Druckbahnen zeigen, in welche Richtung die erste Brückenschicht verläuft.
Bridging Schritt für Schritt testen
- Verwende ein bekanntes Materialprofil. Wähle den richtigen Drucker, die installierte Düse und das tatsächlich geladene Filament.
- Trockne das Filament bei Bedarf. Feuchtigkeit kann Blasen, ungleichmäßigen Flow und instabile Bahnen verursachen.
- Drucke ein kompaktes Testmodell. Es sollte mehrere klar erkennbare Spannweiten besitzen, aber nur wenig Material benötigen.
- Beurteile das Ausgangsergebnis. Notiere Durchhang, Lücken, Abrisse und die Unterseitenqualität.
- Ändere nur eine Einstellung. Beginne je nach Fehlerbild mit Bridge Speed, Kühlung, Temperatur oder Bridge Flow.
- Drucke denselben Test erneut. Verwende dieselbe Rolle, Position und Umgebung.
- Speichere das funktionierende Profil. Benenne es eindeutig nach Material, Düse und Drucker.
Ein einzelner Test zeigt keine absolute Leistungsgrenze. Er hilft aber, Einstellungen reproduzierbar zu vergleichen. Für ein wichtiges Bauteil solltest du zusätzlich einen kleinen Ausschnitt der tatsächlichen Geometrie drucken.
Besonderheiten verschiedener Materialien
PLA
PLA lässt sich häufig gut überbrücken, weil es mit starker Bauteilkühlung schnell fest wird. Zu hohe Umgebungstemperaturen oder unzureichende Hotend-Kühlung können das Ergebnis verschlechtern. Prüfe trotzdem, ob sehr starke Kühlung bei einem funktionalen Teil die Schichthaftung beeinflusst.
PETG
PETG bleibt oft länger zäh und neigt eher zu Fäden. Saubere Brücken benötigen deshalb eine gute Balance aus Temperatur, Geschwindigkeit und Kühlung. Eine verschmutzte Düse kann Material mitziehen und den Start der Brücke beschädigen.
ABS und ASA
Zusätzliche Kühlung kann Brücken verbessern, darf aber das warme, zugluftfreie Druckumfeld nicht unnötig stören. Zu viel Luft kann Warping oder Layertrennung fördern. Verwende ein materialgerechtes Profil und teste Bridge-Kühlung gezielt.
TPU und andere flexible Materialien
Flexible Filamente sind schwieriger straff über einen Spalt zu ziehen. Kurze Spannweiten, eine stabile Materialzufuhr und eine angepasste Geschwindigkeit sind besonders wichtig. Bei langen oder sichtbaren Brücken ist Support häufig die verlässlichere Lösung.
Wann ist Support die bessere Wahl?
Bridging spart Material und Nacharbeit, ist aber nicht für jede Geometrie geeignet. Support ist oft sinnvoller, wenn:
- die Spannweite deutlich länger ist als im getesteten Bereich;
- die Unterseite besonders glatt oder maßhaltig sein muss;
- die Brücke nicht an zwei stabilen Seiten verankert werden kann;
- mehrere Brücken in unterschiedlichen Richtungen auf derselben Höhe liegen;
- das verwendete Material stark zum Durchhängen neigt;
- ein Fehldruck teurer wäre als die zusätzliche Stützstruktur.
Manchmal reicht eine kleine, lokal platzierte Stütze statt Support unter der gesamten Fläche. Support Painting oder Enforcer können helfen, nur die kritischen Bereiche abzusichern.
Schnelle Fehlerdiagnose
Die Bahnen hängen wie Bögen nach unten
Prüfe zuerst Spannweite, Bridge-Kühlung, Temperatur und Bridge Flow. Drehe das Modell, wenn dadurch eine kürzere Brücke entsteht. Ändere anschließend jeweils nur einen Parameter.
Die ersten Linien halten, spätere werden unruhig
Die erste Brückenschicht ist möglicherweise noch zu ungleichmäßig, um die folgenden Schichten zu tragen. Prüfe außerdem, ob die nächste Schicht in einer sinnvollen Richtung verläuft und ob sich Material an der Düse ansammelt.
Die Linien reißen in der Mitte
Die Geschwindigkeit oder Zugwirkung kann zu hoch sein, der Flow zu gering oder das Filament feucht. Kontrolliere auch, ob die Extrusion bei normalen Linien gleichmäßig ist.
Nur der Anfang der Brücke ist schlecht
Untersuche den Übergang von der Wand in den freien Bereich. Die Bahn braucht eine sichere Verankerung. Eine verschmutzte Düse, eine kleine Startfläche oder instabiler Druck in der Düse können den Anfang schwächen.
Die Brücke ist stabil, aber die Unterseite rau
Eine leichte Linienstruktur ist konstruktionsbedingt. Wenn die Unterseite sichtbar oder funktional wichtig ist, kann eine andere Modellausrichtung, eine lokale Stütze oder ein Support Interface das bessere Ergebnis liefern.
Häufige Fehler beim Einstellen
- Alle Werte gleichzeitig ändern: Danach ist nicht erkennbar, welche Anpassung geholfen hat.
- Nur die Geschwindigkeit reduzieren: Sehr langsames Bridging kann den Durchhang sogar verstärken.
- Maximale Kühlung für jedes Material verwenden: ABS, ASA und andere Materialien können dadurch neue Probleme entwickeln.
- Die Modellorientierung ignorieren: Eine kürzere Spannweite ist oft wirksamer als Feintuning.
- Feuchtes Filament mit Slicer-Werten ausgleichen: Instabile Extrusion sollte zuerst an der Ursache behoben werden.
- Eine perfekte Unterseite erwarten: Eine frei gedruckte Brückenschicht bleibt meist sichtbarer als eine unterstützte Fläche.
Checkliste vor dem Drucken
- Das richtige Drucker-, Düsen- und Materialprofil ist ausgewählt.
- Das Filament ist trocken und wird gleichmäßig gefördert.
- Die Düse ist sauber und frei von anhaftenden Resten.
- Die Brücke verläuft über die möglichst kurze Spannweite.
- Beide Enden besitzen ausreichend stabile Verankerungsflächen.
- Bridge Speed, Kühlung, Temperatur und Flow stammen aus einem getesteten Ausgangsprofil.
- Die Richtung der Brückenbahnen wurde in der Layer-Vorschau kontrolliert.
- Für lange oder sichtbare Brücken wurde Support als Alternative geprüft.
- Vor einem langen Druck wurde ein kleines Testmodell oder ein Geometrieausschnitt gedruckt.
Häufig gestellte Fragen
Wie lang kann eine FDM-Brücke ohne Support sein?
Es gibt keine allgemeingültige Länge. Das Ergebnis hängt von Material, Drucker, Kühlung, Temperatur, Geometrie und den Verankerungen ab. Verwende ein Testmodell mit mehreren Spannweiten und prüfe anschließend einen Ausschnitt des echten Bauteils.
Sollte Bridging schnell oder langsam gedruckt werden?
Weder möglichst schnell noch möglichst langsam ist automatisch richtig. Zu langsames Drucken kann mehr Durchhang verursachen, während eine zu hohe Geschwindigkeit die Verankerung oder Materialzufuhr überfordert. Beginne mit einem bewährten Profil und teste in kleinen Schritten.
Braucht PLA beim Bridging 100 Prozent Lüfterleistung?
Starke Kühlung hilft PLA häufig, ist aber keine universelle Regel. Drucker, Bauteilgeometrie und Filamentrezeptur unterscheiden sich. Verwende das Materialprofil als Ausgangspunkt und prüfe neben der Brücke auch die Schichthaftung.
Warum hängt PETG stärker durch als PLA?
PETG bleibt häufig länger zäh und weich. Deshalb reagieren Brücken empfindlicher auf Temperatur, Kühlung und Geschwindigkeit. Ein sauberer Düsenbereich und trockenes Filament sind ebenfalls wichtig.
Kann ich Bridging statt Support verwenden?
Bei kurzen, geraden und gut verankerten Spannweiten oft ja. Für lange Brücken, sehr glatte Unterseiten oder empfindliche Geometrien ist Support zuverlässiger. Entscheidend ist die Vorschau und ein realer Test.
Warum ändert der Slicer die Linienrichtung?
Der Slicer versucht normalerweise, geeignete Verankerungen und eine kurze Spannweite zu finden. Komplexe Geometrien können jedoch zu unerwarteten Richtungen führen. Kontrolliere deshalb immer die erste Brückenschicht in der Layer-Vorschau.
Ist eine raue Brückenunterseite ein Fehler?
Nicht unbedingt. Frei hängende Bahnen besitzen keine glatte Auflage und zeigen häufig eine sichtbare Linienstruktur. Starkes Durchhängen, offene Lücken oder gerissene Bahnen deuten dagegen auf Verbesserungsbedarf hin.
Fazit
Sauberes Bridging entsteht nicht durch einen einzelnen magischen Wert. Kurze Spannweiten, stabile Verankerungen, gleichmäßige Extrusion und eine zum Material passende Balance aus Geschwindigkeit, Temperatur, Kühlung und Flow müssen zusammenpassen.
Beginne mit einem bewährten Materialprofil, kontrolliere die Linienrichtung in der Slicer-Vorschau und nutze ein kleines Testmodell. Ändere anschließend immer nur eine Einstellung. So findest du schneller heraus, ob die Brücke wirklich ohne Support zuverlässig gedruckt werden kann – oder ob eine gezielte Stützstruktur die bessere Lösung ist.
