








Votre buse laisse des filaments fins entre les tours, et la pièce pour laquelle vous avez attendu trois heures semble être passée dans une toile d’araignée. Les filaments sont dus à la matière qui s’écoule de la buse lors des déplacements, et la solution réside rarement dans un seul réglage. La liste officielle de dépannage de Bambu Lab classe le filament humide comme la cause principale, devant la distance de déplacement, la rétraction et la température de la buse (Wiki Bambu Lab, 2023-12-10). C’est pourquoi ce guide commence par le séchage, puis aborde la température, la rétraction et le déplacement avant d’envisager des solutions plus complexes.
Avant de modifier une valeur, effectuez un seul test. Des filaments irréguliers accompagnés de craquements ou de grésillements indiquent un filament humide ; une ligne constante de filaments sur chaque déplacement indique un problème de température (FixMyPrint). Cette distinction détermine si vous devez commencer par la solution 1 ou la solution 2.
Vous aurez besoin d’un filament sec, d’une machine calibrée, d’un profil de découpe que vous pouvez annuler et d’un petit modèle de test. Les sept solutions ci-dessous s’appliquent au PLA, au PETG, au TPU, à l’ABS/ASA et au nylon, avec des points de départ spécifiques à chaque matériau présent dans le tableau ci-dessous.
Comment réduire les filaments en impression 3D : l’ordre de réglage efficace pour tous les matériaux
Appliquez les solutions dans cet ordre : séchez le filament, baissez la température de la buse, calibrez la distance de rétraction, ajustez la vitesse de rétraction, augmentez la vitesse de déplacement, ajoutez des options de déplacement du slicer, puis vérifiez la buse et le hotend. Commencez par le séchage, car le wiki officiel de dépannage de Bambu Lab classe le filament humide comme la cause principale des filaments et des coulures (Wiki Bambu Lab, 2023-12-10). Toutes les sources ne sont pas d’accord : l’analyse de FixMyPrint portant sur plus de 4 000 publications de dépannage soutient que le séchage devrait être la dernière étape pour résoudre spécifiquement les problèmes de filaments, car son taux de confirmation est inférieur à celui du remplacement de la buse, du nivellement du plateau et du cold pull (FixMyPrint). L’ordre ci-dessous suit le classement officiel des causes, mais chaque étape vous indique comment confirmer qu’elle en était la responsable avant de passer à la suivante.
Diagnostiquez avant de régler. Des filaments irréguliers accompagnés de craquements, de grésillements ou de sifflements indiquent un filament humide ; des filaments constants, ligne après ligne, indiquent un problème de température (FixMyPrint).
À retenir : l’ordre de réglage est le suivant : séchage → température → distance de rétraction → vitesse de rétraction → vitesse de déplacement → options de déplacement du slicer → vérification de la buse et du hotend. Confirmez chaque cause avant de passer à la suivante.
Avant de commencer : du filament sec, une machine calibrée, un profil de découpe que vous pouvez annuler et un modèle de test (une tour de température et un test de rétraction). Prévoyez environ 45 à 60 minutes. Difficulté : intermédiaire.
Tout chemin a une fin. Le point de contrôle « Quand arrêter les réglages » plus loin dans ce guide vous indique quand des ajustements supplémentaires commencent à nuire à la qualité d’impression au lieu de l’améliorer.
Solution 1 : séchez le filament avant de modifier le moindre réglage
Si les filaments sont irréguliers, que vous entendez des craquements ou des sifflements au niveau de la buse et que la surface supérieure semble piquée, arrêtez les réglages et séchez la bobine. L’humidité absorbée par le filament se transforme instantanément en vapeur dans le hotend, ce qui provoque une extrusion irrégulière et de petits filaments entre les pièces (Wiki Polymaker). Aucun réglage du slicer ne peut y remédier.
Le nylon, le PVA, le TPU et le PETG sont les matériaux les plus sujets à l’humidité ; l’ABS bénéficie d’un séchage périodique, et le PLA est le moins affecté, mais absorbe tout de même l’humidité au fil du temps ou dans des conditions humides (Wiki Polymaker).
|
Matériau |
Prusa KB |
Gamme des sèche-linges domestiques Sovol |
|---|---|---|
|
PLA |
45 °C / 6 h |
45–55 °C / 4–8 h |
|
PETG |
55 °C / 6 h |
60–65 °C / 4–6 h |
|
TPU |
60 °C / 4–6 h |
45–55 °C / 4–8 h |
|
ASA |
80 °C / 4 h |
65–70 °C / 4–6 h |
|
Nylon / PA |
90 °C / 6 h (PA11-CF) |
70–80 °C / 8–12 h ; PA très humide 12–24 h |
Les données de Prusa proviennent de son guide de séchage du filament, qui met également en garde contre un séchage excessif. Les gammes pour sèche-linges domestiques proviennent du guide des températures de séchage du filament de Sovol. Les deux sources divergent sur le PETG (55 contre 60–65 °C) et le TPU (60 contre 45–55 °C) ; suivez donc les instructions de votre marque de filament lorsqu’elle publie une valeur.
Vérifiez avec deux tests : pliez un court morceau de filament et écoutez s’il se casse net plutôt que de produire un bruit sourd, puis éclairez la bobine avec une lampe de poche et cherchez des traces visibles de vapeur ou de condensation à l’intérieur du sèche-linge. Aucune des deux sources ne rapporte de réduction en pourcentage des filaments avant et après le séchage seul ; considérez donc cette étape comme l’élimination d’une cause plutôt que comme une solution garantie.
Solution 2 : baissez la température de la buse par paliers de 5 °C
Baissez la température de la buse de 5 °C, réimprimez la tour de température et recommencez jusqu’à ce que les filaments disparaissent. Le filament fondu s’écoule plus librement à mesure que la température augmente, une buse plus chaude laissant donc davantage de matière derrière elle à chaque déplacement. En procédant par paliers de 5 °C, comme le décrit le guide des réglages de rétraction de Sovol, vous pouvez trouver le point à partir duquel les coulures cessent sans descendre à une température si basse que les couches ne s’adhèrent plus.
Cette solution convient aux filaments qui se répètent de manière constante ligne après ligne, car un motif de coulures uniforme indique une température trop élevée pour le matériau plutôt qu’un défaut mécanique.
Quelle température est trop basse ? Restez dans la fourchette inférieure indiquée par le fabricant de votre filament plutôt que de chercher une valeur plus basse. Tirez sur la tour, pliez-la entre deux doigts et arrêtez-vous dès que les couches semblent cassantes plutôt que résistantes.
Solution 3 : calibrez la distance de rétraction selon le type d’extrudeur
Il n’existe pas de distance de rétraction universelle. La valeur de départ appropriée dépend de la distance que le filament doit parcourir pour revenir de la buse, et cette distance est déterminée par l’architecture de votre extrudeur, et non par votre matériau.
Les extrudeurs à entraînement direct, dont le moteur est situé sur la tête d’impression, nécessitent très peu de rétraction. Le wiki Polymaker sur les déplacements et la rétraction situe la fourchette de départ entre 0,5 et 1 mm, tandis que le guide de dépannage des filaments en impression 3D de Sovol suggère 1 à 2 mm. Les configurations Bowden, dans lesquelles le filament passe par un long tube, nécessitent beaucoup plus : 4 à 6 mm selon les deux sources.
Les conseils publiés divergent sur la valeur maximale ; considérez-les donc comme des points de départ plutôt que comme des règles. Le Guide d’optimisation d’impression d’Ellis est le plus conservateur : il conseille aux utilisateurs d’extrudeurs à entraînement direct de commencer à 0,5 mm, de rester en dessous de 1 mm et de ne jamais dépasser 2 mm, tandis que pour Bowden, il recommande de commencer à 1 mm et de ne pas dépasser environ 3 mm. Le guide de Sovol sur l’ajustement des réglages de rétraction offre plus de marge : 1 à 2 mm pour l’entraînement direct, 4 à 7 mm pour Bowden, tout en maintenant l’entraînement direct en dessous de 1,5 mm et Bowden en dessous de 6 mm. Un article séparé de Sovol sur les filaments secs qui produisent des filaments se situe entre les deux, avec 0,5 à 2 mm pour l’entraînement direct et 3 à 6 mm pour Bowden.
|
Type d’extrudeur |
Départ conservateur |
Fourchette courante |
Valeur maximale suggérée |
|---|---|---|---|
|
Entraînement direct |
0,5 mm |
0,5–2 mm |
2 mm |
|
Bowden |
1 mm |
3–7 mm |
6 mm |
Commencez dans la fourchette inférieure correspondant à votre type d’extrudeur et augmentez la distance de 1 mm à chaque impression de test, conformément à l’incrément recommandé par Sovol dans son guide du filament sec. Arrêtez dès que les filaments disparaissent. Une rétraction plus importante n’est pas gratuite : Ellis souligne qu’une distance excessive provoque des bourrages et une sous-extrusion, et les propres recommandations de Bambu Lab pour ses machines préconisent de ne pas dépasser 2 mm (« pas plus de 2 mm ») pour la rétraction (Wiki Bambu Lab sur les filaments et les coulures). Si votre machine est à entraînement direct, cette valeur de 2 mm constitue une limite raisonnable, quelles que soient les suggestions d’un profil générique.
Solution 4 : ajustez la vitesse de rétraction sans rétracter excessivement
La vitesse de rétraction détermine la netteté avec laquelle le filament est ramené en arrière, mais elle ne produit des résultats qu’une fois la distance correctement réglée. Ajustez-la après la solution 3, jamais à la place de celle-ci.
Selon les recommandations de Polymaker pour le slicer, la plage utile se situe entre 25 et 45 mm/s, avec 40 à 45 mm/s spécifiquement pour les configurations Bowden qui doivent réduire les coulures lors de longs déplacements (Wiki Polymaker). Le guide des réglages de rétraction de Sovol se situe dans la même fourchette pour les matériaux les plus couramment imprimés (Sovol).
Le TPU fait exception. Sovol recommande 1 à 2 mm sur un extrudeur à entraînement direct à seulement 15 à 25 mm/s, car le TPU ne peut pas être rétracté de manière agressive sans être broyé : ses filaments sont généralement dus à un problème de coulure, et non à la distance de rétraction (Sovol).
Vérifiez cette étape : relancez votre test de rétraction et comparez le nombre de filaments et la qualité de surface, et pas seulement la présence de filaments. Un retrait plus rapide qui élimine les filaments mais laisse du filament mâchonné ou des vides est allé trop loin.
Solution 5 : augmentez la vitesse de déplacement pour réduire le temps de présence des coulures
À la fin de cette étape, la buse passe moins de temps dans le vide, de sorte que tout filament continuant à s’écouler de son extrémité a moins de distance à franchir. Le guide de dépannage de Sovol recommande une vitesse de déplacement de 150 à 200 mm/s pour réduire le temps de présence des coulures (Sovol, 2026-01-12), et son complément sur les filaments secs indique que le minimum fonctionnel se situe au-dessus de 150 mm/s, avec 190 à 200 mm/s pour la plupart des matériaux (Sovol, 2026-02-06).
Un plateau à chariot ne peut pas atteindre ces valeurs en toute sécurité. Augmentez la vitesse de déplacement dans la mesure où le cadre le permet sans provoquer de vibrations ni de sauts de pas, puis arrêtez-vous. La vitesse de déplacement réduit la fenêtre de coulure ; elle ne corrige ni un rouleau humide ni une buse trop chaude.
Vérification : suivez un déplacement dans l’aperçu du slicer et confirmez que la tête ne traverse pas le vide trop lentement.
Solution 6 : utilisez les options de déplacement du slicer comme masque, et non comme remède
Les options de déplacement modifient le trajet de la buse et la manière dont elle cesse d’extruder. Elles ne modifient pas la quantité de filament qui s’écoule.
Le mode combing maintient les déplacements à l’intérieur des zones déjà imprimées plutôt que de traverser le vide. Le mode avoid-crossing-perimeters éloigne le déplacement du mur extérieur, au prix de détours plus longs et d’un découpage plus lent. Le mode wipe essuie les coulures à la fin d’une extrusion, et la propre documentation du slicer de Prusa considère qu’une distance de wipe d’au moins 0,4 mm constitue un point de départ utile. Le mode coasting arrête l’extrusion légèrement plus tôt afin que la pression résiduelle se dissipe, c’est aussi pourquoi il peut laisser des extrémités sous-extrudées. Le mode Z-hop ne relève la buse que sur l’axe Z, il franchit donc l’impression sans réduire les coulures. Le guide d’optimisation d’impression d’Ellis situe la plage pratique du Z-hop entre 0,2 et 0,3 mm et précise qu’une valeur bien supérieure à 0,3 mm produit des filaments plutôt que de les prévenir (Guide d’optimisation d’impression d’Ellis).
Ces réglages peuvent également entrer en conflit. Un bug documenté de PrusaSlicer montre que le mode avoid-crossing-perimeters ignore entièrement les réglages de rétraction de déplacement et de Z-lift, ce qui signifie que l’option que vous avez activée peut annuler la rétraction que vous venez d’ajuster (Problème PrusaSlicer n° 14216, signalé le 2025-03-02).
Conseil d’expert : activez une seule option à la fois et réimprimez le même modèle de test. Si vous activez combing, wipe et Z-hop ensemble, vous ne pourrez pas déterminer laquelle a éliminé les filaments, et vous conserverez inutilement les deux autres dans tous vos futurs profils.
Solution 7 : vérifiez les bases de la buse et du hotend
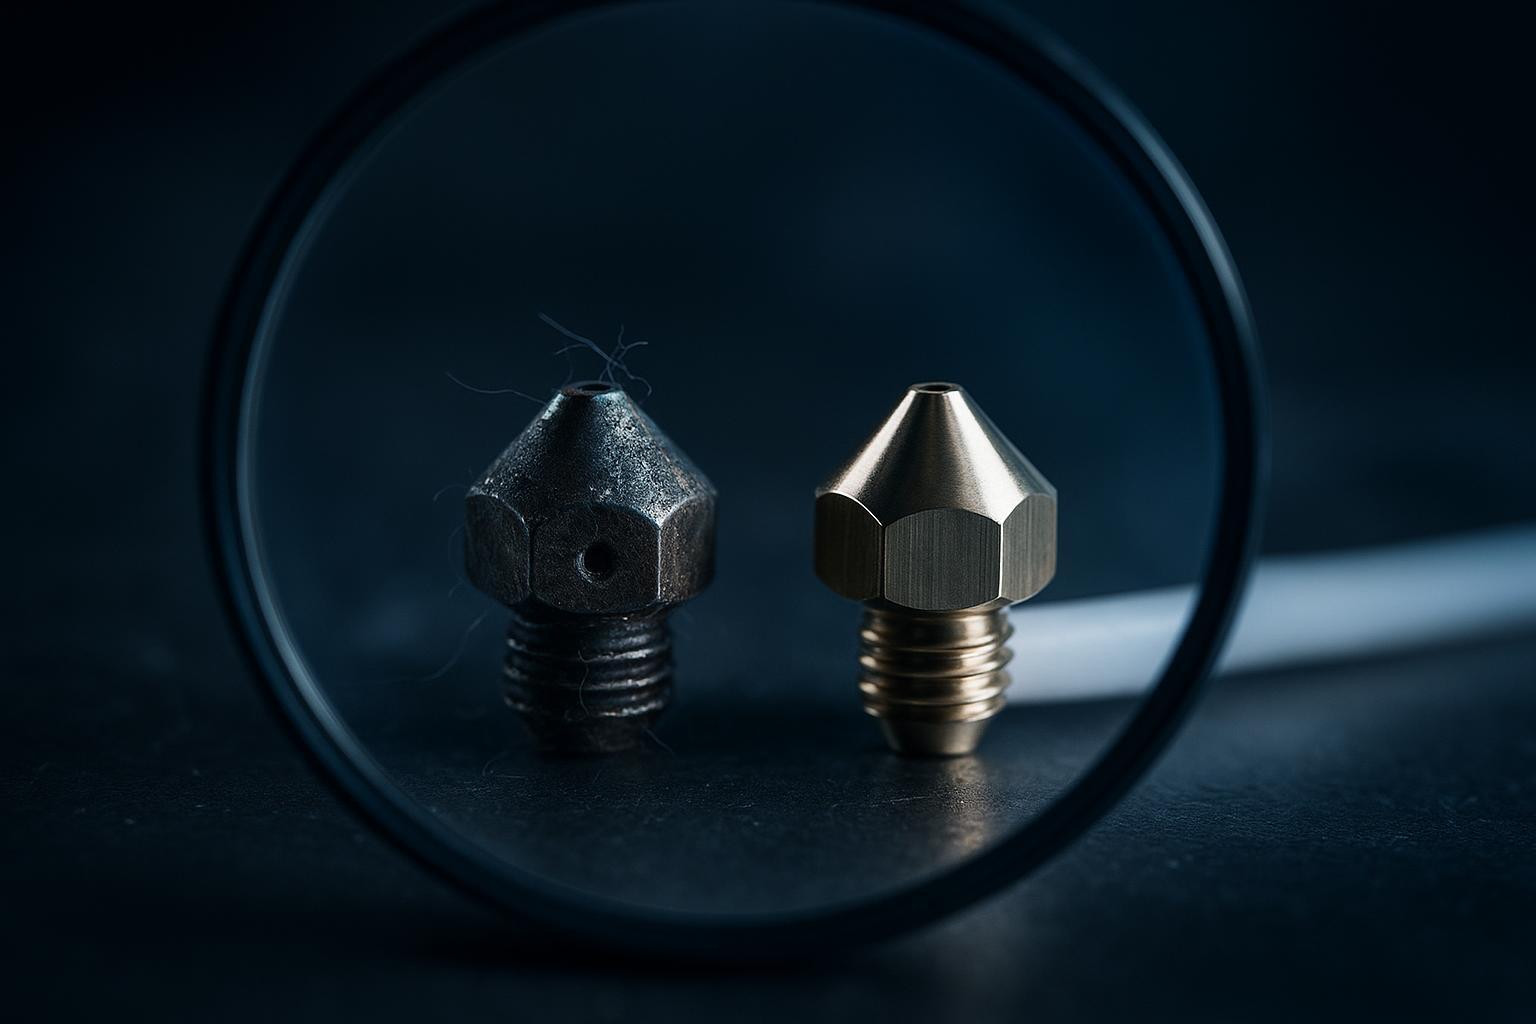
Si les six solutions n’ont pas fonctionné, arrêtez de régler le slicer. La cause est probablement mécanique. Vérifiez dans cet ordre : cold pull, inspectez la buse, vérifiez le positionnement du tube en PTFE, puis cherchez des traces de fuite autour du hotend.
Un cold pull qui améliore le débit indique un colmatage partiel plutôt qu’une usure. Un orifice élargi ou asymétrique signifie qu’il faut remplacer la buse, et non la nettoyer. Un espace là où le tube en PTFE rejoint la buse crée une cavité où le filament s’accumule et se dégrade, ce qui se manifeste par des filaments et des colmatages intermittents.
Les taux de réussite de la communauté confirment cet ordre. Sur plus de 4 000 publications d’aide, le remplacement de la buse a résolu 80,0 % des cas (32 sur 40) et un cold pull 75,3 % (70 sur 93), selon la page des données sur les filaments de FixMyPrint. L’ensemble de données précise sa propre limite : il s’agit de décomptes indicatifs, et non d’un essai contrôlé, le volume n’est donc pas un gage de fiabilité.
Après un cold pull, réimprimez le test de rétraction et comparez.
|
Vérification |
Ce que vous voyez |
Ce que cela signifie |
|---|---|---|
|
Cold pull |
Le débit s’améliore après le retrait |
Colmatage partiel, pas usure |
|
Orifice de buse |
Ouverture élargie ou asymétrique |
Remplacez la buse |
|
Positionnement du PTFE |
Espace entre le tube et la buse |
La cavité accumule le filament ; repositionnez ou remplacez |
|
Hotend |
Résidus ou croûte autour du bloc chauffant |
Voie de fuite ; réparez le joint avant de régler à nouveau |
Quand arrêter les réglages : le point de contrôle du sur-ajustement
Arrêtez dès que les filaments disparaissent. Chaque millimètre supplémentaire de rétraction au-delà de ce point ne vous apporte rien et nuit à la résistance de l’impression.
Le mode de défaillance est bien documenté. Ellis, dont le guide de calibrage est une référence standard pour le réglage de la rétraction, avertit qu’une rétraction excessive remonte le plastique fondu trop haut dans le hotend, ce qui provoque des bourrages, du broyage et de la sous-extrusion (Guide d’optimisation d’impression d’Ellis, consulté le 2026-05-07). Sur un extrudeur à entraînement direct, dépasser environ 1 mm de rétraction vous place directement dans cette situation.
Surveillez quatre signaux d’arrêt :
- Des couches supérieures qui semblent fines ou espacées au lieu d’être pleines
- Des pièces qui se cassent le long des lignes de couche plus facilement qu’avant
- Un extrudeur qui claque ou grince
- Une distance de rétraction qui a dépassé le plafond pratique de votre machine
Conseil de pro : Si deux augmentations consécutives dégradent l’impression, revenez à la valeur précédente et arrêtez-vous. Vous avez atteint votre limite, et le dernier réglage satisfaisant était le bon.
Matrice des matériaux : points de départ pour le PLA, le PETG, le TPU, l’ABS/ASA et le nylon
Considérez ce tableau comme un point de départ, et non comme une spécification. Chaque valeur ci-dessous constitue un point de départ pour vos tests sur votre machine, et les colonnes relatives à la rétraction supposent que vous avez déjà séché la bobine et abaissé la température de la buse.
|
Matériau |
Séchage (température / durée) |
Distance de rétraction, Bowden |
Distance de rétraction, entraînement direct |
Vitesse de rétraction |
Remarque sur le matériau |
|---|---|---|---|---|---|
|
PLA |
45 °C / 4-6 h |
2-4 mm |
1-2 mm |
30-50 mm/s |
Le moins sensible à l’humidité du groupe ; si le PLA produit des filaments, suspectez d’abord la température avant l’humidité |
|
PETG |
65 °C / 4-6 h |
3-5 mm |
1-2 mm |
20-40 mm/s |
Enclin à couler même lorsqu’il est sec ; une rétraction excessive obstrue la buse plus rapidement qu’elle n’élimine les filaments |
|
TPU |
50 °C / 4-8 h |
Non recommandé |
1-2 mm |
15-25 mm/s |
Le filament flexible s’enroule dans les longs conduits Bowden ; maintenez la rétraction courte et lente |
|
ABS / ASA |
70 °C / 4-6 h |
2-4 mm |
1-2 mm |
30-50 mm/s |
Se sèche facilement mais réabsorbe rapidement l’humidité ; conservez-le dans un récipient hermétique entre les impressions |
|
Nylon |
80 °C / 6-12 h |
2-4 mm |
1-2 mm |
30-50 mm/s |
Le plus sensible à l’humidité du groupe ; le séchage est obligatoire, et non facultatif |
La sensibilité à l’humidité se classe approximativement ainsi : nylon > TPU > PETG > ABS/ASA > PLA, c’est pourquoi la colonne relative au séchage est plus importante pour le haut de cette liste que pour le bas.
Note de bas de page : les recommandations de séchage publiées diffèrent pour le PETG et le TPU. Certains guides préconisent 60 °C pour le PETG et 45-50 °C pour le TPU, tandis que d’autres recommandent des températures plus élevées. Commencez par la valeur la plus basse et prolongez la durée plutôt que d’augmenter la température, car les deux matériaux ramollissent et se déforment dans un séchoir trop chaud.
Si vous imprimez principalement du PLA ou du filament flexible, les guides complémentaires sur comment éliminer les filaments du PLA et du PETG et sur les filaments du TPU présentent les mêmes solutions avec des modèles de test spécifiques à chaque matériau.
Erreurs courantes qui font que les filaments persistent
La plupart des tentatives infructueuses pour éliminer les filaments proviennent du fait que plusieurs réglages sont modifiés en même temps ou que la rétraction est réglée sur une bobine humide, de sorte que l’impression ne permet jamais de déterminer quel changement a fonctionné.
Régler la rétraction avant de sécher le filament. Le filament humide coule de lui-même, les réglages de rétraction tentent donc de résoudre un problème qu’ils ne peuvent pas traiter. Séchez d’abord, puis réglez.
Dépasser la limite de distance de rétraction de la machine. Une rétraction excessive entraîne du plastique fondu dans la zone froide, provoquant des bourrages et des frottements. Restez dans la plage prise en charge par votre type d’extrudeur.
Traiter le TPU comme le PLA. Le filament flexible se comprime dans le tube Bowden, de sorte que les longues rétractions ne produisent aucun effet utile. Utilisez plutôt une rétraction minimale et des vitesses plus lentes.
Se fier à une aide de déplacement plutôt qu’à la cause réelle. Le peignage et le coasting masquent les filaments au lieu de les éliminer. Corrigez d’abord la température, la rétraction et la vitesse de déplacement.
Oublier de vérifier la buse. Une buse usée ou partiellement obstruée coule de manière irrégulière, quelle que soit la qualité de votre profil. Inspectez-la avant de chercher à ajuster les réglages.
Les données de correction de la communauté montrent pourquoi l’ordre est important : le séchage du filament a été confirmé comme efficace dans 59,3 % des cas signalés (491 sur 828), tandis que la réduction de la distance de rétraction a été confirmée dans 67,3 % des cas (66 sur 98). Le même ensemble de données indique que le séchage n’est pas la solution la plus fiable, bien qu’il figure en tête des causes citées, c’est précisément pourquoi il faut sécher avant de régler, et non à la place du réglage.
Vérifiez votre résultat
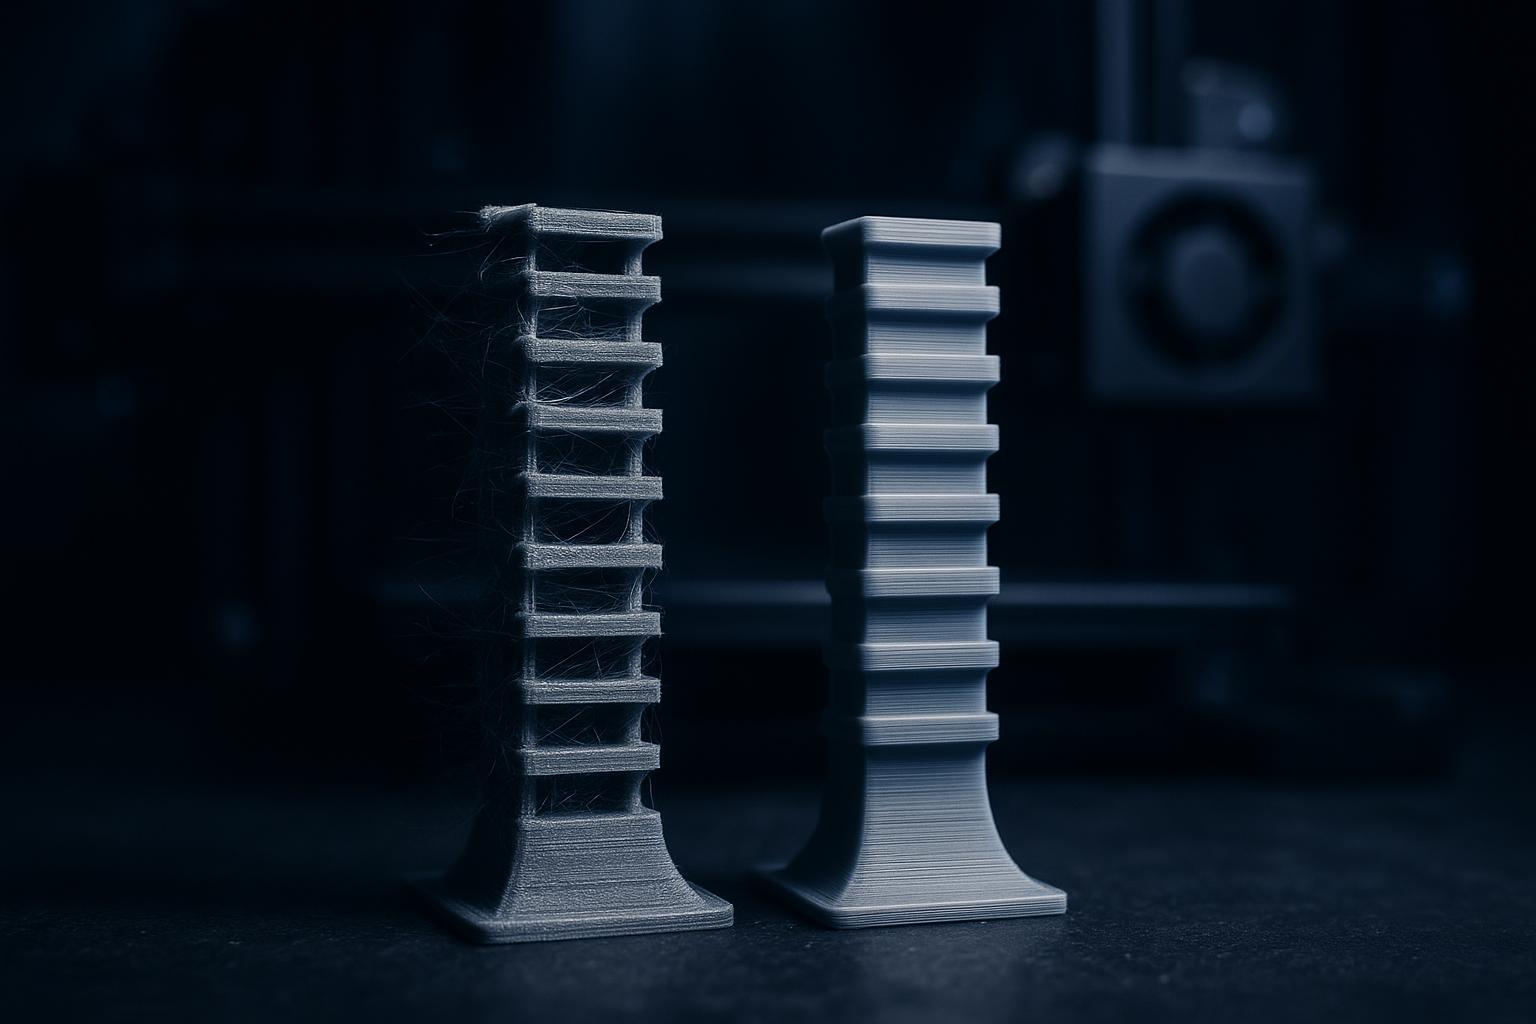
Si l’ordre des corrections a fonctionné, le tour de test de rétraction présente des espaces propres et dégagés entre ses tours, et le cube de test ne comporte aucun filament traversant les espaces. Effectuez ces vérifications avant de considérer le problème comme résolu :
- Aucun claquement ni crépitement pendant l’impression. Un claquement signifie que l’humidité se transforme encore en vapeur dans la zone de fusion, le filament nécessite donc davantage de temps de séchage, et non plus de rétraction.
- Aucun creux sur la surface supérieure. De petits creux ou une zone rugueuse et mate sur les couches supérieures indiquent qu’une rétraction excessive aspire de l’air dans la buse.
- Des espaces de déplacement propres sur le tour. Chaque espace ne doit être traversé par rien. S’ils sont propres en bas et filandreux en haut, le problème vient de la température, et non de la rétraction.
- L’adhérence des couches passe toujours le test de flexion. Pliez la pièce. Si les couches se séparent ou crépitent, vous avez trop refroidi ou trop rétracté, et échangé les filaments contre des pièces fragiles.
Objectif supplémentaire : imprimez le même modèle dans un second matériau de la matrice et confirmez que les réglages sont transférables. Si le PETG nécessite une distance de rétraction différente de celle du PLA, c’est normal. S’il nécessite une température différente, le profil de votre premier matériau compensait autre chose.
Prochaines étapes
Les sept corrections ci-dessus sont ordonnées de manière à ce que le changement le moins coûteux et le plus facilement réversible apparaisse en premier. Suivez la liste, vérifiez après chaque étape et arrêtez-vous au point de contrôle au lieu de continuer à régler au-delà.
Si vous imprimez principalement du PLA et du PETG, le guide Sovol pour réduire les filaments du PLA et du PETG suit le même chemin avec les pièges spécifiques à ces deux filaments. Pour les cas graves qui persistent après avoir suivi toute la séquence, le processus de diagnostic complémentaire couvre le PLA, le PETG et le TPU.
Lorsque les réglages sont optimisés et que les filaments persistent, la seule variable restante est le matériel. Comparer un extrudeur à entraînement direct à une configuration Bowden, et vérifier comment chacun gère la rétraction sur du filament flexible, constitue la prochaine étape d’évaluation avant d’acheter quoi que ce soit.
