








Vous avez une imprimante à une buse sur votre bureau et un porte-clés bicolore en tête, et vous êtes presque certain que le second nécessite du matériel que vous ne possédez pas. Ce n’est pas le cas. L’impression 3D multicolore pour débutants commence presque toujours par une pause-remplacement : l’imprimante s’arrête à une couche définie, vous retirez un filament et en insérez un autre, puis l’impression reprend. Aucun AMS (un système de matériaux automatisé qui charge et change les bobines pour vous), aucune tour de purge (le bloc sacrificiel qu’une machine imprime pour évacuer l’ancienne couleur de la buse), aucune deuxième extrudeuse n’est nécessaire. Ce guide explique comment imprimer en 3D en plusieurs couleurs sur une imprimante FDM à une buse uniquement par remplacements manuels. La résine, l’IDEX et les changeurs d’outils sont hors sujet.
Points clés à retenir
- Les déchets de purge représentent généralement 30 à 50 % du filament consommé par une impression multicolore, un projet bicolore peut donc perdre un tiers de son matériau lors des changements de couleur (Analyse mesurée des déchets de purge par Creative3DP, avril 2026).
- Les volumes de purge définis dans le trancheur se situent généralement entre quelques centaines et plusieurs centaines de mm³ ; une plage de départ pratique est de 100 à 200 mm³ pour les transitions de couleurs claires vers foncées et de 500 à 800 mm³ pour les transitions de couleurs foncées vers claires (Plages de volumes de purge selon la transition de couleurs).
- Commencez par un modèle bicolore présentant de grandes zones de couleur plates et un seul niveau de changement. Gardez le plateau à quatre couleurs pour plus tard.
Ce guide est publié par Sovol, une marque d’imprimantes 3D qui fabrique des machines open source et des kits préassemblés basés sur des conceptions développées par la communauté. Le travail de Sovol se concentre sur le matériel et les micrologiciels open source, l’impression à grande vitesse et les configurations multi-matériaux, qui sont les sujets abordés dans cet article.
Ce dont vous avez besoin avant votre première tentative d’impression 3D multicolore pour débutants
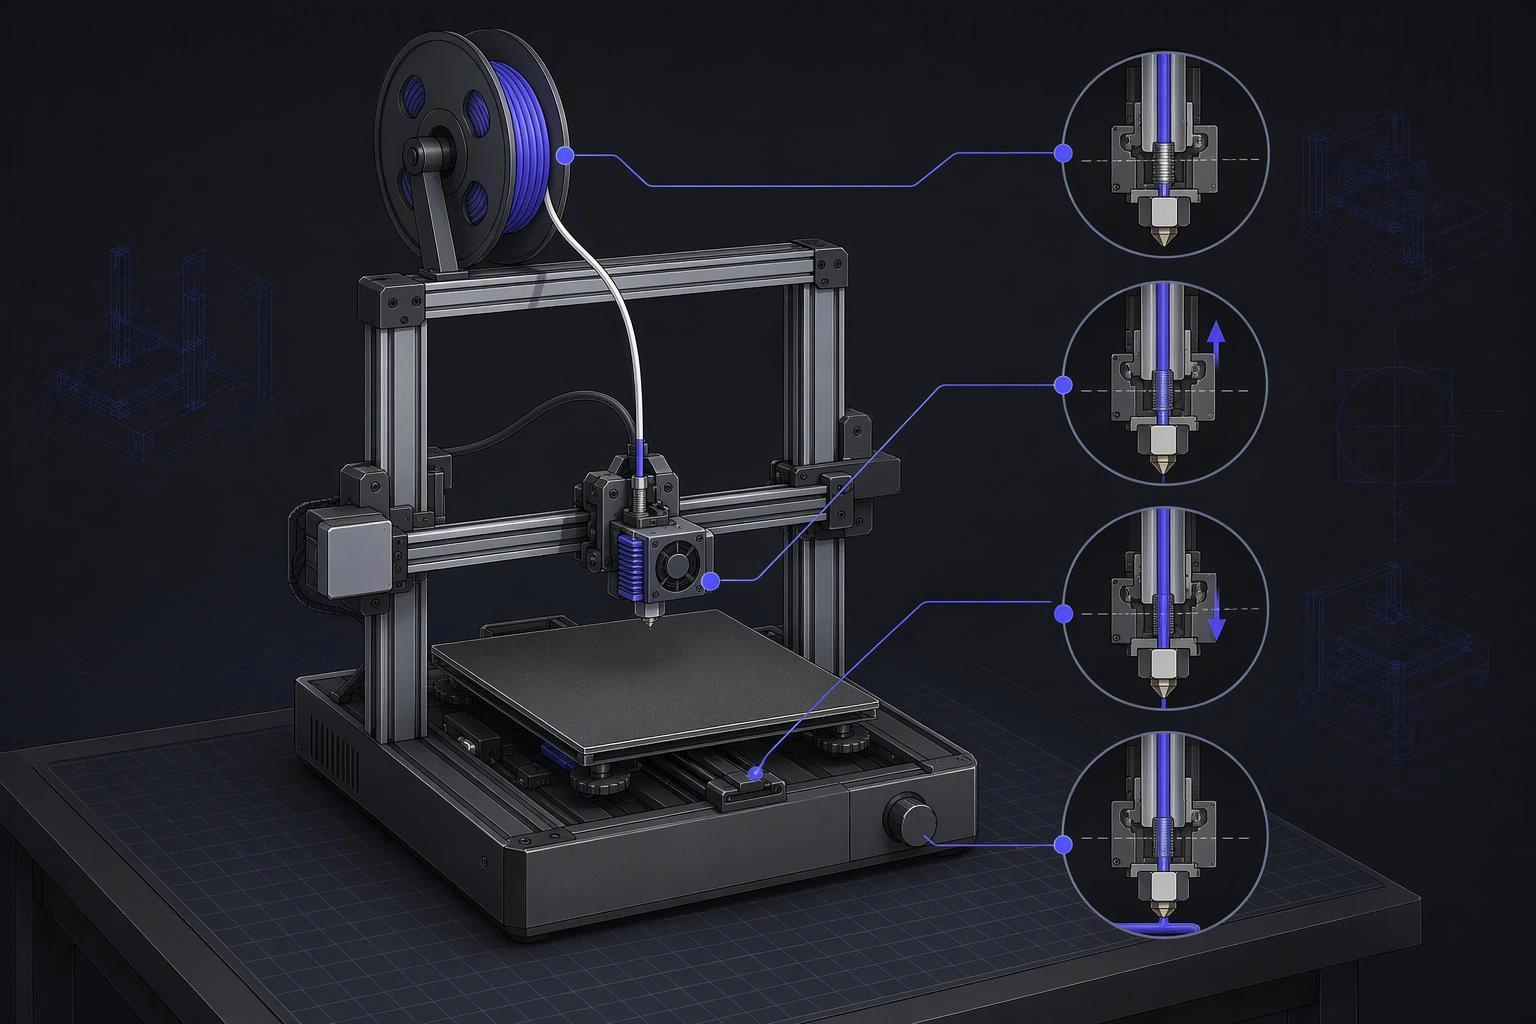
Apprendre à imprimer en 3D en plusieurs couleurs ne nécessite pas une nouvelle machine. Les remplacements manuels fonctionnent sur presque toutes les imprimantes à une extrudeuse : vous imprimez la couleur A, l’imprimante se met en pause à une couche choisie, vous retirez A, insérez B, puis reprenez (Explication de Sovol sur le fonctionnement réel de l’impression FDM multicolore, avril 2026). Les systèmes automatisés de type AMS/MMU contiennent plusieurs bobines et introduisent un filament à la fois dans une seule buse, mais vous échangez cette commodité contre davantage de purges et de déchets.
Avant de commencer, vérifiez ces quatre points :
- Une imprimante FDM à une buse qui accepte une commande de pause de votre trancheur.
- Prise en charge par le trancheur des changements de couleur à une hauteur de couche. Cura, PrusaSlicer, OrcaSlicer et Bambu Studio proposent tous cette fonctionnalité.
- Deux filaments du même matériau et du même diamètre. Mélanger du PLA et du PETG à une seule température d’extrudeuse ne fonctionnera pas.
- Un modèle avec de grandes zones de couleur, et non des détails fins à la jonction.
Temps : environ 20 minutes de préparation, plus le temps d’impression lui-même. Difficulté : débutant.
Portée : Ce guide couvre uniquement l’impression FDM à une buse avec pause-remplacement manuel. Les unités multi-matériaux, l’IDEX et les changeurs d’outils suivent des processus différents.
Étape 1 : Choisir un modèle adapté à un changement de couleur
Une fois votre matériel et votre filament vérifiés, la prochaine décision concerne le modèle lui-même. À la fin de cette étape, vous disposerez d’un fichier de modèle capable de supporter un changement de couleur, ce qui est le facteur déterminant pour que votre première tentative d’impression 3D multicolore aboutisse proprement ou se transforme en rebut. La règle qui régit tout ici : un changement de couleur s’effectue à la jonction de deux couches, la jonction doit donc se situer à un endroit où le modèle peut la dissimuler.
Choisissez un modèle avec de grandes zones de couleur plates et une ligne de jonction claire où les deux couleurs se rencontrent. Un sous-verre bicolore, un porte-clés avec un logo en relief ou une plaque nominative avec une base contrastante conviennent tous, car la transition se situe sur un plan horizontal ou une arête nette. Évitez les parois fines, les petits détails de couleur isolés et tout ce qui est translucide ou rétroéclairé. Les parois fines ne laissent aucun endroit où le nouveau filament peut se cacher si un peu de l’ancienne couleur persiste, et les pièces translucides révèlent la moindre trace de contamination à travers la surface.
La direction de la transition compte également davantage que la plupart des débutants ne le pensent. Les volumes de purge dans Bambu Studio et OrcaSlicer sont généralement calculés automatiquement entre quelques centaines et plusieurs centaines de mm³ ; la plage de fonctionnement varie toutefois considérablement selon la direction : environ 100 à 200 mm³ pour les transitions de couleurs claires vers foncées, 200 à 400 mm³ entre des tons intermédiaires similaires, 500 à 800 mm³ pour les transitions de couleurs foncées vers claires, et plus de 700 mm³ lors de l’impression dans un filament clair ou transparent (plages typiques de volumes de purge selon la transition de couleurs, guide non daté). Considérez-les comme une plage de départ, et non comme une spécification : le guide n’est pas daté et les valeurs varient selon votre imprimante, votre buse et votre marque de filament.
Vérifiez avant de trancher : ouvrez le modèle dans l’aperçu de votre trancheur et confirmez que la jonction des couleurs se situe sur une ligne de couche plate, et non sur une surface courbe ou inclinée. Si elle traverse une face en diagonale, choisissez un autre modèle.
Étape 2 : Assigner les couleurs et définir la hauteur de pause dans votre trancheur
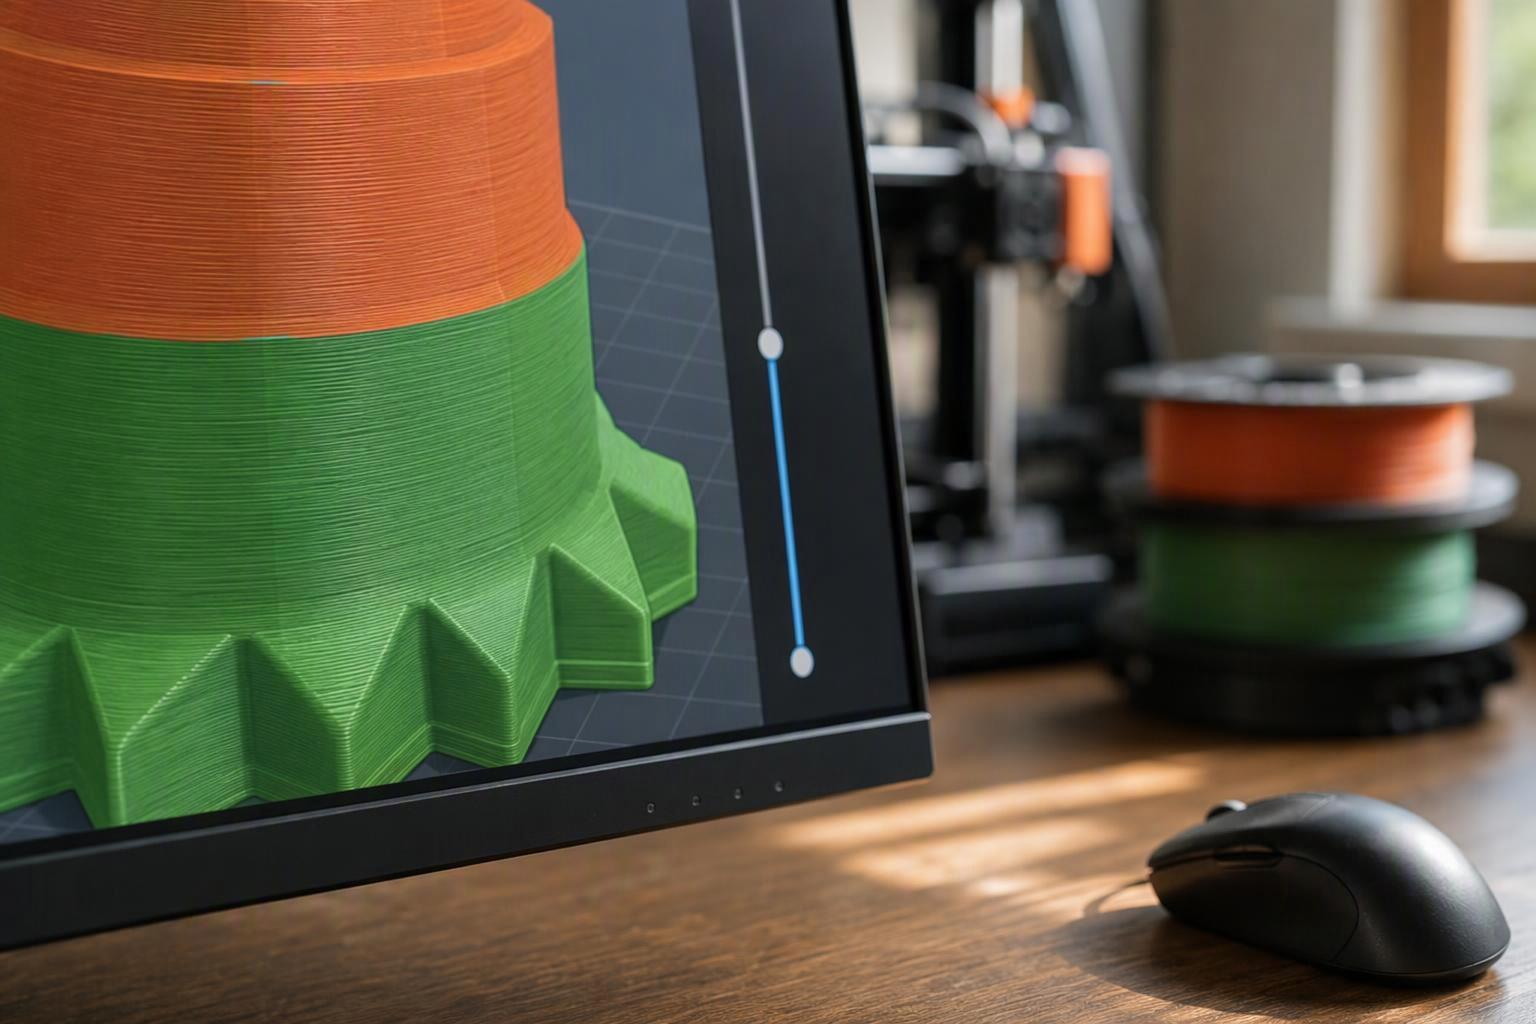
Une fois le modèle choisi, le changement de couleur lui-même est déclenché par un numéro de couche, et non par une heure. Les trancheurs appellent cela la pause à une hauteur donnée : l’imprimante s’arrête à une valeur Z spécifique afin que vous puissiez remplacer le filament avant qu’elle ne reprenne.
Ouvrez votre modèle dans le trancheur et assignez à chaque zone son emplacement de filament. Ensuite, trouvez la couche où les deux couleurs se rencontrent, notez son numéro et ajoutez une pause à cette hauteur. Dans Bambu Studio et OrcaSlicer, le volume de purge est exprimé en volume de purge effectif en mm³, multiplié par un multiplicateur global limité à la plage de 0 à 3 ; le guide de configuration de la tour de purge et des volumes de purge de SimplyPrint indique que ces commandes n’apparaissent qu’une fois au moins deux emplacements de filament configurés. La tour elle-même est activée via enable_prime_tower et prime_volume, conformément à la référence de la tour de purge d’OrcaSlicer.
Avant de trancher, faites glisser le curseur d’aperçu jusqu’à cette couche et confirmez que les deux zones de couleur se rejoignent à une jonction plate. Si le changement se produit au milieu d’un élément, déplacez-le.
Étape 3 : Imprimez, remplacez le filament lors de la pause et vérifiez la jonction
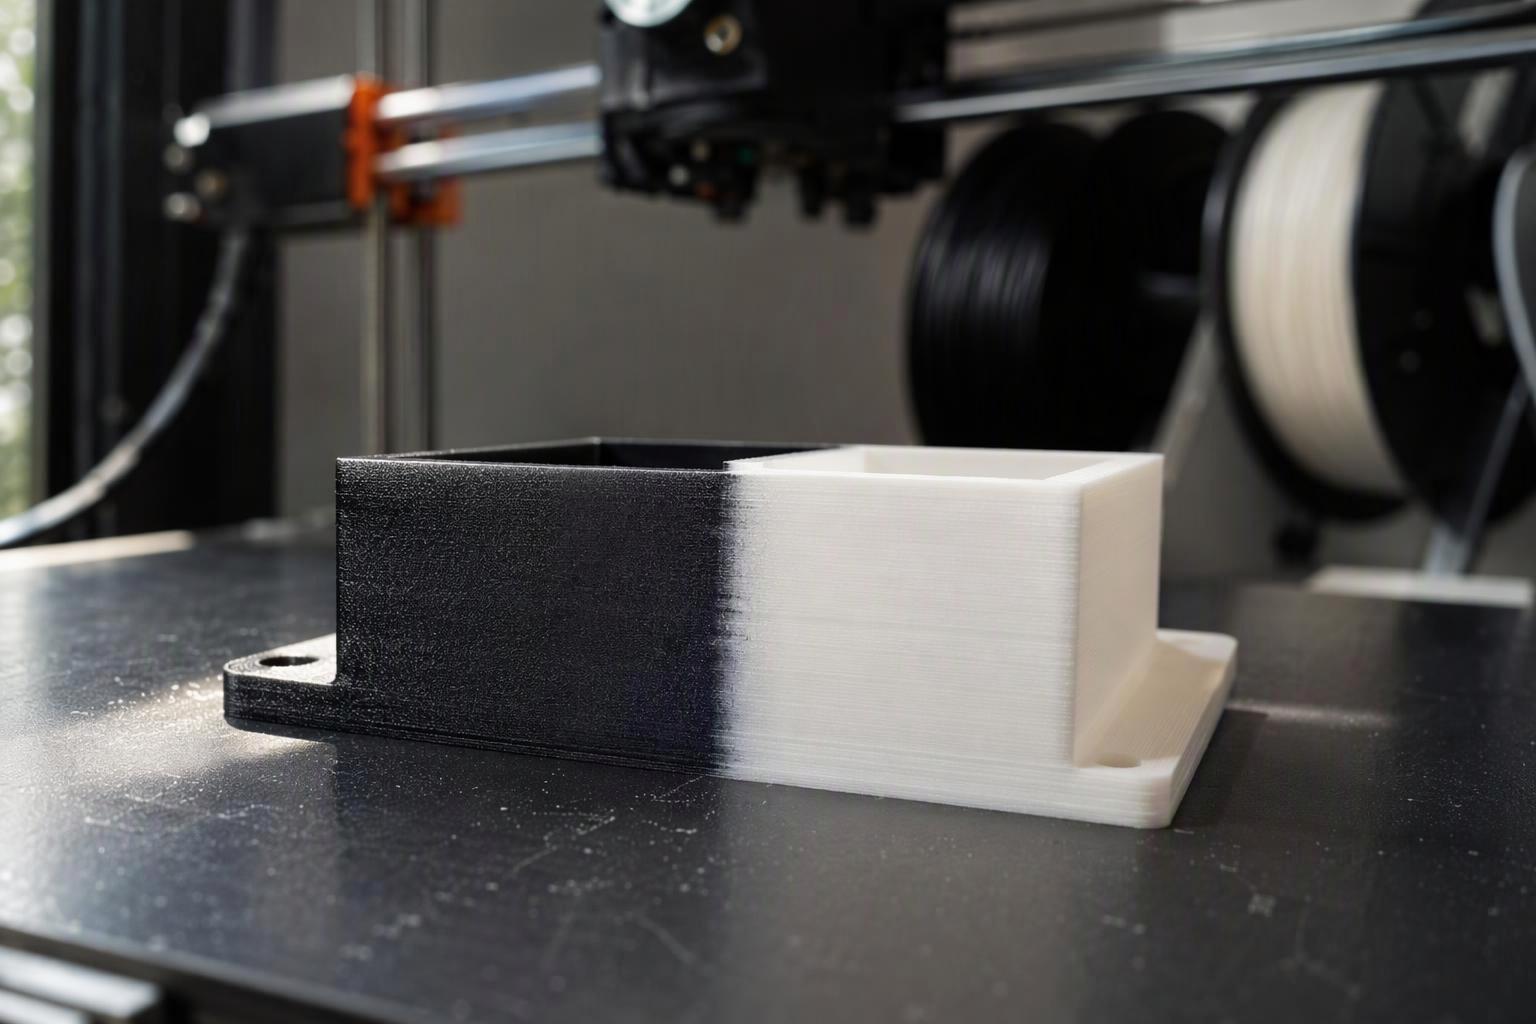
La pause étant définie, vous êtes prêt à lancer l’impression. À la fin de cette étape, vous avez une pièce bicolore sortie du plateau et vous avez observé la jonction de près suffisamment pour savoir si elle est nette.
Lancez l’impression et laissez-la se dérouler jusqu’à la pause. Votre imprimante mettra la tête en position de repos et déchargera le premier filament. Chargez la deuxième couleur, purgez jusqu’à ce que l’extrusion soit propre, puis reprenez. La séquence est simple ; les modes de défaillance ne le sont pas. Une pause qui survient à la mauvaise couche laisse le changement de couleur au milieu d’un élément. Un pâté laissé sur la buse peut être entraîné dans la pièce lors du passage suivant. Et reprendre avant que la nouvelle couleur ne soit propre pousse une bande de mélange dans l’impression.
Conseil de pro : Une extrusion boueuse est la plus discrète. Si les premières lignes après la reprise semblent striées ou teintées plutôt que pleines, arrêtez l’impression, purgez davantage et redémarrez cette couche. Observer les 3 à 5 premières couches après la reprise est le contrôle le moins coûteux que vous ferez de la journée.
La tour de purge qui recueille le matériau purgé consomme environ 0,8 à 2,3 g par changement de couleur, selon le test contrôlé de cube de LayerCraftLog comparant les déchets en impression multicolore et monochrome, publié en mars 2026. C’est le coût du remplacement lui-même, avant de compter quoi que ce soit d’autre.
Vérifiez : inspectez la jonction à la ligne de couture. Une transition propre montre une ligne nette entre les couleurs. Une teinte discrète sur le filament clair ou un bord sale sur les petits détails signifie que la purge a été insuffisante.
Combien de filament l’impression multicolore gaspille-t-elle vraiment ?
Ce coût par remplacement s’accumule rapidement. L’impression 3D multicolore pour débutants coûte généralement plus de filament que la pièce elle-même, et les déchets se retrouvent dans la tour de purge. Selon les mesures publiées, les déchets de purge représentent 30 à 50 pour cent du total du filament utilisé, un modèle de 100 g peut donc consommer 150 g ou plus sur la bobine (Creative3DP, avril 2026).
Les chiffres réels de déchets de purge d’un atelier provenant d’un plateau de production à quatre couleurs montrent la répartition : 38,9 g sont allés dans la tour de purge contre 103,7 g dans la pièce, pour un total de 142,6 g, ce qui fait de la tour 27 pour cent de l’impression (Creative3DP, avril 2026). Un test contrôlé de cube comparant les déchets multicolores et monochromes, effectué cinq fois par configuration sur des cubes identiques de 20 × 20 × 20 mm, a révélé 8,6 pour cent de déchets pour le PLA monochrome, 43,2 pour cent pour deux couleurs via AMS, 51,9 pour cent pour un remplacement manuel bicolore, 67,7 pour cent pour cinq couleurs via AMS, et 43,8 pour cent pour cinq couleurs avec une tour optimisée et un volume de purge de 12 mm³ (LayerCraftLog, mars 2026).
|
Scénario |
Filament consommé |
Part des déchets |
|---|---|---|
|
PLA monochrome |
2,1 g |
8,6 % |
|
Deux couleurs via AMS |
3,4 g |
43,2 % |
|
Remplacement manuel bicolore |
4,1 g |
51,9 % |
|
Cinq couleurs via AMS |
5,9 g |
67,7 % |
|
Cinq couleurs, tour optimisée et purge de 12 mm³ |
4,2 g |
43,8 % |
Les deux démonstrations de déchets reposent sur un réglage par défaut du trancheur en amont, alors considérez ces chiffres comme une plage plutôt que comme une corroboration indépendante. La tendance est toutefois cohérente : plus de couleurs et plus de remplacements signifient plus de purge, et l’impression optimisée à cinq couleurs a réduit les déchets de près de 24 points de pourcentage par rapport à la version non optimisée.
Réduire le volume de purge sans obtenir de bavures de couleur
Puisque la purge est le coût dominant, c’est la première chose qui vaut la peine d’être ajustée. Le volume de purge par défaut de votre trancheur est une estimation sûre, et non une valeur mesurée. Considérez-le comme un point de départ et réduisez-le par petits pas, en validant sur une impression de calibration plutôt que sur votre modèle réel.
Commencez par une pièce de test bicolore présentant des jonctions nettes et de petits détails. Réduisez le multiplicateur de purge global de 10 pour cent, réimprimez et inspectez la jonction. Répétez jusqu’à ce que vous voyiez une teinte discrète sur le filament clair ou des bords sales sur les petits détails, puis revenez à la valeur précédente. Ce dernier réglage propre est votre valeur de travail. Le guide de réglage de la purge de Sovol documente cette approche progressive et avertit que pousser les volumes de purge trop bas produit exactement ce genre de bavures.
Un raccourci ne fonctionne pas. La purge dans le remplissage et la purge dans les objets changent l’endroit où la purge va, pas la quantité purgée : comme l’indique le guide de LayerPaint sur la dissimulation de la purge dans Bambu Studio, « cocher ces cases ne modifie pas le volume de purge lui-même ». Cela échoue également sur les parois fines, les filaments translucides et les pièces rétroéclairées.
Erreurs courantes à éviter
L’erreur la plus fréquente des débutants est de reprendre l’impression avant que le nouveau filament ne soit propre. L’ancienne couleur est encore dans la buse lorsque l’impression redémarre, si bien que les premières couches après le changement ressortent mélangées. Si vous manquez le bon moment, vous obtenez un pâté, un échec ou la mauvaise couche, comme l’explique étape par étape l’impression FDM multicolore.
Conseil de pro : Observez la ligne de purge, pas l’horloge. Ne reprenez que lorsque le brin extrudé est entièrement de la nouvelle couleur.
Les parois fines laissent transparaître la couleur du remplissage. Une paroi de deux périmètres sur un remplissage coloré se lit comme une surface teintée sous une lumière directe. Solution : ajoutez un périmètre ou imprimez la face visible dans la couleur la plus claire.
Purger dans le remplissage plutôt que dans une tour. Cela économise du matériau mais n’élimine pas la couleur déjà présente dans la buse, si bien que la raison pour laquelle la purge dans le remplissage ne réduit pas votre volume de purge reste valable.
À quoi ressemble la réussite et quelle est la prochaine étape
Si les étapes ci-dessus ont fonctionné, vous avez maintenant une pièce bicolore avec une jonction nette à la hauteur de pause, une tour de purge qui est restée debout et un chiffre représentant ce que vous coûtent les changements de couleur. Ce dernier chiffre est le plus important. Une fois que vous connaissez votre part de déchets, vous pouvez la réduire, regrouper les changements de couleur sur moins de couches ou l’accepter. Une première tentative réussie d’impression 3D multicolore pour débutants n’est pas une pièce parfaite. C’est une pièce que vous pouvez mesurer et reproduire.
Vérifiez deux choses avant de continuer. Passez un ongle sur la jonction : un décroché que vous pouvez sentir signifie que la hauteur de pause était décalée d’une ou deux couches, et non que le modèle a échoué. Ensuite, tenez la pièce devant une lumière et cherchez une teinte discrète dans le filament clair, signe que votre volume de purge est encore trop faible.
À partir de là, imprimez à nouveau les deux mêmes filaments avec le volume de purge réduit d’un cran, puis une troisième fois. Changez une variable à la fois et gardez le modèle petit jusqu’à ce que la jonction cesse de bouger. Si vous préférez éviter le remplacement manuel, les systèmes multi-matériaux automatisés font le même travail avec davantage de purge et davantage de déchets, un compromis qu’il vaut la peine de comprendre avant d’en acheter un.
Pour situer le contexte : les prévisions du marché des imprimantes multicolores jusqu’en 2032 projettent une croissance de 8,30 milliards USD en 2026 à 13,45 milliards USD d’ici 2032, soit un taux de croissance annuel composé de 8,26 % (Research and Markets, Marché mondial des imprimantes 3D multicolores, prévisions 2026-2032, septembre 2026).
Sovol fabrique des imprimantes 3D open source et publie des guides pour débutants destinés à la communauté maker.
Prêt pour votre prochaine impression ? Parcourez les guides pour débutants et la documentation des imprimantes open source sur Sovol, où la communauté maker partage des réglages et des notes de dépannage.
Foire aux questions
Ai-je besoin d’un AMS pour imprimer en plusieurs couleurs ?
Non. La pause-remplacement manuel fonctionne sur presque toutes les imprimantes FDM à une extrudeuse, c’est pourquoi Sovol la présente comme la voie d’entrée universelle dans l’impression multicolore. Un système de type AMS ou MMU automatise le remplacement, mais il entraîne également davantage de purge et de déchets qu’un remplacement manuel. Si votre imprimante peut se mettre en pause en cours d’impression et reprendre, vous possédez déjà le matériel nécessaire.
De combien de temps un remplacement manuel rallonge-t-il une impression ?
Cela dépend du nombre de changements de couleur que vous intégrez, et non de la durée totale d’impression. Un modèle bicolore avec une pause vous coûte quelques minutes de temps manuel à cette couche. Un modèle avec trente changements coûte trente pauses. C’est pourquoi le modèle que vous choisissez compte davantage que la machine que vous possédez.
Que dois-je faire si le remplacement échoue en cours d’impression ?
Mettez l’impression en pause avant de toucher à quoi que ce soit, puis vérifiez trois points dans l’ordre : si le nouveau filament a bien atteint la buse, si l’ancienne couleur a fini d’être purgée et si la température de la buse est toujours à la température cible de votre filament. La plupart des remplacements ratés sont dus à une purge incomplète ou à une buse froide, et non à un bourrage. Si l’extrudeuse est obstruée, débouchez-la, rechargez et reprenez à partir de la même couche.
La pause et le remplacement de filament fonctionnent-ils sur une imprimante à résine ?
Non. Les imprimantes à résine polymérisent de la résine liquide dans un bac, il n’y a donc pas de filament à remplacer ni de tour de purge à construire. Le travail multicolore en résine utilise des impressions séparées assemblées après polymérisation, des systèmes multi-bacs ou de la peinture. Le processus décrit dans ce guide est spécifique à la FDM.
Conclusion
Vous avez commencé ce guide avec une imprimante à une buse et l’hypothèse que le multicolore impliquait du nouveau matériel. Vous l’avez terminé en tranchant un modèle avec une pause à une hauteur de couche définie, en remplaçant le filament en cours d’impression et en vérifiant la jonction où les deux couleurs se rencontrent. C’est l’impression 3D multicolore pour débutants en pratique : la même machine que vous possédez déjà, utilisée avec davantage d’attention à un moment donné de l’impression.
La valeur qui mérite d'être conservée est la part de déchet. C'est lors du purge que la majeure partie de votre filament supplémentaire est consommée, et c'est aussi la partie que vous contrôlez le plus directement, car le volume de purge est une valeur du slicer que vous pouvez abaisser et retester plutôt qu'un coût fixe de la technique.
Votre prochaine action est mineure. Imprimez une pièce de calibration bicolore avec des limites nettes et de petits détails, réduisez le volume de purge une étape à la fois, et arrêtez-vous dès que la contamination apparaît. Enregistrez ce profil. Il devient le point de départ pour chaque impression multicolore par la suite.
