








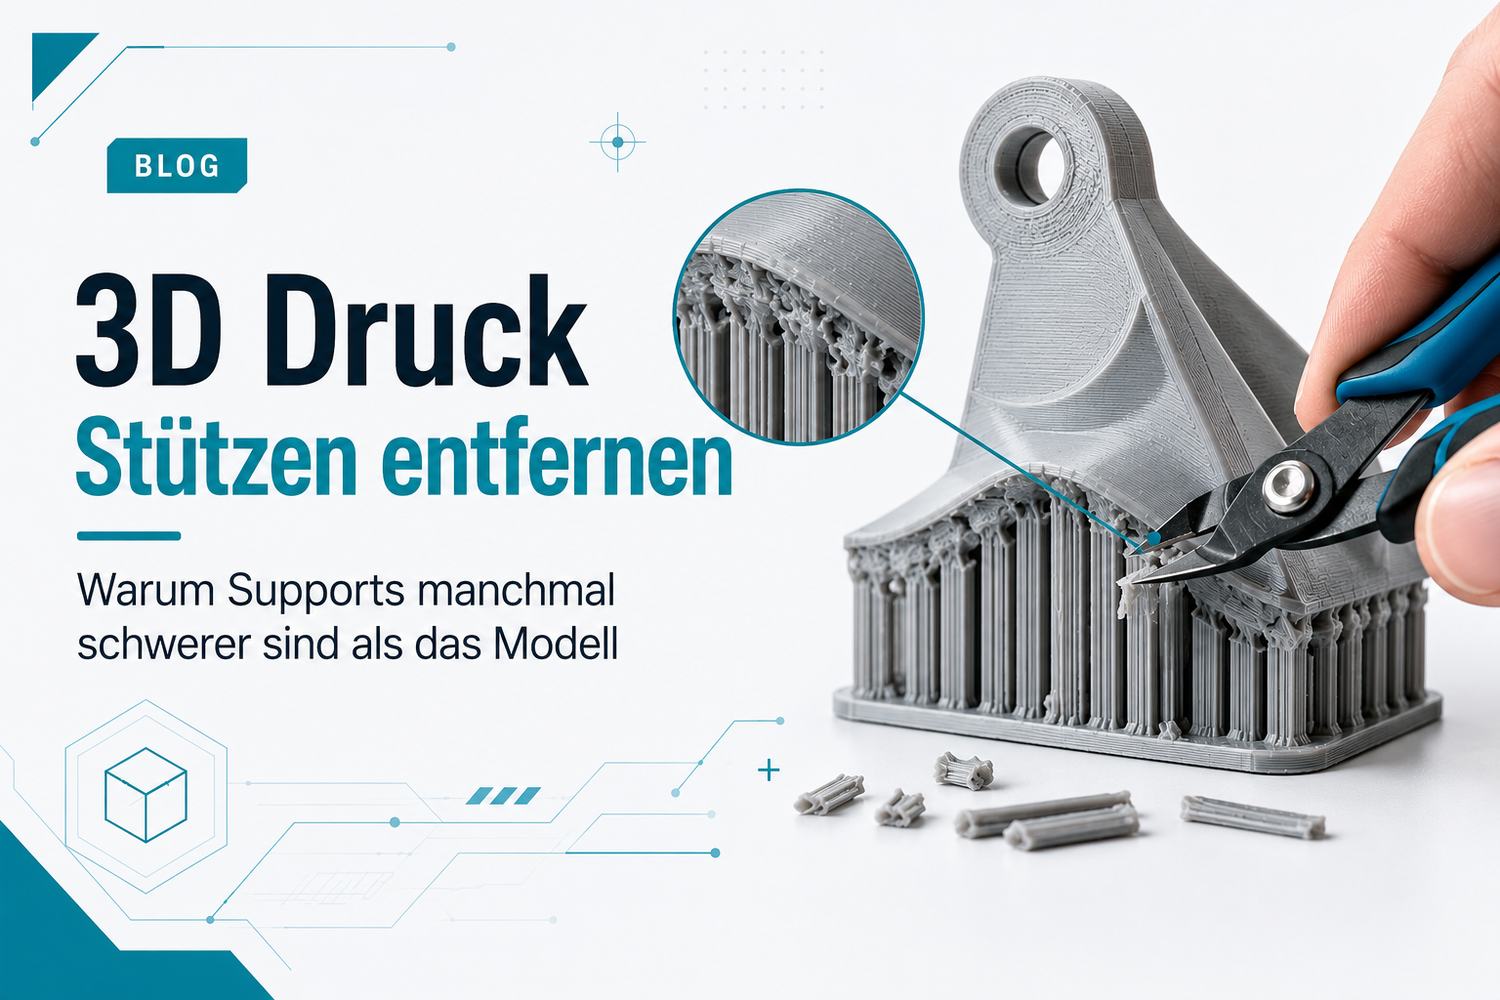
Si tu as déjà arraché des supports en endommageant davantage la pièce que le support lui-même, c'est rarement un « problème de compétence de post-traitement ». Dans la plupart des cas, il s'agit d'un problème d'interface : la zone entre le support et la pièce est configurée de manière à agir davantage comme une soudure que comme une ligne de rupture.
Pour les configurations FDM avancées, la bonne nouvelle est que tu peux presque toujours y remédier de manière systématique. Il te suffit de comprendre quels réglages comptent vraiment – et quelles en sont les conséquences.
Points clés
- Le réglage le plus important pour retirer les supports d'impression 3D est presque toujours la distance de contact (Z-distance) entre le support et le modèle.
- Une plus grande surface de contact (couches d'interface denses, distance XY trop faible, motif « trop solide ») rend les supports stables – mais souvent aussi « soudés ».
- Trop de matériau ou trop de chaleur (débit/sur-extrusion, température) augmente l'engrènement mécanique à la surface de contact.
- L'effet pied d'éléphant peut faire mécaniquement « s'emboîter » les supports en bas, même si ton interface de support en haut est normalement propre.
- Tu optimises toujours un triangle : qualité de la surface inférieure ↔ facilité de retrait ↔ temps d'impression/matériau.
Retrait des supports d'impression 3D : le véritable problème est l'interface
Les supports ne maintiennent les surplombs de manière fiable que s'ils ont « juste assez » de contact avec la pièce. De nombreux profils (ou un seul mauvais paramètre) font basculer ce « juste assez » vers le « trop ».
En conséquence, tu n'obtiens pas seulement un support, mais aussi :
- de nombreux petits points de contact qui agissent comme des rivets,
- des lignes étalées qui s'enfoncent dans la surface inférieure,
- et dans le pire des cas, de véritables fusions au niveau de la couche de jonction.
Point clé : Le retrait des supports n'est pas une astuce isolée. C'est la somme de la distance, de la surface de contact, du débit de matériau et de l'historique thermique.
Distance Z de l'interface de support (contact distance) : le levier le plus important
L'expression « distance Z de l'interface de support » varie selon la communauté et la chaîne d'outils. Il s'agit presque toujours du même paramètre : la distance de contact verticale entre l'interface de support et la surface du modèle.
La distance Z (selon le slicer, « Support Z Distance », « Top contact Z distance », « Top Z distance » ou autre) est la couche d'air/séparation verticale entre la couche supérieure du support et la première couche du modèle au-dessus.
Si cette distance est trop faible, tu imprimes pratiquement du matériau de modèle dans le matériau de support. Si elle est trop grande, le surplomb s'affaisse.
Important : dans de nombreux slicers, la distance Z est couplée à la hauteur de couche. Soit elle doit être un multiple de la hauteur de couche, soit elle se comporte effectivement comme tel. Wevolver explique dans « Cura support settings, from angles to Z distance » (2023) que la distance Z dépend de la hauteur de couche et que des distances plus faibles améliorent la surface inférieure, mais rendent les supports plus difficiles à retirer.
Mesh Mayhem souligne également dans « Adjusting the support Z distance and support top distance » (2023) que la distance Z doit correspondre à la hauteur de couche : trop faible peut « souder », trop grande entraîne un affaissement.
Un point de départ pragmatique
- Si tu imprimes avec une hauteur de couche de 0,20 mm, commence avec une distance Z de l'ordre de la hauteur de couche.
- Si les supports sont difficiles à retirer : augmente-la progressivement.
- Si la surface inférieure s'affaisse trop : réduis-la à nouveau.
À titre d'exemple concret, un guide de support mentionne une augmentation de la distance Top Z de 0,2 mm à 0,3 mm comme levier pour une meilleure facilité de retrait (avec un compromis correspondant sur la surface) : « How to master support structures in 3D printing » (Sovol EU, 2026).
Si le support « s'accroche » : surface de contact et couches d'interface
Lorsque les « supports sont difficiles à retirer », le deuxième facteur majeur n'est pas la distance, mais la surface de contact.
Causes typiques :
- Trop de couches d'interface (Support-Roof/Interface)
- Densité d'interface trop élevée
- Motif de support qui crée une grande surface ou s'engrène mécaniquement
- Distance XY trop faible par rapport à la paroi du modèle (contact latéral « collé »)
Si tu as déjà légèrement augmenté la distance Z et que cela colle toujours, l'interface est souvent la cause : réduire le nombre de couches d'interface peut faciliter le retrait (avec des compromis sur la surface inférieure) – tu trouveras plus de détails dans le guide de support Sovol (voir ci-dessus).
Comment bien le régler (sans ruiner la surface inférieure)
- Augmente d'abord légèrement la distance Z avant d'optimiser complètement « l'interface hors de la pièce ».
- Si tu utilises une interface, fais-le ainsi :
- autant que nécessaire, pas autant que possible,
- et avec une densité qui stabilise le pont sans le souder.
Conseil de pro : Si tu veux une belle surface inférieure, mais que les supports doivent tout de même se détacher, il vaut souvent mieux avoir moins de points de contact (densité réduite) que moins de distance (distance Z réduite). La densité crée de nombreux petits points de fusion.
Densité de support Cura PrusaSlicer OrcaSlicer : quand « plus » est une erreur
La densité de support aide si les supports s'effondrent ou vibrent. Mais une densité trop élevée transforme souvent l'ensemble en un bloc massif qui ne se rompt plus de manière contrôlée.
Approche pratique :
- Si tu as des problèmes de retrait, réduis d'abord la densité (et/ou utilise des supports organiques/tree), au lieu de l'augmenter.
- Si tu as des problèmes de stabilité (le support tombe, le surplomb s'affaisse), augmente la densité de manière ciblée – mais vérifie ensuite à nouveau la zone d'interface.
Supports soudés Température Débit : les « multiplicateurs »
Tu peux avoir des paramètres de support parfaits – et pourtant avoir des supports qui collent si ton processus d'impression apporte trop de matériau ou trop de chaleur à la zone de contact.
Sur-extrusion / Débit trop élevé
Si tu sur-extrudes, les lignes deviennent plus larges, les coins se remplissent et la surface de support devient plus « massive » qu'elle ne devrait l'être géométriquement. La surface de contact réelle augmente alors.
Wevolver résume dans « Dealing with over extrusion in 3D printing » (2024) que le débit et la température sont des réglages centraux pour corriger la sur-extrusion.
En pratique, cela signifie :
- Assure-toi d'abord que le calibrage de l'extrudeur et le profil de filament sont corrects.
- Réduis ensuite le débit par petits pas, jusqu'à ce que les parois ne paraissent plus « grasses ».
Température trop élevée
À une température trop élevée, le matériau reste mou plus longtemps. Le support et le modèle peuvent fusionner plus longtemps à la zone de contact – surtout avec de faibles distances de contact.
Si tu as du mal à retirer les supports et que le stringing/les zits augmentent en même temps : la température est un candidat évident.
Pied d'éléphant : pourquoi les supports s'emboîtent en bas
Parfois, le problème n'est pas l'interface en haut, mais la première (ou les premières) couche en bas.
Si ton décalage Z est trop faible ou si ta première couche est trop écrasée, le pied de la pièce devient plus large. C'est l'effet pied d'éléphant. Cet élargissement peut bloquer mécaniquement les structures de support à la base.
Prusa décrit dans sa base de connaissances sur la « compensation du pied d'éléphant » (2025) que la première couche devient plus large à cause de l'écrasement – et comment la compensation y remédie.
Corrections pratiques :
- Activer la compensation du pied d'éléphant dans le slicer
- Augmenter très légèrement le décalage Z
- Ne pas augmenter inutilement la largeur de ligne/le débit de la première couche
Cadre de diagnostic rapide (symptôme → cause → correction)
|
Symptôme |
Cause probable |
Ce que tu changes en premier |
Compromis typique |
|---|---|---|---|
|
Support « soudé » sur une grande surface, arrache du matériau de la surface inférieure |
Distance Z trop faible + interface trop dense |
Augmenter la distance Z ; réduire la densité/les couches d'interface |
La surface inférieure devient plus rugueuse |
|
Le support ne tient qu'aux bords/sur les côtés |
Distance XY trop faible ; contact latéral |
Augmenter la distance XY ; changer le positionnement/l'orientation du support |
Peut-être plus de support nécessaire |
|
Le support colle malgré des distances correctes, les surfaces paraissent « grasses » |
Sur-extrusion/Débit trop élevé |
Réduire légèrement le débit ; vérifier le calibrage |
Les dimensions changent |
|
Le support est « coincé » en bas, surtout à la base |
Pied d'éléphant/trop d'écrasement |
Augmenter très légèrement le décalage Z ; compensation du pied d'éléphant |
L'adhérence de la première couche peut diminuer |
|
Les supports en PETG sont particulièrement brutaux |
Le PETG colle fortement au PETG, température élevée |
Distance Z plus grande ; moins d'interface ; autre matériau d'interface, si possible |
La surface inférieure/la qualité des ponts peut en pâtir |
Cas de matériaux : PLA vs PETG vs ABS
PLA
Le PLA est souvent « reconnaissant » : il peut se casser proprement, et tu obtiens fréquemment de bons résultats avec des supports organiques/tree.
PETG
Le PETG est tristement célèbre pour ses supports tenaces et collants. Si tu imprimes en PETG, « plus de distance, moins de contact » est généralement la bonne direction.
Si tu as des options multi-matériaux, l'approche d'interface dissimilar-interface est intéressante : le guide de 3DJake « PETG supports… with the PLA trick » (2026) explique qu'une couche de contact en PLA peut faciliter la séparation.
ABS/ASA
L'ABS/ASA dépend fortement de la température et du warping. Ici, trop de chaleur dans la zone de contact peut rapidement entraîner une fusion. En pratique, il vaut mieux considérer les supports comme le dernier réglage et stabiliser d'abord la température, l'enceinte et les bases du warping.
Traduction des slicers : où trouver les réglages
Les noms diffèrent, la logique reste la même :
- Distance Z/contact distance : « Support Z distance », « Top contact Z distance », « Top Z distance »
- Interface : « Support interface », « Support roof », « Interface layers »
- Densité : « Support density », « Interface density »
- Distance XY : « X/Y distance », « horizontal clearance » (selon le slicer)
Si tu veux une bonne séquence, ce rappel des paramètres de base est utile : stabilise d'abord la première couche, la température, le débit, la rétraction et la vitesse – et traite les supports ensuite comme un réglage fin : « 3D printing settings: basic parameters and what they do » (Sovol EU).
Technique de retrait pratique (sans ruiner la pièce)
Même avec de bons réglages, le retrait est un travail manuel.
- Laisse la pièce refroidir complètement avant de casser le support.
- Casse plutôt les supports en segments qu'en tirant sur un gros « bloc ».
- N'utilise pas de levier dans la surface inférieure. Travaille le long de la ligne de séparation.
Prochaines étapes
Si tu le souhaites, je peux adapter le cadre de diagnostic à ta configuration. Pour cela, j'ai besoin de :
- Matériau (ex. PETG), hauteur de couche et buse
- Slicer (Cura/PrusaSlicer/OrcaSlicer)
- valeurs actuelles de la distance Z, des couches/de la densité d'interface et du débit/de la température
