








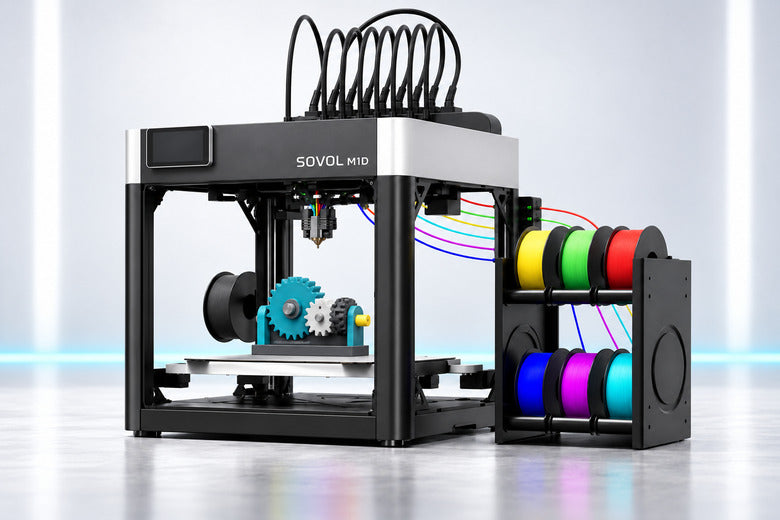
L'impression 3D multicolore et multimatériau authentique peut être réalisée avec des concepts de machines très différents. Deux solutions sont particulièrement souvent comparées : les systèmes qui font passer plusieurs filaments les uns après les autres par une buse commune, et les changeurs d'outils qui utilisent une tête d'outil dédiée à chaque matériau.
Les deux approches peuvent offrir des résultats convaincants. Elles diffèrent cependant nettement en matière de temps de changement, de gestion des températures, de mélange des couleurs, de déchets de purge, d'étalonnage et d'entretien. Le nombre de bobines de filament à lui seul en dit donc peu sur le système le mieux adapté à un projet.
Ce guide explique les différences techniques, présente les cas d'utilisation typiques et aide à évaluer de manière réaliste le coût total d'une impression.
Qu'est-ce qu'un système multimatériau à buse unique ?
Dans un système à buse unique, plusieurs filaments sont acheminés vers une hotend commune via un sélecteur, une unité d'alimentation ou un hub de matériaux. À un moment donné, un seul matériau se trouve toujours dans la zone de fusion.
Un changement de matériau typique se déroule en plusieurs étapes :
- Le filament précédent est déchargé ou coupé au-dessus de la hotend.
- Le chemin d'alimentation bascule sur la bobine de filament suivante.
- Le nouveau filament est acheminé jusqu'à la buse.
- Les résidus de matériau de la zone de fusion commune sont purgés.
- La pression de la buse est stabilisée avant de reprendre l'impression du modèle.
Le principal avantage est la compacité de la partie outil : plusieurs couleurs peuvent être traitées avec une seule hotend et une seule buse. Il n'y a donc aucun décalage XY ou Z entre les différentes buses lors des changements de couleur. En même temps, tous les matériaux doivent partager le même canal de fusion.
Qu'est-ce qu'un changeur d'outils ?
Un changeur d'outils ne change pas seulement le filament, mais une tête d'outil complète. Chaque tête d'outil peut conserver son propre filament, son propre extrudeur, sa propre hotend et sa propre buse. Les têtes non utilisées se trouvent dans des positions de stationnement définies.
Lors du changement, la tête active se déplace vers sa station, y est verrouillée ou déposée, et l'unité de mouvement prend la tête suivante. Celle-ci peut déjà être chargée et préchauffée. Ainsi, le nouveau matériau n'a pas besoin d'être poussé à travers la zone de fusion de la couleur précédente.

Comparaison directe
| Critère | Buse unique | Changeur d'outils |
|---|---|---|
| Procédure de changement | Décharger, alimenter, purger et stabiliser la pression d'impression | Stationner l'outil, prendre la tête suivante, essuyer ou primer si nécessaire |
| Température | Une température de buse commune au moment concerné | Les têtes d'outil peuvent être chauffées et préchauffées séparément |
| Mélange des couleurs | Le matériau résiduel reste dans le canal de fusion commun | Aucun mélange interne entre les hotends séparées |
| Déchets de purge | Parfois considérablement élevés selon le changement de couleur et de matériau | Bien moins de purge forcée ; un peu de matériau de primer ou de wipe peut encore être nécessaire |
| Étalonnage géométrique | Aucun décalage entre plusieurs buses | Les décalages XY et Z des outils doivent être fiables |
| Entretien | Moins de hotends, mais un chemin d'alimentation commun plus long | Plus de têtes d'outil, de buses, de contacts et de mécanisme de stationnement |
| Utilisation typique | Impressions décoratives multicolores avec des filaments compatibles | Changements fréquents, matériaux différents, matériau de support et flux de travail productifs |
Quelle solution change le plus rapidement ?
Une comparaison équitable de la vitesse doit prendre en compte l'intégralité du changement. Pour un système à buse unique, le retrait ou la coupe, le transport par le chemin d'alimentation, le changement de température et la purge font partie du temps de changement. Pour un changeur d'outils, on compte le déplacement vers la station, le dépôt et la prise en main, une éventuelle stabilisation de la température ainsi que les mouvements de wipe ou de primer.
Un changeur d'outils est particulièrement avantageux lorsqu'un modèle change de matériau à plusieurs reprises sur de nombreuses couches. Si les têtes d'outil restent chargées et préchauffées, les longs transports de filament et une grande partie de la purge sont évités.
Sur le M1D, DualX™ combine une tête d'outil fixe avec six têtes d'outil automatiquement interchangeables. Un changement d'outil automatique peut être achevé en seulement cinq secondes. L'interruption réelle de l'impression peut néanmoins être plus longue si le processus tranché contient des déplacements supplémentaires, des commandes de wipe, de primer ou de température.
Pour un modèle ne comportant qu'un seul changement de couleur, cet avantage temporel est souvent moins important. Ce qui compte, c'est le nombre de changements réels dans la commande tranchée, et non seulement le nombre de couleurs chargées.
Liberté de température et compatibilité des matériaux
Dans une hotend commune, la buse doit être portée à la température requise pour chaque matériau. Deux matériaux avec des températures d'impression très différentes peuvent entraîner de longues phases de chauffage et de refroidissement. De plus, le matériau à plus haute température peut surchauffer les résidus du filament plus sensible dans le canal de fusion.
Des têtes d'outil séparées peuvent être chauffées indépendamment. Une tête peut être préparée pour le matériau du modèle, une autre pour un matériau de support ou d'interface. Cette séparation réduit le temps d'attente et empêche le mélange interne des matériaux.

Des températures de buse indépendantes ne résolvent cependant pas tous les problèmes de compatibilité. Tous les matériaux partagent toujours :
- le même plateau et la même température de plateau ;
- la même température de chambre ;
- une réfrigération ambiante sensiblement identique ;
- la même géométrie de pièce et le même retrait ;
- une interface commune à laquelle les matériaux doivent adhérer.
Une combinaison de températures techniquement possible ne garantit donc pas encore une liaison fiable entre les matériaux. Avant les impressions longues, de petits tests d'adhérence, de déformation et d'interface sont judicieux.
Transfert de couleur et déchets de purge
Dans une buse commune, il reste un résidu de l'ancien matériau après le déchargement. Le nouveau filament doit chasser ce résidu. C'est particulièrement visible lors du passage du noir ou du rouge au blanc, au jaune ou à un matériau transparent.
Une purge insuffisante entraîne des zones décolorées ou une première ligne d'impression instable. Une purge excessive augmente la consommation de matériau et le temps d'impression. La quantité nécessaire dépend de la couleur, du matériau, de la zone de fusion, de la température et de la pureté souhaitée. Les valeurs trouvées sur Internet ne devraient donc pas être adoptées sans vérification.
Un changeur d'outils conserve chaque couleur dans une hotend dédiée. Cela élimine en grande partie le nettoyage interne d'une buse partagée. Néanmoins, « Near-Zero Purge Waste » ne signifie pas qu'aucun matériau ne se forme en dehors du modèle dans toutes les conditions. Après un stationnement prolongé, un court avancement, un processus d'essuyage, un skirt ou une petite structure de primer peut être nécessaire.
Prime Tower, Wipe Tower et Purge ne sont pas la même chose
- Purge : L'ancien matériau est chassé d'un canal de fusion partagé.
- Primer : Le flux de matériau et la pression de la buse sont stabilisés avant la prochaine trajectoire du modèle.
- Wipe : Le matériau adhérant ou s'échappant est retiré de l'extérieur de la buse.
- Tour : Une structure auxiliaire absorbe le matériau et offre une surface définie pour la stabilisation du flux.
Les fonctions nécessaires dépendent du profil de l'imprimante, des filaments et du modèle. Une structure auxiliaire ne devrait être réduite ou désactivée qu'après un test contrôlé.
Qualité de surface et décalages des outils
Une buse commune possède le même point zéro mécanique pour toutes les couleurs. Cela simplifie les transitions nettes de couleur en XY et évite les écarts de hauteur entre plusieurs buses. Des erreurs peuvent néanmoins survenir en raison d'une purge insuffisante, d'une pression de buse résiduelle ou de résidus de filament sur la buse.
Avec le changeur d'outils, chaque tête d'outil doit être étalonnée avec précision par rapport au système de coordonnées. Un décalage XY incorrect crée des lacunes ou des chevauchements aux limites de matériaux. Un décalage Z incorrect peut amener une tête à déposer ses trajectoires trop haut ou à toucher les surfaces déjà imprimées.
Sur le M1D, l'étalonnage automatique aide à l'alignement des têtes d'outil et à la compensation de la hauteur de buse. Avant une commande importante, un petit test multi-outils devrait néanmoins confirmer que les limites se ferment proprement et que les têtes stationnées ne gouttent pas.
Matériau de support : souvent l'utilisation multimatériau la plus judicieuse
L'impression multimatériau est souvent associée à des figurines colorées. Techniquement, une tête d'outil séparée pour le matériau de support ou d'interface est cependant particulièrement précieuse.
La structure de support complète n'a pas toujours besoin d'être constituée de matériau dissolvable coûteux. Souvent, il suffit d'imprimer uniquement les couches de contact denses entre le modèle et le support avec un matériau dissolvable ou facilement séparable. Le reste du support peut être constitué du matériau du modèle.
Trois points sont décisifs :
- Le matériau du modèle et le matériau de support doivent adhérer suffisamment à l'interface.
- La température du plateau, la chambre et le refroidissement doivent convenir aux deux matériaux.
- Les filaments de support hygroscopiques comme le PVA ou le BVOH doivent être stockés et traités au sec.
Des hotends séparées empêchent le matériau de support dissolvable de se mélanger au matériau du modèle dans le canal de fusion commun. Cela améliore la séparation, mais ne remplace pas un test de matériau.
Entretien : moins de hotends ou moins de chemin de matériau ?
Les systèmes à buse unique ne possèdent qu'une seule hotend, mais souvent un chemin de matériau plus long et plus complexe. Les points d'entretien comprennent les bobines de filament, les moteurs d'alimentation, le sélecteur, les capteurs, les connexions en PTFE, le mécanisme de coupe, le tampon et la buse commune. Un problème au niveau de la buse affecte toutes les couleurs.
Les changeurs d'outils possèdent plus de hotends et de buses. De plus, les stations de stationnement, le verrouillage, les contacts, les câbles, les ventilateurs et les décalages d'outils doivent fonctionner de manière fiable. En contrepartie, les filaments restent chargés dans leurs têtes, et un problème peut être plus facilement localisé sur un outil spécifique.

| Symptôme | À vérifier en premier pour la buse unique | À vérifier en premier pour le changeur d'outils |
|---|---|---|
| Le nouveau matériau n'arrive pas | Bobine, sélecteur, tampon, chemin PTFE et capteurs | Filament dans la tête d'outil assignée et son extrudeur |
| La couleur est impure | Quantité de purge, zone de fusion et extérieur de la buse | Extérieur de la buse, température de stationnement et processus de wipe |
| Les limites sont décalées | Géométrie du trancheur et dynamique d'impression | En plus, les décalages XY et Z de l'outil |
| Le changement échoue | Pointe du filament, coupeur, hub et résistance d'alimentation | Dock, verrouillage, contacts et chemins de déplacement libres |
Plus de composants ne signifie pas automatiquement une fiabilité moindre. Ce qui compte, c'est une mécanique aboutie, des profils adaptés et un contrôle régulier. À l'inverse, une hotend unique n'est pas automatiquement sans entretien si de nombreux mètres de filament sont déplacés à plusieurs reprises dans un chemin d'alimentation complexe.
Comparer correctement les coûts
Le prix d'achat n'est qu'une partie du coût total. Pour une comparaison réaliste, les valeurs suivantes de la commande tranchée devraient être prises en compte :
- Matériau dans le modèle proprement dit ;
- Matériau de purge, de primer et de tour ;
- Nombre et durée des changements ;
- Énergie pour le préchauffage et les outils maintenus au chaud ;
- Risque d'erreur lors d'une commande longue ;
- Temps d'entretien et pièces d'usure ;
- volume d'impression utilisable dans le mode multi-outils choisi.
Pour peu de changements, un système compact à buse unique peut être économique. Pour des centaines ou des milliers de changements, les déchets de matériau et le temps d'attente peuvent justifier la complexité technique supérieure d'un changeur d'outils.
Quel système convient à quelle utilisation ?
La buse unique est souvent judicieuse si…
- des matériaux similaires ou plusieurs couleurs du même type de plastique sont principalement utilisés ;
- les impressions ne comportent que quelques changements de couleur ;
- une solution compacte et moins coûteuse est prioritaire ;
- des déchets de purge supplémentaires sont acceptables et prévisibles ;
- aucun décalage entre plusieurs buses ne doit être étalonné.
Un changeur d'outils est souvent judicieux si…
- de nombreux changements ont lieu par modèle ;
- la pureté des couleurs et un faible transfert de matériau sont importants ;
- des températures de buse ou des matériaux de support différents sont nécessaires ;
- différents diamètres de buse ou des buses spécifiques par outil sont prévus ;
- une purge forcée moindre est plus importante qu'une mécanique aussi simple que possible.
Comment le DualX™ du M1D peut être classé
DualX™ combine une tête d'outil fixe avec six têtes d'outil automatiquement interchangeables. Cela permet d'utiliser jusqu'à sept couleurs ou matériaux dans une commande selon la tâche. Chaque tête d'outil est chauffée indépendamment et peut être préparée avant son utilisation.
La tête fixe convient par exemple à la couleur de modèle la plus utilisée ou à un matériau de support régulièrement nécessaire. Les têtes interchangeables peuvent prendre en charge d'autres couleurs ou matériaux. La répartition la plus efficace dépend de l'ordre des outils dans le trancheur.
L'architecture réduit considérablement la purge forcée nécessaire avec des buses partagées. En contrepartie, elle exige des stations d'outils propres, des décalages corrects et une prévisualisation complète des séquences de changement. D'autres détails techniques et les configurations disponibles sont disponibles sur la page produit du M1D.
Flux de travail pratique avant une impression multimatériau longue
- Vérifier la combinaison de matériaux : comparer les températures, l'adhérence au plateau, la chambre, le refroidissement et l'adhérence aux interfaces.
- Sécher les filaments : préparer en particulier les matériaux de support et techniques selon les recommandations du fabricant.
- Assigner les outils : répartir judicieusement les matériaux fréquents et rares sur les têtes fixes et interchangeables.
- Étalonner les décalages : imprimer un petit test d'interface avec plusieurs buses.
- Vérifier l'aperçu : contrôler le nombre de changements, les mouvements de stationnement, les structures de primer, les collisions et le volume d'impression réellement utilisé.
- Tester une partie du modèle : imprimer la transition de couleur ou de matériau la plus difficile sous forme de petit extrait.
- Observer les premiers changements : contrôler la prise en main de l'outil, l'essuyage de la buse et le flux de matériau.
Erreurs fréquentes
- Comparer uniquement le nombre de couleurs : la fréquence des changements et le chemin de matériau sont généralement plus importants.
- Égaler « sans purge » à « sans déchets » : du primer, du wipe, du skirt et du matériau de test peuvent toujours être générés.
- Combiner n'importe quels matériaux : des températures de buse séparées ne résolvent pas les problèmes d'adhérence ou de retrait.
- Ne pas vérifier les décalages : même de petits écarts deviennent visibles aux limites de matériaux.
- Ignorer la température de stationnement : des températures trop élevées favorisent les coulures ; des températures trop basses prolongent le réchauffage.
- Ne jugez pas l'effort d'entretien uniquement sur le nombre de hotends : Le sélecteur, le cutter et le long chemin PTFE nécessitent également de l'entretien.
- N'imprimez pas sans aperçu : Sinon, les changements inutiles ou les structures de support mal placées resteront indétectés.
Liste de contrôle avant de démarrer
- Tous les filaments sont secs, étiquetés et correctement attribués.
- Le matériau et le diamètre de la buse conviennent à chaque filament.
- Les températures, le refroidissement et le débit volumique maximal sont réglés de manière appropriée pour chaque outil.
- Les conditions communes du plateau et de la chambre de construction conviennent à tous les matériaux.
- Les décalages des outils et les positions de repos ont été vérifiés.
- Les paramètres de purge, de priming et de nettoyage correspondent à l'architecture réelle.
- L'aperçu ne montre aucun changement inutile ni collision.
- Les indications de matériau et de temps incluent également les structures de support et les séquences de changement.
- Un petit test a confirmé la pureté des couleurs, l'adhérence et les limites des outils.
Foire aux questions
Un changeur d'outils est-il toujours plus rapide qu'un système à buse unique ?
Non. Lors de changements fréquents, un changeur d'outils peut faire gagner considérablement du temps, car le transport du filament et le rinçage intensif sont évités. Pour un modèle ne nécessitant qu'un ou deux changements, la différence peut être minime. L'essentiel réside dans l'impression entièrement tranchée.
Un changeur d'outils ne produit-il aucun déchet de purge ?
Des hotends séparés évitent la majeure partie du rinçage forcé d'une buse commune. Néanmoins, du matériau de priming, de nettoyage ou de contour, ainsi que de petites structures de test, peuvent être nécessaires. L'expression « déchet de purge quasi nul » est donc plus précise que « absolument sans déchet ».
Des hotends séparés peuvent-ils combiner n'importe quels matériaux ?
Non. Des hotends séparés permettent des températures de buse différentes, mais les matériaux partagent le plateau, la chambre de construction et la pièce. Ils doivent être compatibles en matière d'adhérence, de retrait, de refroidissement et de conditions d'utilisation.
Pourquoi un changeur d'outils nécessite-t-il un étalonnage XY et Z ?
Chaque buse est située à une position mécanique légèrement différente. L'imprimante doit compenser ces différences afin que les jonctions entre matériaux soient nettes et que tous les outils impriment à la même hauteur de couche.
Quelle solution produit des couleurs claires plus propres ?
Des hotends séparés réduisent le mélange interne, en particulier lors du passage de couleurs foncées à claires. Cependant, les deux systèmes nécessitent des extérieurs de buse propres et un flux de matériau stable.
Un changeur d'outils vaut-il la peine uniquement pour sept couleurs ?
Non. Dès deux outils peuvent être judicieusement utilisés pour le matériau du modèle et les supports, des diamètres de buse différents ou des changements de couleur fréquents. La disponibilité de davantage d'outils élargit les options, mais ils ne doivent pas nécessairement être pleinement utilisés pour chaque impression.
Quel système est le plus facile à entretenir ?
Cela dépend de la configuration. Un système à buse unique ne possède qu'un seul hotend, mais peut avoir un chemin d'alimentation complexe. Un changeur d'outils possède davantage de hotends et de mécanismes de repos, mais des chemins de matériaux plus courts et séparés. Un contrôle régulier reste nécessaire dans les deux cas.
Conclusion
Le multimatière à buse unique et le changeur d'outils répondent au même besoin avec des compromis différents. La buse commune maintient le côté outil compact et évite les décalages entre plusieurs buses. En revanche, chaque changement de matériau nécessite du temps pour décharger, alimenter et rincer, et les matériaux très différents sont plus difficiles à maîtriser.
Un changeur d'outils conserve les filaments dans des têtes séparées, chauffées indépendamment. Cela réduit le mélange interne et les déchets de purge, et peut être nettement plus productif lors de nombreux changements. En revanche, les exigences en matière d'étalonnage des outils, de positions de repos et d'entretien augmentent.
Le meilleur choix ne dépend pas du nombre maximal de couleurs, mais du modèle réel : à quelle fréquence les changements sont-ils effectués ? À quel point les matériaux sont-ils différents ? Quelle importance revêtent la pureté des couleurs, le matériau de support, les déchets et le débit ? Celui qui répond à ces questions dans le slicer et avec une petite pièce de test peut utiliser les deux systèmes de manière fiable et économique.
