








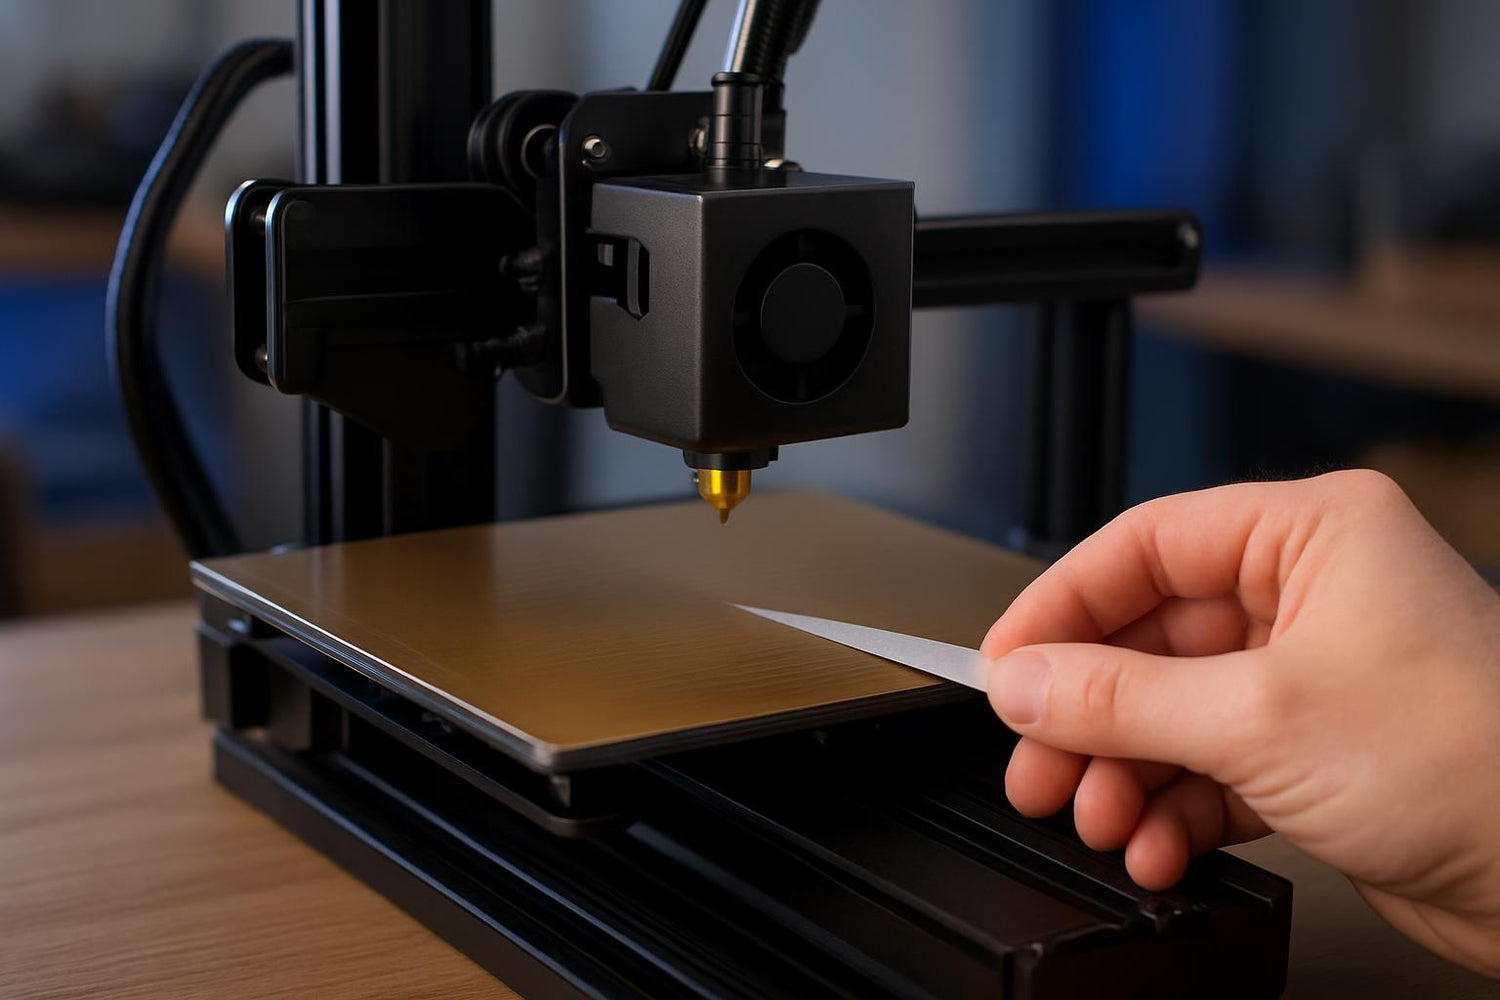
Si ta première couche tient parfois et d’autres fois non, l’impression 3D peut vite ressembler à de la sorcellerie. La bonne nouvelle : dans la plupart des cas, il ne s’agit pas d’un « bug mystérieux », mais d’une série de causes faciles à identifier.
Ce guide est volontairement structuré selon le schéma Symptôme → Cause → Solution. Tu n’as pas besoin de tout comprendre « à la perfection » pour obtenir de bons résultats, mais tu dois bien distinguer trois notions.
Les points clés à retenir
- Niveler le plateau (Tramming) rend le plateau d’impression mécaniquement parallèle au plan X/Y.
- Le décalage Z (Z-Offset) détermine logiciellement à quelle distance réelle la buse commence l’impression par rapport à la surface.
- Le maillage / le nivellement automatique du plateau compense les petites irrégularités, mais ne remplace pas un plateau grossièrement désaxé.
- Pour les débutants : Nettoyer → niveler à chaud → ajuster finement le décalage Z avec un test d’impression → et seulement ensuite, lancer le maillage/ABL.
Niveler le plateau d’impression 3D : la courte procédure
Si tu ne veux qu’une procédure (sans théorie) :
- Nettoyer le plateau (enlever la graisse et la poussière)
- Chauffer le plateau à la température d’impression prévue
- Niveler le plateau (ajuster les 4 coins à la même distance)
- Régler le décalage Z (la première couche doit être bien « écrasée »)
- Facultatif : lancer le maillage/nivelement automatique du plateau (pour les finitions)
D’abord les notions : nivellement, décalage Z, maillage (et pourquoi rien ne reste stable autrement)
Beaucoup de « problèmes de nivellement du plateau » sont en réalité des problèmes de décalage Z. Et beaucoup de « problèmes de maillage » sont en réalité des problèmes mécaniques.
- Niveler le plateau / effectuer le tramming : tu règles les vis du plateau de manière à ce que la surface soit approximativement à la même distance de la buse partout. Il s’agit d’un réglage mécanique.
- Régler le décalage Z : tu définis où se trouve réellement « Z = 0 » pour ton imprimante, c’est-à-dire à quelle distance la buse se rapproche de la surface au début de la première couche. (Si ce réglage est incorrect, la première couche sera trop haute ou trop écrasée.) Une bonne introduction est l’explication de 3DMakerEngineering sur la différence entre le nivellement du plateau et le décalage Z.
- Nivellement du plateau par maillage / nivellement automatique du plateau (ABL) : l’imprimante sonde plusieurs points, crée une carte de hauteur et corrige les petites bosses ou ondulations pendant l’impression.
Conseil de pro : si la première couche semble mauvaise partout (trop haute ou trop écrasée), il ne s’agit presque jamais du nivellement, mais du décalage Z.
Avant de modifier quoi que ce soit : 2 vérifications qui résolvent 80 % des cas
1) Nettoyer le plateau (vraiment bien le nettoyer)
Les traces de doigts sont la source d’erreur la plus redoutable, car elles sont presque « invisibles » : l’huile réduit localement l’adhérence, ce qui donne l’impression que le plateau est irrégulier.
- Pour de nombreuses surfaces, le mélange liquide vaisselle + eau chaude est le moyen le plus fiable de repartir de zéro.
- Pour une vérification rapide entre deux impressions, l’isopropanol (IPA) fonctionne souvent bien.
Sovol explique comment bien nettoyer le plateau d’impression (savon/IPA) dans un guide dédié. Et Creality précise dans son article sur l’adhérence qu’il ne faut pas retenir le plateau après l’avoir essuyé – voir comment éviter les traces de doigts qui empêchent l’adhérence.
2) Le plateau est-il vraiment posé à plat ?
Pour les plateaux en acier flexible (feuille PEI), il suffit d’un minuscule grain de poussière ou d’un coin mal positionné pour que tu te battes contre un « problème de nivellement » qui n’en est pas un.
- Retire le plateau, essuie rapidement le plateau d’impression, puis repose-le proprement.
- Vérifie qu’il s’enclenche ou repose correctement sur tous les côtés.
La méthode rapide de diagnostic : symptôme → cause → solution
Utilise-la comme un arbre de décision. Commence par le haut et passe à l’étape suivante uniquement si la solution n’a aucun effet.
Symptôme A : les lignes de la première couche présentent des espaces (« la première couche n’adhère pas »)
Ce que tu observes
- Des espaces visibles séparent les lignes.
- Le filament est plutôt « rond » qu’un peu aplati.
- Les bords se décollent rapidement.
Cause la plus probable
- La buse est trop éloignée → le décalage Z est trop élevé.
Solution la plus rapide
- Lance un simple test de première couche (voir la section plus bas).
- Réduis le décalage Z par petits incréments (par ex. 0,02–0,05 mm) jusqu’à ce que les lignes se rejoignent proprement.
Pour savoir à quoi ressemble une bonne première couche, tu peux consulter l’explication de Bambu Lab sur ce à quoi ressemble une première couche parfaite.
Symptôme B : la première couche est rugueuse, présente des bourrelets ou la buse « laboure »
Ce que tu observes
- Les lignes présentent des bords relevés sur les côtés.
- L’impression semble « écrasée », parfois avec des stries.
- On entend la buse gratter le matériau.
Cause la plus probable
- La buse est trop proche → le décalage Z est trop bas.
Solution la plus rapide
- Augmente légèrement le décalage Z jusqu’à ce que la surface paraisse lisse et que la buse ne gratte plus.
Simplify3D explique le décalage Z et les paramètres de la première couche dans Perfecting the First Layer.
⚠️ Attention : si tu es trop proche, tu risques, dans le pire des cas, d’endommager la surface (surtout sur les surfaces d’impression plus souples). Il vaut mieux procéder par petits incréments.
Symptôme C : un coin est bien, l’autre est trop haut ou trop bas
Ce que tu observes
- Parfait en bas à gauche, mais en haut à droite : espaces ou trop d’écrasement.
Cause la plus probable
- Le plateau n’est pas nivelé (désaxé mécaniquement) ou l’axe Z/le portique n’est pas parallèle.
Solution la plus rapide
- Niveler le plateau / effectuer le tramming (test du papier ou cales de réglage) aux 4 coins, puis refaire une vérification complète.
Symptôme D : les coins sont bien, mais c’est « différent » au centre
Ce que tu observes
- Tout va bien aux coins, mais le centre présente des espaces ou est trop écrasé.
Cause la plus probable
- Le plateau / la surface est légèrement voilé (gauchissement) ou la surface n’est pas parfaitement plane.
Solution la plus rapide
- Niveler d’abord le plateau (pour ne pas travailler sur un plateau désaxé).
- Utiliser ensuite le maillage/ABL pour compenser les petites irrégularités.
Si tu penses que le plateau est vraiment voilé, cet article interne de Sovol peut t’aider : How to fix a slightly warped 3D printer bed.
Symptôme E : bien aujourd’hui, mal demain (sans que tu aies rien modifié)
Ce que tu observes
- Le nivellement semble « dérivant ».
Causes les plus probables
- Vis/ressorts desserrés, plateau instable, jeu sur l’axe Z.
- Le plateau est reposé différemment à chaque fois.
Solution la plus rapide
- Vérifier la mécanique : le plateau est-il bien fixé ? Les vis/entretoises en silicone/ressorts sont-ils en bon état ?
- Reposer le plateau toujours de la même manière.
- Et ensuite le niveler à nouveau.
Voici comment vérifier ton résultat : 2 tests simples de première couche
Tu n’as pas besoin d’un benchmark, juste de quelque chose qui s’arrête rapidement et te donne des indications claires.
Test 1 : un grand patch d’une seule couche (carré/rectangle)
- Imprime une grande surface plate (une seule couche), de préférence rectangulaire.
- Observe : les lignes se rejoignent-elles ? Y a-t-il des stries ? Le résultat est-il uniforme partout ?
Test 2 : plusieurs petits patchs répartis sur la surface
C’est particulièrement utile pour mettre en évidence les zones « bien » et « mal ».
Le guide d’Ellis explique comment utiliser des patchs et le réglage en direct (baby-stepping) pour ajuster précisément la distance Z : Régler l’écrasement de la première couche avec des patchs de test.
Si l’adhérence n’est toujours pas au rendez-vous malgré le nivellement, voici les 3 prochains réglages à vérifier
Si ton décalage Z est bien réglé et ton plateau propre, le problème vient souvent de l’un de ces points :
- Première couche trop rapide → imprimer plus lentement.
- Températures (buse/plateau) inadaptées.
- Problèmes de filament/d’extrusion (par ex. buse légèrement obstruée).
Si tu souhaites une liste de vérification plus complète des problèmes courants des débutants, cet article interne de Sovol est une bonne prochaine étape : Conseils pour résoudre les problèmes courants de première couche en impression 3D.
FAQ
Dois-je niveler mon plateau avant chaque impression ?
La plupart du temps, non. Si la mécanique est stable et que tu manipules le plateau de la même manière (proprement, en le reposant toujours de la même façon), il suffit souvent de le réajuster en cas de modification.
Qu’est-ce qui est le plus important : un nivellement parfait ou un décalage Z parfait ?
Pour la première couche, le décalage Z est souvent le réglage le plus déterminant. Tu dois tout de même effectuer le tramming d’un plateau grossièrement désaxé, sinon tu n’obtiendras pas une surface uniforme.
J’ai le nivellement automatique du plateau, pourquoi la première couche échoue-t-elle quand même ?
Parce que l’ABL ne fait que compenser. Si le décalage Z est incorrect ou si le plateau est gras, même le meilleur maillage du monde ne pourra pas « faire adorer » le filament.
Prochaines étapes
Si tu le souhaites, prends 10 minutes pour imprimer deux patchs de première couche : un au centre et un dans les coins. Tu verras immédiatement s’il s’agit d’un problème de tramming ou de décalage Z.
Si tu rencontres toujours des problèmes après cela (par ex. « au centre c’est correct, dans les coins c’est mauvais »), il vaut la peine de consulter le guide détaillé de Sovol sur les problèmes d’adhérence : Guide complet sur les problèmes d’adhérence du plateau d’imprimante 3D.
