









Voir des bosses ou des grumeaux d’impression 3D sur une pièce finie peut être frustrant. Les grumeaux et les bosses apparaissent généralement au début ou à la fin d’une couche. Ces petites bosses peuvent nuire à l’aspect de votre impression, surtout si elles se trouvent sur des pièces mobiles. Les bosses modifient surtout l’aspect de l’impression, mais peuvent parfois nuire à son bon fonctionnement.
Points clés
- Vérifiez et ajustez votre débit pour éviter la sur-extrusion. Cela aide à réduire les grumeaux et les bosses sur vos impressions.
- Gardez votre filament au sec. L’humidité peut provoquer des bulles et des couches irrégulières, entraînant davantage de bosses et de grumeaux.
- Nettoyez régulièrement votre buse et votre surface d’impression. Un équipement propre garantit une extrusion uniforme et une meilleure qualité d’impression.
Causes principales des bosses en impression 3D
Sur-extrusion et débit
Si trop de filament sort, des grumeaux et des bosses apparaissent. La sur-extrusion se produit lorsque le débit est réglé trop haut. L’imprimante pousse alors plus de plastique qu’elle ne devrait. L’excédent de matière s’accumule à la surface de l’impression. Comme ce surplus de plastique ne peut aller nulle part, il forme des bosses. Vous pouvez éliminer les bosses en vérifiant et en modifiant le débit. Calibrer l’extrudeur aide souvent à éviter les grumeaux.
Problèmes de réglages de rétraction
La rétraction ramène le filament en arrière pour éviter qu’il ne s’écoule. Si les réglages de rétraction sont incorrects, des grumeaux et des bosses apparaissent. Une rétraction insuffisante laisse le plastique s’écouler. Une rétraction excessive peut créer des espaces vides dans votre impression. Vous devez régler la rétraction de manière optimale pour éviter les grumeaux. De bons réglages de rétraction améliorent l’aspect de l’impression et réduisent les problèmes.
Température de buse trop élevée
Si la buse est trop chaude, le filament devient trop fluide. Le plastique s’écoule alors de manière incontrôlée. Des grumeaux et des bosses peuvent se former sur votre impression. La matière peut goutter ou s’écouler et créer des bosses. Abaisser la température de la buse aide à contrôler le flux. Vérifiez toujours la température requise par votre filament.
Humidité du filament
Un filament contenant de l’eau peut provoquer des grumeaux et des bosses. Lors de l’impression, l’eau se transforme en vapeur. Cela crée des bulles et des couches irrégulières. Les couches peuvent alors mal adhérer. Un filament sec permet d’obtenir de meilleures impressions et moins de bosses.
État de la surface d’impression et de la buse
Une surface d’impression sale ou endommagée peut aggraver les grumeaux et les bosses. La buse peut également s’encrasser ou s’user. Le plastique s’écoule alors de manière irrégulière. Nettoyer et entretenir votre imprimante aide à éviter les grumeaux. Vérifiez la buse et le plateau d’impression avant de lancer une impression.
Éliminer et prévenir les grumeaux et les bosses
Enlever les grumeaux et les bosses de vos impressions les rend plus esthétiques. Vous pouvez utiliser un couteau bien aiguisé ou du papier de verre pour lisser les bosses. Travaillez lentement et vérifiez régulièrement votre avancement. Si vous voyez de gros grumeaux, retirez-les soigneusement. Pour les petites bosses, un ponçage doux est idéal. Nettoyez l’impression après le ponçage pour enlever la poussière et lui donner un aspect soigné.
Ajuster la rétraction et le coasting
Les réglages de rétraction aident à contrôler les grumeaux et les bosses. La rétraction ramène le filament en arrière pour éviter qu’il ne s’écoule. Le coasting arrête l’extrusion avant la fin d’une couche. Les deux aident à prévenir les grumeaux et les bosses. Les experts recommandent les étapes suivantes :
- Modifiez la longueur et la vitesse de rétraction. Une rétraction plus longue convient aux filaments flexibles. Une rétraction plus courte convient aux filaments rigides.
- Ajustez la vitesse de déplacement. Les imprimantes rapides nécessitent des vitesses élevées pour éviter les filaments résiduels et les grumeaux.
- Utilisez du filament neuf pour éviter l’humidité et les grumeaux.
- Réglez le déplacement minimal après rétraction à environ 1 mm.
- Réduisez la hauteur de levée du plateau Z pour limiter les filaments résiduels et les grumeaux.
- Assurez-vous que les vitesses de rétraction et d’alimentation ne sont pas trop élevées. Des vitesses trop élevées peuvent provoquer des problèmes d’extrusion et des obstructions.
De nombreux logiciels de découpe disposent d’options de coasting. Le coasting aide à prévenir les grumeaux et les bosses en arrêtant le flux de matière avant la fin de l’impression. Cura, PrusaSlicer et Simplify3D proposent tous des fonctions de coasting. Modifier ces réglages peut améliorer les impressions et réduire les grumeaux.
Abaisser la température de la buse
Abaisser la température de la buse peut aider à prévenir les grumeaux et les bosses. Si la buse est trop chaude, le filament devient trop fluide. Cela provoque un flux incontrôlé et des grumeaux. Des températures plus basses permettent de mieux contrôler l’extrusion et d’éviter les grumeaux et les bosses. Vérifiez toujours la température recommandée pour votre filament.
Trouver la bonne température de buse est important. Vous pouvez utiliser une tour de température pour tester différents réglages. Voici les étapes :
- Choisissez la vitesse d’impression et la hauteur de couche.
- Divisez l’objet imprimé en plusieurs sections.
- Déterminez les températures d’impression inférieure et supérieure de votre filament.
- Réglez le changement de température par section, généralement par paliers de 5 °C.
- Générez le G-CODE pour le test.
- Transférez le fichier sur votre imprimante et lancez l’impression de calibration.
- Retirez l’impression terminée et vérifiez la présence de grumeaux et de bosses.
Les tours de température montrent comment les grumeaux et les bosses évoluent selon les différentes températures de buse. Thingiverse propose de nombreux modèles de tours de température.
Sécher le filament avant l’impression
Un filament humide peut provoquer des grumeaux et des bosses. Sécher le filament avant l’impression aide à prévenir les grumeaux et les bosses et améliore la qualité des impressions. Il existe plusieurs méthodes de séchage :
|
Méthode |
Technique |
Avantages |
Inconvénients |
|---|---|---|---|
|
Séchage au four |
Placez le filament dans un four préchauffé |
Rapide et économique |
Nécessite une surveillance ; peut libérer des composés |
|
Déshydrateurs |
Utilisez un déshydrateur |
Abordable et facile à trouver |
Processus de séchage lent |
|
Boîtes à filament |
Conservez le filament dans une boîte |
Protège le filament de l’air |
Aucune option de séchage ; espace limité |
|
Armoires de séchage |
Utilisez une armoire de séchage |
Toujours sec et efficace |
Coûteux |
Les temps et températures de séchage dépendent du matériau :
|
Matériau |
Durée |
Méthode |
|
|---|---|---|---|
|
PLA |
40-45 °C |
4-6 heures |
Sécheur à filament, déshydrateur |
|
PETG |
60-65 °C |
4-8 heures |
Sécheur à filament |
|
ABS |
60-70 °C |
4-6 heures |
Four, sécheur |
|
Nylon |
70-80 °C |
8-12 heures |
Sécheur professionnelle |
|
TPU |
50-55 °C |
4-6 heures |
Sécheur à basse température |
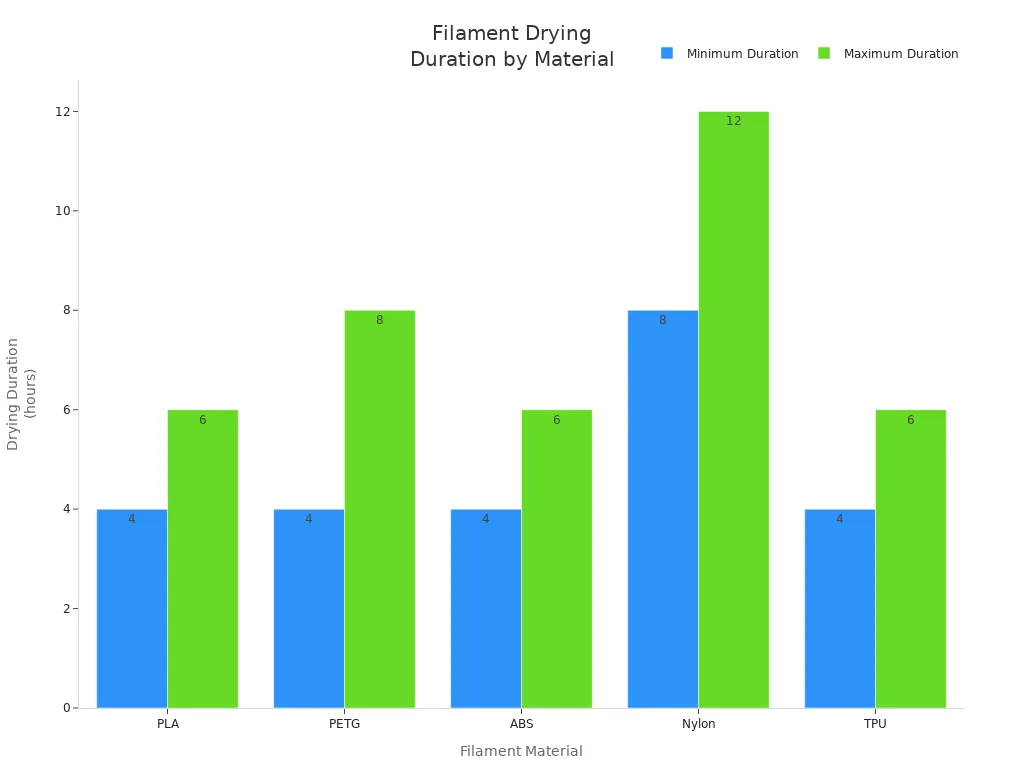
Sécher le filament élimine l’humidité et aide à prévenir les grumeaux et les bosses. Conservez toujours le filament dans un endroit sec pour éviter les bosses à la surface.
Ajuster les réglages du slicer pour les grumeaux en impression 3D
Les réglages du slicer influencent l’apparition des grumeaux et des bosses. Commencez par une valeur de rétraction approximative et testez différents réglages. Mesurez le tube en PTFE pour trouver la bonne valeur de rétraction. Par exemple, un tube de 10 cm nécessite souvent une rétraction de 1 mm. Affinez la valeur de rétraction en imprimant des tests de rétraction et en effectuant des ajustements par petits pas, comme 0,25 mm. Différents matériaux nécessitent des réglages différents. Testez le PLA, le PETG et le TPU pour trouver les meilleures valeurs.
Des réglages de vitesse incorrects peuvent provoquer des grumeaux et des bosses. Ajustez la distance et la fréquence de rétraction pour éviter les grumeaux. De nombreux logiciels de découpe proposent des options de comportement de contrôle des bavures. Ces réglages aident à prévenir les grumeaux et les bosses et améliorent la qualité des impressions.
|
Logiciel de découpe |
Fonctionnalité |
Description |
|---|---|---|
|
Cura |
Coasting |
Arrête le flux de matière avant la fin de l’impression pour prévenir les grumeaux et les bosses. |
|
PrusaSlicer |
Coasting |
Aide à réduire l’extrusion excédentaire et les grumeaux. |
|
Simplify3D |
Coasting |
Réduit les grumeaux et les bosses en contrôlant l’extrusion. |
Nettoyer la buse et la surface d’impression
Une buse et une surface d’impression propres aident à prévenir les grumeaux et les bosses. La saleté et les obstructions provoquent une extrusion irrégulière et des grumeaux. Les professionnels recommandent les méthodes de nettoyage suivantes :
- Utilisez la bonne pression et la bonne buse pour le nettoyage.
- Une pression plus élevée élimine la saleté incrustée sur les surfaces en béton.
- Une pression plus faible protège les surfaces sensibles comme le bois ou la pierre.
- Des agents nettoyants spéciaux protègent les fibres du bois.
- Une eau entre 50 °C et 60 °C facilite le nettoyage.
Un nettoyage régulier empêche la formation de grumeaux et de bosses. Vérifiez toujours la buse et le plateau d’impression avant d’imprimer. Nettoyez la buse pour éviter les obstructions et les problèmes d’extrusion.
Positionnement des points de jonction et options d’essuyage
Le positionnement des points de jonction et les options d’essuyage peuvent aider à réduire les grumeaux et les bosses. Les nouvelles options de point de jonction dans UltiMaker Cura offrent un meilleur contrôle de leur emplacement. Cela aide à obtenir des surfaces plus lisses et moins de grumeaux. Activez l’essuyage pour éliminer le filament excédentaire. Décalez les points de départ des couches pour améliorer l’aspect des impressions. Augmentez la vitesse du ventilateur pour un refroidissement plus rapide. Réduisez la vitesse d’impression pour une meilleure adhérence du filament. Nettoyez souvent la buse pour éviter les grumeaux et les bosses.
Résoudre les problèmes persistants
Si des grumeaux et des bosses continuent d’apparaître, essayez ces conseils de dépannage :
- Vérifiez la qualité du filament et remplacez-le si nécessaire.
- Ajustez les réglages de rétraction et testez différentes valeurs.
- Réduisez la température de la buse pour contrôler l’extrusion.
- Séchez le filament avant l’impression.
- Nettoyez souvent la buse et la surface d’impression.
- Utilisez le coasting et le contrôle des bavures dans les réglages du slicer.
- Décalez les positions des points de jonction pour obtenir des surfaces plus lisses.
Les grumeaux et les bosses peuvent nuire à la qualité d’impression et créer des bosses à la surface. Un réglage et un entretien minutieux aident à les prévenir. Testez différents réglages et méthodes pour obtenir des impressions de haute qualité et éviter les grumeaux et les bosses en impression 3D.
Un entretien et un calibrage réguliers permettent à votre imprimante de durer plus longtemps et de mieux fonctionner. Testez différents réglages et tirez des enseignements de chaque impression.
- Utilisez vos erreurs pour trouver de nouvelles solutions.
- Travaillez avec d’autres personnes pour résoudre les problèmes.
- Demandez de l’aide, puis essayez par vous-même.
FAQ
Quelles sont les causes des grumeaux et des bosses sur les impressions 3D ?
Les grumeaux et les bosses apparaissent souvent en raison d’une sur-extrusion, de mauvais réglages de rétraction ou d’un filament humide. Ces problèmes provoquent la formation de grumeaux et de bosses à la surface de l’impression pendant l’impression.
Comment puis-je enlever les grumeaux et les bosses après l’impression ?
Vous pouvez enlever les grumeaux et les bosses à l’aide d’un couteau bien aiguisé ou de papier de verre. Travaillez lentement pour éviter d’endommager l’impression. Les grumeaux et les bosses deviennent moins visibles après un ponçage minutieux.
Modifier les réglages du slicer peut-il éliminer les grumeaux et les bosses ?
Oui. Ajuster les réglages du slicer aide à contrôler les grumeaux et les bosses. Abaisser la température, affiner la rétraction et utiliser les fonctions de coasting réduit les grumeaux et les bosses sur les impressions finies.
Conseil : Vérifiez toujours la présence de grumeaux et de bosses avant de lancer une nouvelle impression. Un entretien régulier empêche les grumeaux et les bosses de gâcher votre travail.
