








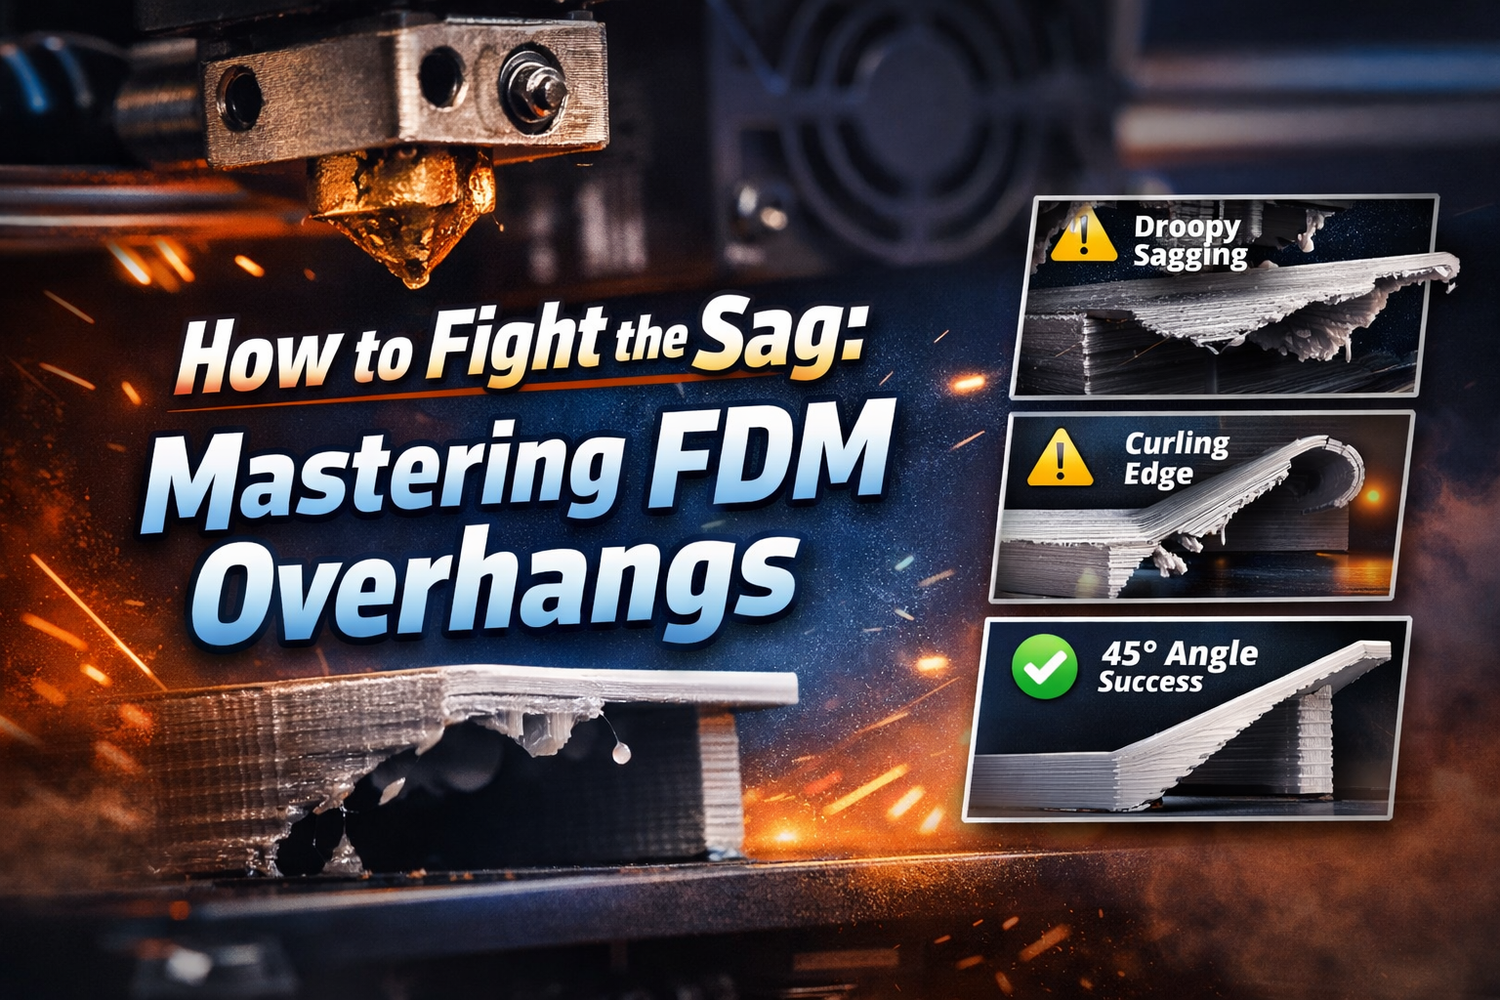
Si votre fablab a déjà perdu une impression à cause d’un menton tombant, d’un bord qui s’enroule ou du redouté choc de la buse sur un surplomb, vous le savez déjà : les surplombs sont le tombeau des « réglages plutôt bons ».
Ce guide s’adresse aux imprimantes partagées — ces machines qui exécutent de longues impressions, passent d’un utilisateur à l’autre et doivent fournir des résultats reproductibles. Nous allons sauter les bases de l’impression 3D pour nous concentrer sur ce qui aide vraiment : une méthode rapide pour diagnostiquer le mode de défaillance, puis une séquence de réglages qui corrige la plupart des problèmes de surplomb avant de noyer le modèle sous les supports.
Pourquoi les surplombs s’affaissent (et pourquoi 45° est une valeur par défaut utile)
Un surplomb est toute surface dont la couche suivante est imprimée en partie dans le vide. À un moment donné, le filament chaud ne se solidifie pas assez vite et la gravité l’emporte.
Vous verrez la règle des 45° citée partout : à titre indicatif, de nombreuses impressions FDM peuvent gérer des surplombs allant jusqu’à environ 45° sans supports, et les angles plus raides nécessitent souvent de l’aide. Cela est clairement expliqué dans « Comment imprimer des surplombs en 3D : supports, ponts, nouvelles innovations » (2023) de Wevolver.
Mais 45° n’est pas magique. C’est une question de géométrie.
Chaque nouvelle ligne extrudée doit suffisamment chevaucher celle située en dessous pour être physiquement soutenue. Avec une configuration courante (largeur de ligne de 0,4 mm, hauteur de couche de 0,2 mm, chevauchement d’environ 50 %), ce chevauchement correspond à une limite d’environ 45° — comme l’explique le fil de discussion « Limites pratiques des surplombs » (2022) sur 3D Printing Stack Exchange.
À retenir : de meilleurs surplombs dépendent de deux facteurs : plus de soutien par couche (couches plus fines / meilleur chevauchement) et une solidification plus rapide (refroidissement / vitesse / température).
Diagnostiquez le mode de défaillance de votre surplomb (pour modifier le bon réglage)
Avant de toucher à votre logiciel de découpe, observez comment le surplomb échoue. Dans les laboratoires partagés, cela évite bien des « réglages au hasard ».
Mode de défaillance 1 : dessous tombant (« affaissement » ou « peau d’éléphant »)
Aspect : le dessous du surplomb est ondulé ou pend, mais la surface supérieure s’imprime toujours.
Causes les plus fréquentes :
- refroidissement insuffisant sur le bord du surplomb
- impression des parois extérieures trop rapidement pour que le plastique se solidifie
- température un peu trop élevée pour ce filament et cette configuration de ventilateur
Mode de défaillance 2 : bord enroulé qui accroche la buse
Aspect : le bord du surplomb s’enroule vers le haut, puis la buse entre en collision avec lui ou le fait tomber.
Causes les plus fréquentes :
- refroidissement irrégulier (ventilateur mal orienté vers ce côté)
- accumulation excessive de chaleur dans une petite zone (temps de couche courts)
- trop de « rebord » par couche (hauteur de couche trop grande pour l’angle)
Mode de défaillance 3 : dessous rugueux qui semble « soutenu », mais ne l’est pas
Aspect : le surplomb ne s’effondre pas complètement, mais le dessous est sale et irrégulier.
Causes les plus fréquentes :
- angle limite où des supports seraient utiles
- chevauchement insuffisant (hauteur de couche trop grande)
- réglages de support laissant un espace trop important (si les supports sont activés)
Mode de défaillance 4 : les supports fonctionnent… mais la surface est gâchée
Aspect : l’impression réussit, mais la face soutenue est balafrée.
Causes les plus fréquentes :
- interface de support non réglée
- supports trop denses / trop grande surface de contact
- technique de retrait (déchirure au lieu de pelage)
Une méthode de réglage pour les surplombs FDM (aucun nouveau matériel requis)
Lorsque vous réglez une flotte d’imprimantes partagées, l’objectif n’est pas la « perfection ». C’est la prévisibilité.
Exécutez cette séquence dans l’ordre. Modifiez une variable à la fois et utilisez un petit modèle de test de surplomb pour éviter de gâcher six heures d’impression afin d’apprendre.
Étape 1 : améliorez le refroidissement effectif (pas seulement le pourcentage du ventilateur)
Les surplombs sont une course entre la gravité et la solidification.
Essayez ces solutions dans l’ordre :
- Augmentez la vitesse du ventilateur sur les couches de surplomb (de nombreux logiciels de découpe permettent de régler un ventilateur plus puissant pour les ponts/surplombs).
- Imposez un temps de couche minimum pour que les petites structures ne restent pas fondues.
- Vérifiez la direction du ventilateur et les conduits (un ventilateur à 100 % qui ne souffle pas sur le bord du surplomb reste un « mauvais refroidissement »).
Si un seul côté du modèle semble pire, c’est souvent dû à la direction du flux d’air — et non à votre profil de découpe.
Étape 2 : ralentissez la paroi extérieure sur les couches de surplomb
Vous n’avez pas besoin de ralentir toute l’impression. Vous devez empêcher le bord du surplomb de se comporter comme une nouille cuite.
Approche pratique :
- réduisez la vitesse de la paroi extérieure (surtout du côté du surplomb)
- gardez les parois intérieures/le remplissage plus rapides si vous devez maintenir un temps d’impression total raisonnable
Étape 3 : baissez légèrement la température (dans la plage de fonctionnement du filament)
Un plastique plus chaud s’écoule magnifiquement — jusqu’à ce qu’il s’affaisse.
Si vous constatez un affaissement, essayez de baisser légèrement la température de la buse et refaites un test. L’objectif est de rester suffisamment chaud pour assurer l’adhérence des couches, mais assez froid pour que le cordon conserve sa forme.
Conseil de pro : si la baisse de température entraîne une mauvaise adhérence, revenez en arrière et misez davantage sur le refroidissement + la vitesse de la paroi extérieure.
Étape 4 : réduisez la hauteur de couche là où les surplombs sont importants
Des couches plus fines réduisent le « décalage » par couche, ce qui signifie que chaque ligne bénéficie de plus de soutien en dessous. C’est exactement la relation de chevauchement décrite dans la discussion Stack Exchange sur les limites pratiques des surplombs.
Si votre logiciel de découpe le prend en charge, utilisez une hauteur de couche adaptative/variable pour ne payer la pénalité de temps que dans les zones de surplomb.
Étape 5 : envisagez la largeur de ligne et la stratégie de paroi (avancé, mais puissant)
De légers ajustements ici peuvent rendre les surplombs plus tolérants :
- une ligne légèrement plus large peut augmenter la surface de soutien si l’extrusion bénéficie toujours d’un soutien solide
- donnez la priorité à des parois extérieures propres et régulières plutôt qu’à des vitesses agressives
Si vous modifiez radicalement la largeur de ligne, faites d’abord un test — une largeur excessive peut placer la ligne médiane de l’extrusion dans le vide, et l’impression échouera lamentablement.
Des supports sans regrets : seuils, types et retrait plus propre
Lorsque vous avez réglé le refroidissement/la vitesse/la température/les couches et que le surplomb échoue toujours, les supports ne sont pas un aveu d’échec — ils sont un outil.
Commencez par un seuil de surplomb raisonnable
De nombreux logiciels de découpe génèrent par défaut des supports autour de 45°, ce qui correspond à la règle générale. Sovol explique également pourquoi 45° est considéré comme un « angle critique » pour la stabilité dans son aperçu de la règle des 45°.
Si votre imprimante + votre filament peuvent gérer des angles plus raides proprement, vous pouvez augmenter le seuil pour réduire les supports inutiles. Sinon, baissez-le.
Choisissez le type de support adapté à la géométrie
Pour une analyse pratique des styles de support (arbre vs linéaire, motifs, densité et utilisation des bloqueurs), consultez le guide de Sovol « Comment ajouter des supports d’impression 3D pour les débutants » (2025).
En pratique :
- Supports en arbre : parfaits pour les formes organiques et les petits points de contact ; souvent plus faciles à retirer.
- Supports linéaires/en grille : plus solides sous les étagères plates ; plus longs à retirer.
Réduisez les marques en considérant le « contact » comme un coût
Si la face soutenue est gâchée, la solution n’est généralement pas d’ajouter « plus de supports ». C’est d’avoir un contact plus intelligent :
- maintenez une densité modérée
- utilisez l’aperçu + les bloqueurs pour empêcher les supports de toucher les détails délicats
- réglez l’interface/l’espace de votre support pour que le retrait ne déchire pas la surface
⚠️ Avertissement : dans un laboratoire, « des supports partout » est le meilleur moyen de transformer une impression réussie en un projet de post-traitement de trois heures.
Astuces de conception + d’orientation qui supplantent les supports
Si vous imprimez des pièces pour des cours, des clubs ou des ateliers, vous gagnerez plus de temps en corrigeant la géométrie qu’en optimisant sans cesse les supports.
1) Transformez les arêtes vives en chanfreins
Un chanfrein à 45° est la méthode classique pour rendre un surplomb imprimable. Pour des exemples de conception et comprendre pourquoi les chanfreins sont utiles, consultez le guide de Snapmaker sur la règle des 45° (2026).
2) Utilisez des trous en forme de larme au lieu de cercles horizontaux
Les trous ronds créent un « plafond » plat en haut — en gros, un petit pont qui a tendance à s’affaisser.
Les formes en larme transforment ce plafond en deux pentes imprimables. C’est un petit changement dans le logiciel de CAO qui peut éliminer les supports sur des pièces courantes comme des supports et des fixations.
3) Réorientez pour que la face disgracieuse devienne la face soutenue
Si une surface doit être disgracieuse, choisissez-la.
Faites pivoter le modèle afin que :
- la surface critique soit orientée vers le haut (finition propre)
- la surface moins importante soit orientée vers le bas (supports autorisés)
Une liste de vérification des surplombs pour le laboratoire (standardisez et réduisez les échecs)
-
Faites un petit test de surplomb avec le filament que vous utiliserez réellement.
-
Si vous constatez un affaissement :
- augmentez le refroidissement effectif
- ralentissez les parois extérieures
- baissez légèrement la température de la buse
-
Si le bord s’enroule vers le haut :
- ajoutez un temps de couche minimum
- vérifiez la direction du ventilateur et les conduits
- réduisez le « rebord » par couche (couches plus fines)
-
Si des supports sont nécessaires :
- commencez avec un seuil d’environ 45°
- choisissez des supports en arbre ou linéaires selon la forme
- maintenez une densité modérée ; bloquez les supports des détails
-
Pour les impressions répétitives (cours/ateliers) :
- mettez à jour un profil de découpe partagé et étiquetez-le clairement (filament + buse + hauteur de couche)
Prochaines étapes
Si vous standardisez les profils pour un fablab, les supports sont généralement le point où les utilisateurs s’écartent le plus des réglages. Avoir une base commune unique — et enseigner quand utiliser des supports en arbre ou linéaires — porte ses fruits rapidement.
