








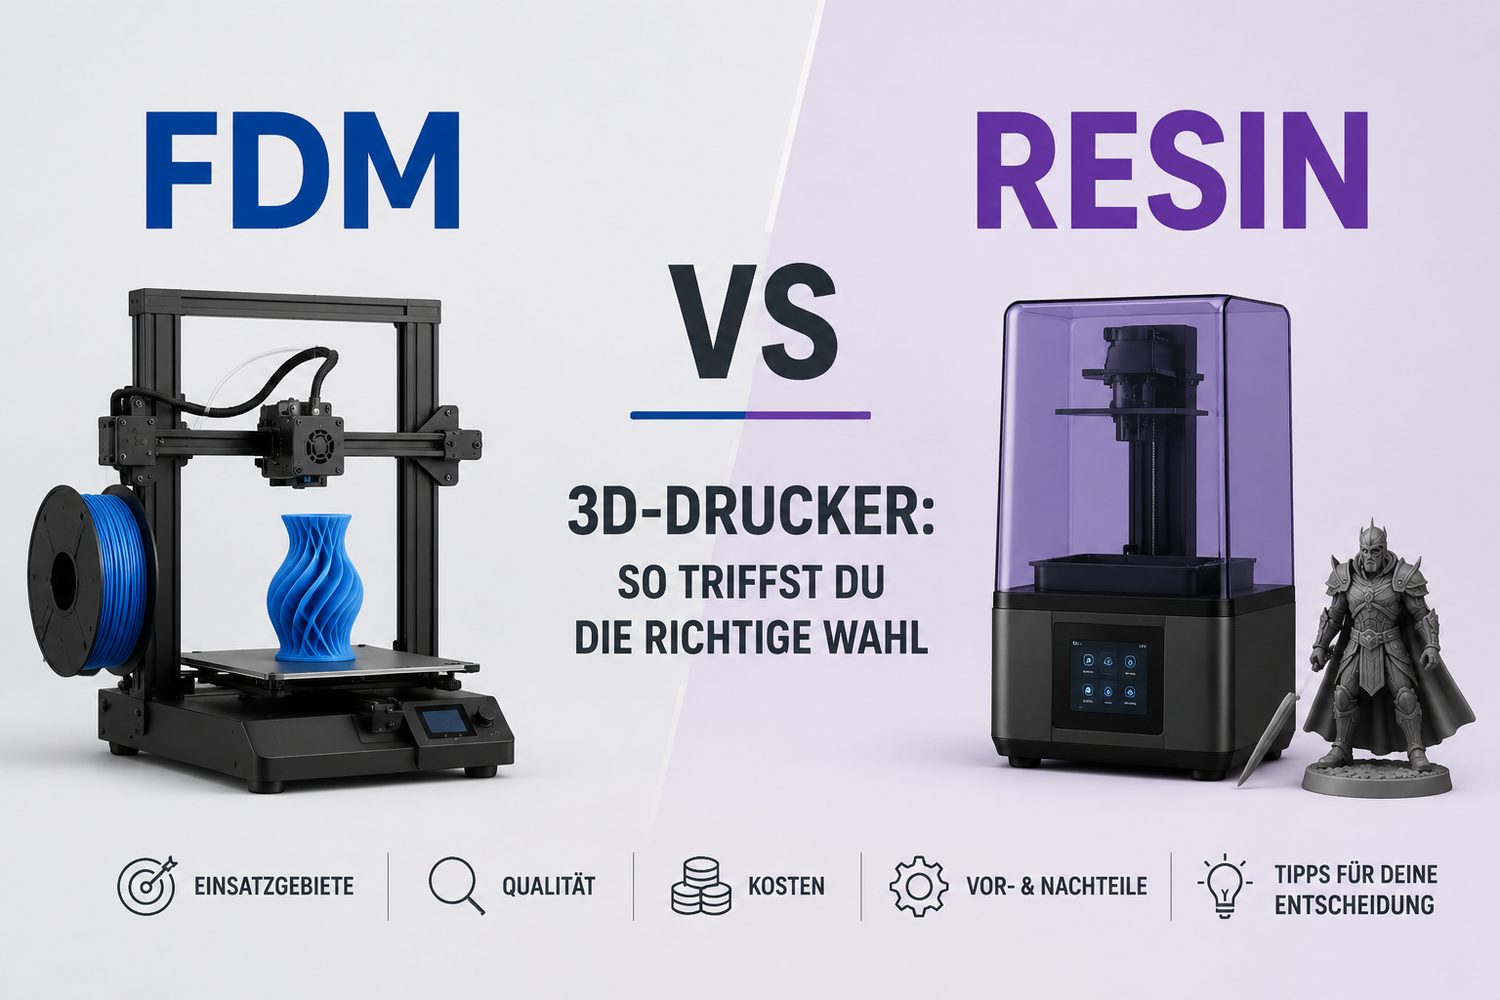
Si tu hésites entre une imprimante FDM (filament) et une imprimante à résine (SLA/MSLA), la question n’est que rarement celle de la « qualité contre la non-qualité ». Il s’agit plutôt de routine.
- Veux-tu une machine que tu traites comme un outil : tu l’allumes, tu retires la pièce, c’est fini ?
- Ou veux-tu (et peux-tu) gérer une chaîne de processus chimiques : imprimer → laver → polymériser → nettoyer ?
Ce guide s’adresse aux prosumers et aux makers avancés qui ne veulent pas seulement comparer les caractéristiques techniques, mais évaluer de manière réaliste le temps d’apprentissage.
Il répond également à des intentions de recherche courantes telles que « différences entre SLA et FDM », « lavage et polymérisation de la résine » et les bases de la « sécurité liée à l’impression 3D à la résine ».
Comparaison rapide : là où les frictions apparaissent vraiment
|
Critère |
FDM (filament) |
Résine (SLA/MSLA) |
|---|---|---|
|
Préparation au démarrage |
généralement simple (filament, plateau/décalage Z) |
configuration supplémentaire (résine, VAT, environnement sécurisé) |
|
« Salissures » au quotidien |
plutôt faibles |
plus élevées : résine, gouttes, outils contaminés |
|
Post-traitement |
souvent limité au retrait des supports, au ponçage si nécessaire |
presque toujours : lavage + polymérisation UV, puis retrait des supports |
|
Dépannage |
souvent mécanique/paramétrique, facilement itérable |
souvent lié aux supports/à la force d’adhérence/à l’exposition, avec des coûts de relance plus élevés |
|
Sécurité |
Chaleur, éventuellement des émanations (selon le matériau) |
EPI + ventilation + élimination propre sont obligatoires |
|
Le bon compromis |
pièces fonctionnelles, taille, variété des matériaux |
détails, figurines, surfaces lisses |
Si tu veux un avis neutre : Micro Center résume bien les différences pratiques dans « Impression 3D FDM vs Résine » (maintenance et flux de travail inclus).
Imprimantes 3D FDM vs Résine : courbe d’apprentissage et facilité d’utilisation
Ce que tu apprends généralement avec la FDM
La première semaine avec la FDM est généralement consacrée à la calibration et à l’observation (les problèmes classiques de débutant en impression 3D FDM) :
- première couche (nettoyage du plateau, décalage Z, adhérence)
- problèmes typiques (stringing, warping, sous-extrusion/sur-extrusion)
- bases du slicer : hauteur de couche, supports, remplissage
La frustration est souvent visible, mais aussi facile à diagnostiquer. De nombreux problèmes peuvent être résolus de manière reproductible en effectuant 1 ou 2 modifications ciblées.
Ce que tu apprends généralement avec la résine
La résine ressemble moins à une question de « réglages du slicer » qu’à une question de rigueur dans le processus :
- orientation et structures de support (la stratégie de support détermine la réussite)
- exposition + réglages de levée (forces de pelage vs stabilité)
- lavage/polymérisation afin que les pièces soient propres, solides et faciles à manipuler en toute sécurité
En contrepartie, tu obtiens une qualité de détail supérieure, mais tu paies le prix d’un rituel plus contraignant. De nombreux échecs avec la résine ne sont pas de simples défauts esthétiques : l’impression échoue, il faut recommencer.
Conseil d’expert : si tu veux « imprimer rapidement et simplement », le problème n’est pas le temps d’impression, mais la rapidité avec laquelle tu peux revenir à un état propre et contrôlé après un échec.
Flux de travail : où passe vraiment ton temps
FDM : imprimer, retirer, post-traiter si nécessaire
Au quotidien, la FDM est souvent plus rapide car la chaîne de processus reste courte :
- démarrer l’impression
- vérifier rapidement la première couche
- retirer la pièce
- enlever les supports (si nécessaire)
Bien sûr, la FDM peut te faire perdre beaucoup de temps dans des boucles de réglages. Mais tu n’as pas besoin de créer à chaque fois un poste de travail pour manipuler des produits chimiques simplement pour sortir une pièce de l’imprimante.
Résine : l’impression n’est que la moitié du processus
La résine est souvent mal comprise : « l’impression est terminée » ne signifie pas encore que « la pièce est terminée ».
Après l’impression, il faut presque toujours :
- détacher la pièce du plateau (avec des résidus de gouttes/de résine)
- laver (souvent à l’alcool isopropylique ou avec une solution spécifique au fabricant)
- polymériser sous UV
- enlever les supports et post-traiter les surfaces
- nettoyer les outils/la surface de travail
Formlabs explique très clairement dans « Considérations relatives à la sécurité de l’impression 3D à la résine » pourquoi les fabricants insistent autant sur une manipulation propre, la réduction des contacts cutanés et les fiches de données de sécurité (FDS).
Dépannage : dans quelle mesure les échecs sont-ils « réparables » ?
Échecs FDM : souvent résolubles par itération
Avec la FDM, tu peux souvent :
- annuler une impression, ajuster le décalage Z/la température/la vitesse
- recommencer immédiatement sans contaminer ton environnement
- vérifier mécaniquement les éléments du problème (buse, extrudeur, plateau)
C’est ce qui rend la FDM si attrayante pour beaucoup comme première machine.
Échecs avec la résine : supports/force d’adhérence/exposition sont les coupables habituels
Les échecs avec la résine sont souvent binaires : soit cela fonctionne, soit tu retrouves des morceaux collés au FEP.
Causes fréquentes :
- supports trop faibles/insuffisants
- géométries créant un effet de ventouse (cavités sans trous de drainage, grandes surfaces)
- réglages de levée/d’exposition inadaptés
Raise3D répertorie les causes et solutions typiques dans « Échecs et dépannage de l’impression 3D à la résine ». Si tu souhaites utiliser la résine comme premier système, c’est une lecture indispensable – non pas pour t’attendre à des drames, mais pour avoir des attentes réalistes.
Sécurité et poste de travail : le point où la résine s’impose ou perd des points
La résine n’est pas « dangereuse, donc interdite », mais elle est chimique. Cela signifie que tu as besoin de routine et de règles claires.
Le strict minimum avant d’utiliser régulièrement la résine :
- gants en nitrile et protection oculaire lors de la manipulation
- une bonne ventilation (pas seulement « ouvrir la fenêtre », mais une solution planifiée)
- un espace où les gouttes/déchets ne deviendront pas un problème domestique
- un plan d’élimination des liquides et résidus contaminés (selon les règles locales)
Si tu ne peux pas gérer cela correctement (enfants, animaux domestiques, petit logement, absence d’espace séparé), la résine est souvent un mauvais choix comme première machine, quelle que soit l’attrait que tu peux trouver dans le niveau de détail.
Coûts : pas seulement l’achat, mais aussi l’utilisation
En matière de « facilité d’utilisation », le coût n’est pas seulement financier, c’est aussi une question d’contraintes :
- la résine entraîne des produits dérivés (liquide de nettoyage, gants, contenants, éventuellement une station de lavage et de polymérisation)
- la FDM est généralement moins coûteuse et plus adaptée au quotidien en termes de consommables (filament, buse/pièces occasionnelles)
Protolabs Network résume solidement les différences technologiques (matériaux, détails, profils d’utilisation) dans « Impression 3D FDM vs SLA ».
Qui devrait choisir quoi ?
Choisis la FDM si tu…
- imprimes des pièces fonctionnelles (supports, gabarits, boîtiers, prototypes)
- veux itérer rapidement sans devoir planifier un nettoyage à chaque fois
- veux jouer avec la variété des matériaux (PLA/PETG/ABS/ASA/TPU)
- veux limiter le stress lié à ton « budget d’échecs »
Si tu souhaites te lancer directement dans une configuration CoreXY/prosumer avec la FDM, les options FDM comme Sovol SV08 ou, pour des pièces très grandes, Sovol SV08 Max constituent des points de départ évidents à comparer (regarde avant tout le volume d’impression, les objectifs en matière de matériaux et ta volonté de faire des réglages).
Choisis la résine si tu…
- as besoin de miniatures/de détails fins que la FDM ne peut réalistement pas fournir
- exiges des surfaces lisses et des détails nets comme critère principal
- disposes d’un espace de travail dédié et bien contrôlé
- es prêt à accepter le lavage et la polymérisation comme processus standard
Beaucoup de prosumers font ce choix : la FDM d’abord, la résine comme deuxième outil
Si la facilité d’utilisation et la courbe d’apprentissage sont tes priorités, « la FDM d’abord » est souvent l’ordre le plus judicieux.
La résine prend tout son sens si tu as un cas d’utilisation précis en matière de détails (figurines de jeu, bijoux, pièces de figurines, textures très fines) – et que tu as réglé les questions de sécurité et d’élimination.
FAQ
La résine est-elle vraiment plus « difficile » que la FDM ?
Souvent oui – non pas parce que les imprimantes seraient plus « complexes », mais parce que le flux de travail comporte plus d’étapes et que les erreurs entraînent plus rapidement des pièces inutilisables.
Peut-on utiliser la résine sans système d’aspiration professionnel ?
Cela dépend de la pièce, de la configuration et de la discipline. L’important est d’avoir une ventilation planifiée et une manipulation propre. Renseigne-toi sur les consignes du fabricant et les FDS. Le guide de sécurité de Formlabs est un bon point de départ.
Un boîtier fermé est-il important pour la FDM ?
Si tu imprimes de l’ABS/ASA ou si les courants d’air/les variations de température posent problème : oui, souvent. Pour débuter avec du PLA/PETG, un modèle ouvert peut suffire. Pour te faire une idée : Imprimantes 3D avec boîtier vs imprimantes ouvertes.
Prochaines étapes
Si tu me donnes deux informations – tes 3 modèles/pièces préférés et si tu disposes d’un espace de travail séparé – je pourrai affiner encore davantage ton choix (y compris « quelle technologie choisir en premier » et quel volume d’impression est réellement nécessaire).
