








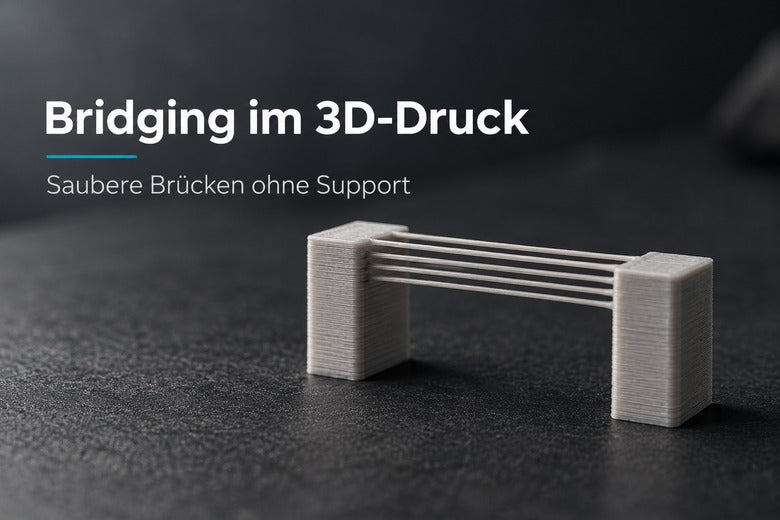
Une passerelle en impression 3D a souvent l'air étonnamment simple dans le slicer : deux parois se font face, et quelques lignes droites passent entre elles. Lors de l'impression, ces lignes s'affaissent soudainement, se rompent ou deviennent rugueuses sur la face inférieure.
C'est précisément là qu'intervient le bridging. Le principe consiste à déposer du filament sur un espace vide sans support directement en dessous. Avec une orientation appropriée et des paramètres bien réglés, de nombreuses passerelles courtes et moyennes peuvent être imprimées proprement, souvent sans structure de support supplémentaire.
Ce guide vous explique comment se forme une passerelle, quels paramètres sont vraiment importants et comment cibler les erreurs à l'aide d'un petit modèle de test.
Que signifie le bridging en impression 3D ?
Lors du bridging, une ligne d'extrusion est tendue entre deux zones déjà imprimées. Elle est ancrée d'un côté, traversée dans l'espace vide, puis déposée de l'autre côté. D'autres lignes forment à côté une fine couche, d'abord suspendue dans le vide.
Une passerelle se distingue d'un surplomb classique :
- Passerelle : La ligne enjambe un espace vide et est idéalement soutenue aux deux extrémités.
- Surplomb : La nouvelle ligne dépasse latéralement la couche précédente et n'est que partiellement soutenue par celle-ci.

La première couche de la passerelle est particulièrement importante. Elle ne repose sur rien directement en dessous et doit servir de base à toutes les couches suivantes. Sa face inférieure est donc rarement aussi lisse qu'une surface imprimée directement sur le plateau ou sur un support. Une légère structure striée est normale ; un affaissement important ou des espaces ouverts ne le sont pas.
Comment reconnaître une mauvaise passerelle ?
L'aspect du défaut donne souvent un bon indice sur la cause :
- Les lignes s'affaissent uniformément : Le filament reste trop longtemps mou, le pas est trop long ou le Bridge Flow est trop élevé.
- Des lignes individuelles se rompent : La vitesse est peut-être trop élevée, le débit de matière insuffisant ou l'ancrage aux bords peu fiable.
- Des espaces restent entre les lignes : Le Bridge Flow, la largeur de ligne ou l'alimentation en matière sont insuffisants.
- La face inférieure est écrasée : Les lignes s'affaissent et la couche suivante les comprime ; une température trop élevée peut également contribuer au problème.
- Un seul côté se détache : La zone de départ ou d'arrivée offre peut-être trop peu de support, ou la buse retire de la matière du bord.

Quand le bridging fonctionne-t-il sans support ?
La réussite d'une passerelle ne dépend pas uniquement de sa longueur. Le matériau, le refroidissement, la température de la buse, l'orientation des lignes, l'ancrage et la géométrie jouent également un rôle.
Les bonnes conditions sont :
- une portée aussi courte et directe que possible ;
- des surfaces d'ancrage stables aux deux extrémités ;
- des lignes de bridging droites, sans changements de direction inutiles ;
- une extrusion uniforme et un filament sec ;
- un flux d'air adapté au matériau ;
- une buse propre, sans résidus de plastique adhérents.
Il n'existe pas de longueur maximale universelle pour une passerelle. Une imprimante peut enjamber proprement une certaine distance avec du PLA, tandis que la même géométrie est nettement plus difficile avec un matériau flexible ou très visqueux. Une large surface de passerelle peut également être plus exigeante qu'un espace étroit de même longueur, car de nombreuses lignes suspendues sont créées côte à côte.
Les paramètres de bridging les plus importants
1. Bridge Speed : pas automatiquement aussi lente que possible
Pour les parois extérieures classiques, une vitesse plus faible améliore souvent la qualité de surface. Ce n'est pas toujours vrai pour les passerelles. Si la buse se déplace très lentement, le filament reste chaud plus longtemps et peut s'affaisser davantage. S'il va trop vite, la ligne peut ne pas adhérer de manière fiable aux bords ou être tirée trop finement.
Commencez par le profil de matériau éprouvé de votre slicer. Imprimez ensuite un petit modèle de test de bridging et ne modifiez la Bridge Speed que par petits pas. Cherchez une vitesse à laquelle les lignes sont tendues sans se rompre aux points d'ancrage.
2. Refroidissement : souvent utile, mais dépendant du matériau
Un refroidissement ciblé permet à une ligne suspendue de se solidifier plus rapidement. Un refroidissement puissant du bridging est souvent utile pour le PLA. Le PETG peut également bénéficier d'un refroidissement supplémentaire, mais réagit différemment selon la formulation. Pour l'ABS, l'ASA, le PA et d'autres matériaux, il faut veiller davantage à ce qu'un flux d'air supplémentaire ne provoque pas de déformation ou une faible adhérence entre les couches.
Utilisez donc d'abord le profil de matériau approprié. Si les passerelles s'affaissent, augmentez le refroidissement du bridging progressivement et observez en même temps si l'adhérence entre les couches, le warping ou le bruit des ventilateurs changent.
3. Température de la buse : tester dans la plage autorisée
Un filament très chaud s'écoule facilement, mais reste mou plus longtemps. Une température légèrement inférieure, dans la plage indiquée par le fabricant du filament, peut rendre les passerelles plus stables. Des températures trop basses entraînent en revanche une extrusion irrégulière, un mauvais ancrage ou une faible adhérence entre les couches.
Modifiez la température par petits pas et n'évaluez pas uniquement la passerelle. Les parois normales, les surfaces supérieures et la liaison entre les couches doivent également rester fiables.
4. Bridge Flow : ajuster précisément la quantité de matière
De nombreux slicers disposent d'une valeur de débit spécifique pour les passerelles. Elle détermine la quantité de matière extrudée dans les lignes suspendues.
- Trop de débit : La ligne devient plus lourde, reste molle et s'affaisse davantage.
- Pas assez de débit : La ligne devient fine, se rompt ou laisse des espaces ouverts entre les lignes.
Un Bridge Flow plus faible n'est donc pas une solution universelle. Utilisez le profil standard comme point de départ et n'ajustez la valeur que si un test répété montre clairement des lignes trop épaisses ou trop fines.
5. Hauteur de couche et largeur de ligne
Une hauteur de couche très grande produit des lignes plus épaisses et plus lourdes, et laisse moins de marge pour une tension propre. Des hauteurs de couche très petites ne sont cependant pas automatiquement meilleures, car les lignes deviennent fines et peuvent réagir plus fortement aux variations de débit.
Ici aussi, un profil établi est le meilleur point de départ. Vérifiez dans l'aperçu du slicer si la première couche de la passerelle est composée de lignes continues et si la largeur de ligne utilisée convient à la buse installée.
6. Ancrage et zones de bordure
Une passerelle ne peut être aussi stable que ses points d'ancrage. Des bords très étroits, de petites îles ou des zones déjà fortement incurvées offrent peu de maintien. Si possible, la ligne de la passerelle devrait parcourir une partie d'une paroi stable des deux côtés avant de traverser l'espace vide.
Vérifiez également si la buse retire de la matière du bord lors d'un changement de direction. Une buse sale, un débit instable ou une séquence de mouvement défavorable peuvent affaiblir l'ancrage.
Orientation du modèle : la passerelle la plus courte est généralement plus facile
L'orientation du modèle peut avoir plus d'effet qu'une longue série de modifications de paramètres. Tournez la pièce de manière à ce que les passerelles importantes couvrent les distances les plus courtes possible. Pour les ouvertures rectangulaires, les lignes de bridging devraient, dans la mesure du possible, parcourir le côté le plus court.
Ne considérez pas seulement une ouverture isolée. Une nouvelle orientation modifie également :
- la surface de contact sur le plateau d'impression ;
- l'orientation des couches dans la pièce finie ;
- les autres surplombs et passerelles ;
- les besoins en support ;
- les surfaces visibles.

Ouvrez l'aperçu des couches après chaque rotation. Ne vous fiez pas uniquement à la vue colorée du modèle : seules les lignes d'impression réelles montrent dans quelle direction se dirige la première couche de la passerelle.
Tester le bridging étape par étape
- Utilisez un profil de matériau connu. Choisissez l'imprimante, la buse installée et le filament réellement chargé appropriés.
- Séchez le filament si nécessaire. L'humidité peut provoquer des bulles, un débit irrégulier et des lignes instables.
- Imprimez un modèle de test compact. Il devrait comporter plusieurs portées clairement identifiables, mais nécessiter peu de matière.
- Évaluez le résultat initial. Notez l'affaissement, les espaces, les ruptures et la qualité de la face inférieure.
- Ne modifiez qu'un seul paramètre. Commencez par la Bridge Speed, le refroidissement, la température ou le Bridge Flow selon le type de défaut.
- Imprimez à nouveau le même modèle de test. Utilisez la même bobine, la même position et le même environnement.
- Enregistrez le profil fonctionnel. Nommez-le clairement en fonction du matériau, de la buse et de l'imprimante.
Un seul test ne montre pas une limite de performance absolue. Il aide cependant à comparer les paramètres de manière reproductible. Pour une pièce importante, imprimez en plus un petit extrait de la géométrie réelle.
Particularités des différents matériaux
PLA
Le PLA se prête souvent bien au bridging car il se solidifie rapidement avec un refroidissement puissant de la pièce. Des températures ambiantes trop élevées ou un refroidissement insuffisant de la hotend peuvent toutefois dégrader le résultat. Vérifiez tout de même si un refroidissement très puissant sur une pièce fonctionnelle affecte l'adhérence entre les couches.
PETG
Le PETG reste souvent plus longtemps visqueux et a tendance à produire des filaments. Des passerelles propres nécessitent donc un bon équilibre entre température, vitesse et refroidissement. Une buse sale peut entraîner de la matière et endommager le départ de la passerelle.
ABS et ASA
Un refroidissement supplémentaire peut améliorer les passerelles, mais ne doit pas perturber inutilement l'environnement d'impression chaud et sans courants d'air. Trop d'air peut favoriser le warping ou la séparation des couches. Utilisez un profil adapté au matériau et testez spécifiquement le refroidissement du bridging.
TPU et autres matériaux flexibles
Les filaments flexibles sont plus difficiles à tendre sur un espace vide. Des portées courtes, une alimentation stable en matière et une vitesse adaptée sont particulièrement importantes. Pour les passerelles longues ou visibles, le support est souvent la solution la plus fiable.
Quand le support est-il le meilleur choix ?
Le bridging économise de la matière et du travail de post-traitement, mais n'est pas adapté à toutes les géométries. Le support est souvent plus judicieux si :
- la portée est nettement plus longue que la zone testée ;
- la face inférieure doit être particulièrement lisse ou respecter les cotes ;
- la passerelle ne peut pas être ancrée des deux côtés sur des parois stables ;
- plusieurs passerelles dans des directions différentes se trouvent à la même hauteur ;
- le matériau utilisé a une forte tendance à s'affaisser ;
- un échec d'impression coûterait plus cher que la structure de support supplémentaire.
Parfois, un petit support placé localement suffit au lieu d'un support sous toute la surface. Le Support Painting ou Enforcer peuvent aider à sécuriser uniquement les zones critiques.
Diagnostic rapide des erreurs
Les lignes s'affaissent en arc vers le bas
Vérifiez d'abord la portée, le refroidissement du bridging, la température et le Bridge Flow. Tournez le modèle si cela permet d'obtenir une passerelle plus courte. Modifiez ensuite un paramètre à la fois.
Les premières lignes tiennent, les suivantes deviennent irrégulières
La première couche de la passerelle est peut-être encore trop irrégulière pour soutenir les couches suivantes. Vérifiez également si la couche suivante se dirige dans une orientation judicieuse et si de la matière s'accumule sur la buse.
Les lignes se rompent au milieu
La vitesse ou l'effet de traction est peut-être trop élevé, le débit insuffisant ou le filament humide. Vérifiez également si l'extrusion est uniforme sur les lignes normales.
Seul le début de la passerelle est mauvais
Examinez la transition de la paroi vers l'espace vide. La ligne a besoin d'un ancrage sûr. Une buse sale, une petite surface de départ ou une pression instable dans la buse peuvent affaiblir le début.
La passerelle est stable, mais la face inférieure est rugueuse
Une légère structure striée est inhérente à la conception. Si la face inférieure est visible ou fonctionnellement importante, une autre orientation du modèle, un support local ou une interface de support peut offrir un meilleur résultat.
Erreurs fréquentes de réglage
- Modifier toutes les valeurs en même temps : Il est alors impossible de savoir quel ajustement a aidé.
- Réduire uniquement la vitesse : Un bridging très lent peut même accentuer l'affaissement.
- Utiliser le refroidissement maximal pour chaque matériau : L'ABS, l'ASA et d'autres matériaux peuvent développer de nouveaux problèmes à cause de cela.
- Ignorer l'orientation du modèle : Une portée plus courte est souvent plus efficace qu'un réglage fin.
- Compenser un filament humide avec des valeurs de slicer : Une extrusion instable devrait d'abord être corrigée à la source.
- Attendre une face inférieure parfaite : Une couche de passerelle imprimée librement reste généralement plus visible qu'une surface avec support.
Liste de vérification avant l'impression
- Le bon profil d'imprimante, de buse et de matériau est sélectionné.
- Le filament est sec et alimenté uniformément.
- La buse est propre et exempte de résidus adhérents.
- La passerelle parcourt la portée la plus courte possible.
- Les deux extrémités disposent de surfaces d'ancrage suffisamment stables.
- La Bridge Speed, le refroidissement, la température et le débit proviennent d'un profil de départ testé.
- L'orientation des lignes de passerelle a été vérifiée dans l'aperçu des couches.
- Pour les passerelles longues ou visibles, le support a été envisagé comme alternative.
- Avant une impression longue, un petit modèle de test ou un extrait de géométrie a été imprimé.
Questions fréquentes
Quelle longueur peut avoir une passerelle FDM sans support ?
Il n'existe pas de longueur universelle. Le résultat dépend du matériau, de l'imprimante, du refroidissement, de la température, de la géométrie et des ancrages. Utilisez un modèle de test avec plusieurs portées, puis vérifiez un extrait de la pièce réelle.
Le bridging doit-il être imprimé vite ou lentement ?
Ni le plus vite que possible ni le plus lentement que possible n'est automatiquement correct. Imprimer trop lentement peut provoquer davantage d'affaissement, tandis qu'une vitesse trop élevée surcharge l'ancrage ou l'alimentation en matière. Commencez par un profil éprouvé et testez par petits pas.
Le PLA a-t-il besoin de 100 pour cent de puissance de ventilation lors du bridging ?
Un refroidissement puissant aide souvent le PLA, mais ce n'est pas une règle universelle. Les imprimantes, la géométrie de la pièce et la formulation du filament diffèrent. Utilisez le profil de matériau comme point de départ et vérifiez également l'adhérence entre les couches en plus de la passerelle.
Pourquoi le PETG s'affaisse-t-il davantage que le PLA ?
Le PETG reste souvent plus longtemps visqueux et mou. Les passerelles y sont donc plus sensibles à la température, au refroidissement et à la vitesse. Une zone de buse propre et un filament sec sont également importants.
Puis-je utiliser le bridging au lieu du support ?
Souvent oui pour les portées courtes, droites et bien ancrées. Pour les passerelles longues, les faces inférieures très lisses ou les géométries sensibles, le support est plus fiable. L'aperçu et un test réel sont décisifs.
Pourquoi le slicer modifie-t-il l'orientation des lignes ?
Le slicer tente normalement de trouver des ancrages appropriés et une portée courte. Des géométries complexes peuvent toutefois entraîner des orientations inattendues. Vérifiez donc toujours la première couche de la passerelle dans l'aperçu des couches.
Une face inférieure rugueuse de passerelle est-elle un défaut ?
Pas forcément. Les ponts suspendus ne reposent pas sur une surface lisse et présentent souvent une structure striée visible. En revanche, un affaissement important, des espaces ouverts ou des ponts déchirés indiquent qu’une amélioration est nécessaire.
Conclusion
Un pont propre ne résulte pas d’une valeur magique unique. Les portées courtes, des ancrages stables, une extrusion uniforme et un équilibre adapté au matériau entre vitesse, température, refroidissement et débit doivent tous être bien coordonnés.
Commencez par un profil de matériau éprouvé, vérifiez l’orientation des lignes dans l’aperçu du slicer et utilisez un petit modèle de test. Modifiez ensuite toujours un seul réglage à la fois. Vous découvrirez ainsi plus rapidement si le pont peut réellement être imprimé de manière fiable sans support ou si une structure de support ciblée constitue une meilleure solution.
