








Trouver les meilleurs paramètres de tranchage dans Cura aide à améliorer la qualité d'impression et la fiabilité. Les réglages clés incluent la hauteur de couche, la vitesse d'impression, l'épaisseur des parois, le remplissage, la température, la rétraction, les supports et l'adhérence. Le tableau ci-dessous montre des valeurs de départ typiques pour les débutants. Des ajustements peuvent être nécessaires pour différentes imprimantes ou matériaux.
|
Paramètre |
Signification |
Valeur typique pour les débutants |
|---|---|---|
|
Hauteur de couche |
Épaisseur de chaque couche |
0,2 mm |
|
Remplissage |
Densité de l'intérieur |
20 % |
|
Vitesse d'impression |
Vitesse de déplacement de la tête d'impression |
50 mm/s |
|
Structures de support |
Pour les surplombs |
Activer à partir d'un surplomb de 45° |
|
Température du plateau |
Température du plateau d'impression |
60°C pour le PLA |
|
Température de l'extrudeur |
Température de la buse |
200-210°C pour le PLA |
-
Le PLA est le matériau le plus courant, utilisé dans plus de la moitié des impressions de loisir.
Points clés à retenir
- Commencez avec une hauteur de couche de 0,2 mm et une densité de remplissage de 15-25 % pour la plupart des impressions. Cette combinaison équilibre qualité et vitesse.
- Ajustez la vitesse d'impression en fonction du matériau : 50-70 mm/s pour le PLA, 40-60 mm/s pour l'ABS et le PETG, et 20-35 mm/s pour le TPU. Cela garantit des résultats optimaux.
- Utilisez un plateau chauffant et des méthodes d'adhérence appropriées comme les bordures ou les radeaux pour éviter le gauchissement et améliorer la stabilité de l'impression.
Aperçu des meilleurs paramètres de tranchage
Paramètres clés et valeurs par défaut
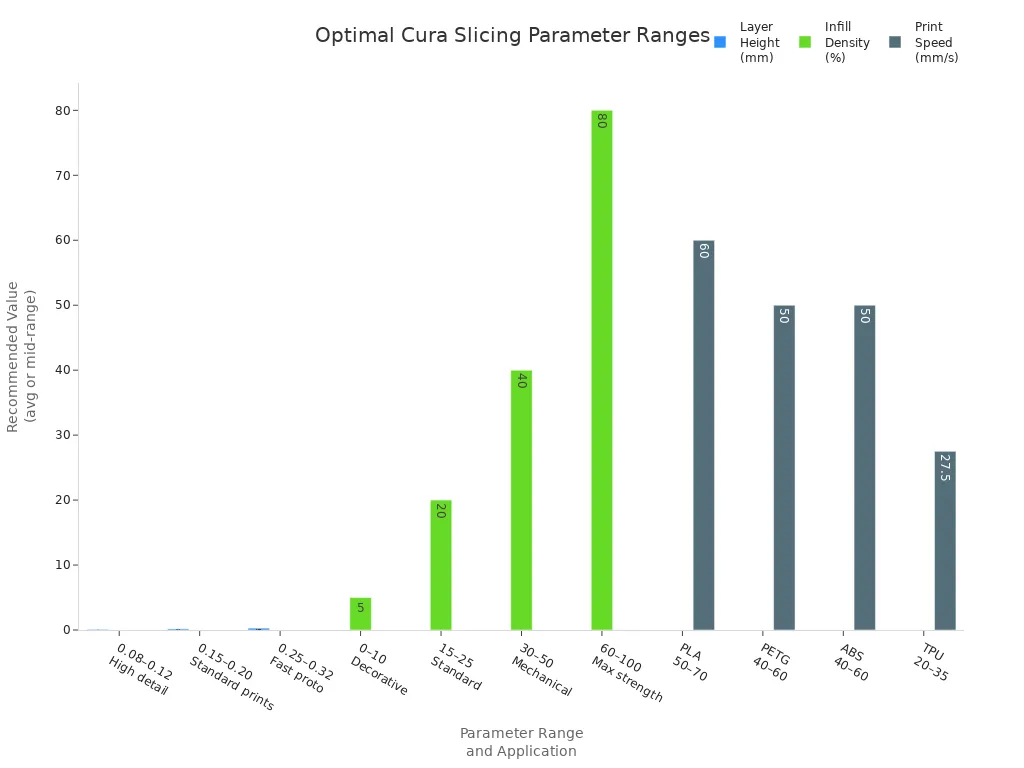
Choisir les meilleurs paramètres de tranchage dans Cura aide les utilisateurs à obtenir des résultats constants. Les réglages les plus importants incluent la hauteur de couche, la densité de remplissage, la vitesse d'impression, l'épaisseur des parois, la température, les supports et l'adhérence à la plaque de construction. Chaque paramètre affecte l'impression finale de différentes manières. Le tableau ci-dessous montre les plages optimales pour ces réglages basées sur des benchmarks et des études récents.
|
Paramètre |
Plage optimale |
Application |
|---|---|---|
|
Hauteur de couche |
0,08 – 0,12 mm |
Détails élevés, surfaces lisses, miniatures |
|
Hauteur de couche |
0,15 – 0,20 mm |
Impressions standard, qualité et vitesse équilibrées |
|
Hauteur de couche |
0,25 – 0,32 mm |
Prototypes rapides, pièces mécaniques |
|
Densité de remplissage |
0-10 % |
Objets décoratifs, modèles en mousse |
|
Densité de remplissage |
15-25 % |
Articles du quotidien, usage général |
|
Densité de remplissage |
30-50 % |
Objets fonctionnels, pièces chargées |
|
Densité de remplissage |
60-100 % |
Résistance maximale, outils, pièces lourdes |
|
Vitesse d'impression (PLA) |
50-70 mm/s |
Vitesse standard pour le PLA |
|
Vitesse d'impression (PETG) |
40-60 mm/s |
Vitesse standard pour le PETG |
|
Vitesse d'impression (ABS) |
40-60 mm/s |
Vitesse standard pour l'ABS |
|
Vitesse d'impression (TPU) |
20-35 mm/s |
Vitesse standard pour le TPU (flexible) |
Pourquoi ces réglages sont importants
Les paramètres de tranchage jouent un rôle clé dans la phase de prétraitement de l'impression 3D. Cura permet aux utilisateurs de régler ces valeurs pour correspondre à leurs objectifs d'impression. Les bons choix aident à équilibrer la qualité d'impression, la vitesse et la résistance. Par exemple, une hauteur de couche plus faible produit des surfaces plus lisses et de meilleurs détails. Une hauteur de couche plus élevée accélère l'impression mais réduit les détails. Les réglages de remplissage contrôlent la résistance et le poids de l'objet. Une faible densité de remplissage convient aux objets décoratifs, tandis qu'une densité élevée est nécessaire pour les pièces fonctionnelles.
La vitesse d'impression affecte la rapidité avec laquelle l'imprimante se déplace. Les vitesses rapides font gagner du temps mais peuvent réduire la qualité. Les vitesses plus lentes améliorent la précision et réduisent les erreurs. Les réglages de support de Cura aident à imprimer les surplombs et les formes complexes. Les supports empêchent l'affaissement et assurent une géométrie correcte. Une bonne adhérence à la plaque de construction garde l'impression stable et réduit le gauchissement.
Des chercheurs ont découvert que le réglage des bons paramètres pendant le tranchage conduit à de meilleurs résultats. Le processus commence par la conception du modèle et le choix du matériau. Cura découpe le modèle en couches et applique les réglages sélectionnés. Avec un ajustement minutieux, les utilisateurs peuvent optimiser l'équilibre entre la qualité d'impression, le temps d'impression et les propriétés mécaniques. Cette approche aide à obtenir des impressions fiables et une production efficace.
Remarque : Il est important d'ajuster les paramètres pour chaque projet. Les meilleurs paramètres de tranchage dépendent de l'imprimante, du matériau et du résultat souhaité.
Détail des réglages essentiels de Cura
Hauteur de couche
La hauteur de couche est l'un des réglages les plus importants dans Cura. Elle contrôle l'épaisseur de chaque couche imprimée. Des hauteurs de couche plus faibles, comme 0,1 mm, créent des surfaces plus lisses et capturent les détails fins. Des hauteurs de couche plus élevées, comme 0,2 mm, impriment plus vite mais peuvent montrer des lignes visibles. Le tableau ci-dessous montre comment la hauteur de couche affecte le temps d'impression :
|
Temps d'impression (h) |
|
|---|---|
|
200 |
0:50 |
|
100 |
2:00 |
|
60 |
3:30 |
- Des hauteurs de couche plus faibles améliorent la qualité d'impression.
- Réduire la hauteur de couche augmente le temps d'impression.
Vitesse d'impression
La vitesse d'impression détermine la rapidité avec laquelle l'imprimante se déplace. Cura permet aux utilisateurs de régler cette valeur en fonction du matériau et de la complexité du modèle. Une vitesse d'impression plus élevée réduit le temps d'impression mais peut réduire la précision. Pour le PLA, une vitesse de 50-70 mm/s fonctionne bien. Les modèles complexes ou les filaments flexibles nécessitent des vitesses plus lentes.
Épaisseur des parois
L'épaisseur des parois affecte la résistance et la durabilité de l'impression. Des parois plus épaisses offrent plus de support et aident à prévenir les fuites dans les objets creux. Une valeur de départ courante est 1,2 mm, ce qui équivaut à trois lignes avec une buse de 0,4 mm.
Densité de remplissage
La densité de remplissage contrôle la quantité de matériau qui remplit l'intérieur de l'objet. Pour les impressions décoratives, 15-20 % suffisent. Les pièces fonctionnelles nécessitent 50 % ou plus pour la résistance. Ajuster les réglages de remplissage aide à équilibrer la résistance, le poids et le temps d'impression.
Température
Les réglages de température dépendent du filament. Le PLA s'imprime le mieux à 200–230°C avec un plateau chauffant à 60–80°C. L'ABS et le PETG nécessitent des températures plus élevées et un plateau chauffant pour une bonne adhérence.
Rétraction
La rétraction ramène le filament pendant les déplacements pour prévenir les fils. Les systèmes Bowden utilisent souvent une distance de rétraction de 4-7 mm à 40-60 mm/s. Les systèmes Direct-drive ont besoin de moins, environ 0,5-2 mm. Des réglages de rétraction appropriés réduisent les fils indésirables.
Supports
Les supports aident à imprimer les surplombs et les ponts. Cura peut générer des supports automatiquement pour les angles supérieurs à 45°. Retirer les supports après l'impression laisse une finition plus propre.
Adhérence à la plaque de construction
Une bonne adhérence garde l'impression attachée au plateau. Cura offre des options comme brim, raft ou skirt. Un plateau chauffant et une surface propre améliorent l'adhérence et réduisent le gauchissement.
Conseil : Ajuster ces meilleurs paramètres de tranchage dans Cura aide à obtenir des résultats fiables pour n'importe quel projet.
Ajustement pour les matériaux
Réglages PLA
Le PLA est le filament le plus populaire pour les débutants. Il s'imprime à des températures plus basses et ne nécessite pas d'enceinte chauffée. Le tableau ci-dessous montre les réglages recommandés pour le PLA et d'autres matériaux courants :
|
Matériau |
Température de buse |
Rétraction |
Vitesse du ventilateur |
Vitesse d'impression |
Remarques |
|---|---|---|---|---|---|
|
PLA |
190-220°C |
5-6 mm (Bowden), 2-3 mm (Direct) |
100 % après les premières couches |
50-70 mm/s |
Linear/Pressure Advance : 0.05-0.10 |
Le PLA fonctionne bien avec des réglages de remplissage standard et ne se gauchit pas facilement. Utilisez un ventilateur pour le refroidissement après les premières couches pour améliorer la qualité de surface.
Réglages ABS
L'ABS nécessite des températures plus élevées et un contrôle minutieux. Il s'imprime le mieux à 240-260°C avec un plateau chauffant à 90-110°C. Contrairement au PLA, l'ABS bénéficie d'une faible vitesse de ventilateur (0-15 %) et d'une enceinte fermée pour prévenir le gauchissement. Des tests pratiques montrent que l'ABS nécessite des ajustements plus précis que le PLA. L'ABS est moins tolérant et nécessite un réglage fin pour de bons résultats. Utilisez les meilleurs paramètres de tranchage dans Cura pour réduire le gauchissement et améliorer l'adhérence.
Réglages PETG
Le PETG combine résistance et flexibilité mais peut être délicat. Les problèmes courants incluent les fils et une forte adhérence au plateau. Le tableau ci-dessous liste les problèmes et solutions du PETG :
|
Problème |
Solution |
|---|---|
|
Adhérence extrême |
Utilisez de la colle en bâton ou du laque, baissez la température du plateau à 70°C pour les plaques PEI |
|
Fils |
Baissez la température de buse à 235-240°C, réglez la rétraction à 6-7 mm, ventilateur 30-50 % |
|
Pont difficile |
Réglez le ventilateur à 100 % pour les ponts, vitesse lente à 20 mm/s, évitez les ponts longs |
|
Gouttes et bavures |
Activez le coasting, réglez Z-Seam sur 'Sharpest Corner', réduisez le débit à 95-98 % |
Ajustez les réglages de remplissage pour le PETG pour équilibrer la résistance et le temps d'impression.
Réglages TPU
Le TPU est flexible et souple, ce qui le rend idéal pour les pièces élastiques. L'impression avec le TPU nécessite un soin particulier :
- Utilisez des vitesses d'impression lentes (15-30 mm/s) pour prévenir l'étirement.
- Les extrudeurs Direct-drive fonctionnent le mieux pour le TPU.
- Réglez la température de buse entre 210-230°C et la température du plateau à 40-60°C.
- Augmentez l'épaisseur des parois à 3-4 lignes pour une meilleure résistance.
- Un plateau chauffant améliore l'adhérence et réduit le gauchissement.
Remarque : Chaque matériau nécessite des ajustements uniques dans Cura pour des impressions fiables.
Réglage fin pour la qualité
Optimisation des détails
Améliorer les détails dans les impressions 3D nécessite un ajustement minutieux des paramètres de tranchage. Cura offre des fonctionnalités avancées qui aident à booster la qualité d'impression, surtout pour les petits modèles. Adaptive Layering change la hauteur de couche en fonction de la géométrie de l'objet. Cette méthode utilise des couches plus fines pour les zones détaillées et des couches plus épaisses pour les sections plus simples. L'algorithme Arachne adapte la largeur de ligne, remplissant les espaces étroits sans espaces vides ni excès de matériau. Ces fonctionnalités aident à créer des surfaces plus lisses et des détails plus nets.
|
Paramètre |
Description |
|---|---|
|
Adaptive Layering |
Varie la hauteur de couche pour de meilleurs détails et une impression plus rapide |
|
Algorithme Arachne |
Ajuste la largeur des lignes pour remplir les zones étroites et améliorer la qualité de surface |
Renforcement de la résistance
La résistance dépend de l'épaisseur de la coque et des paramètres de remplissage. L'augmentation de l'épaisseur des parois améliore la stabilité et la résistance aux contraintes. Pour la plupart des impressions, une épaisseur de paroi d'au moins 0,8 mm, ou le double du diamètre de la buse, est recommandée. Pour les pièces soumises à de lourdes charges, augmentez l'épaisseur à 1,2 mm ou plus. Des coques plus épaisses et une densité de remplissage plus élevée rendent les impressions plus résistantes et plus durables.
- Une épaisseur de paroi de 0,8 mm ou plus augmente la résistance.
- Utilisez trois à quatre fois le diamètre de la buse pour les pièces nécessitant une durabilité accrue.
- Ajustez les paramètres de remplissage pour les pièces fonctionnelles.
Vitesse vs Qualité
La vitesse d'impression affecte à la fois l'efficacité et la précision. Des vitesses plus rapides réduisent le temps d'impression mais peuvent diminuer les détails et provoquer des erreurs. Des vitesses plus lentes améliorent la précision et la finition de surface. Pour obtenir les meilleurs résultats, équilibrez la vitesse avec la complexité du modèle et le résultat souhaité. Testez différentes vitesses pour trouver le bon réglage pour votre projet.
Remarque : L'ajustement de ces paramètres aide à obtenir le meilleur équilibre entre la vitesse, la résistance et la qualité d'impression.
Dépannage des problèmes courants
Décalages de couches
Les décalages de couches se produisent lorsque l'impression se déplace hors d'alignement pendant le processus. Ce problème résulte souvent de courroies desserrées, d'obstacles mécaniques ou de chocs soudains sur l'imprimante. Vérifiez que toutes les courroies sont serrées et que les poulies sont bien fixées. Retirez tout objet près de l'imprimante qui pourrait causer des interférences. Réduisez la vitesse d'impression si les décalages persistent.
Filaments résiduels
Les filaments résiduels apparaissent sous forme de fins brins semblables à des cheveux entre les parties d'une impression. Ce problème résulte souvent d'une rétraction incorrecte ou de températures élevées. Pour réduire les filaments résiduels :
- Réglez la distance de rétraction sur 4-7 mm et la vitesse sur 40-60 mm/s pour les systèmes Bowden.
- Utilisez une distance de rétraction de 0,5-2 mm et une vitesse de 25-45 mm/s pour les systèmes à entraînement direct.
- Réduisez la température de la buse de 5-10°C en dessous du réglage habituel.
- Pour le PETG, utilisez 230-235°C au lieu de températures plus élevées.
- Augmentez la vitesse de déplacement et utilisez du filament sec pour prévenir les filaments résiduels liés à l'humidité.
Des températures d'impression élevées peuvent rendre le filament trop fluide, ce qui entraîne des filaments résiduels. L'ajustement des paramètres de rétraction et l'utilisation du bon type de filament peuvent aider.
Déformation
La déformation provoque le décollement des coins d'une impression du plateau. Ce problème est courant avec les grandes impressions et des matériaux comme l'ABS. Pour prévenir la déformation :
- Utilisez un plateau d'impression chauffé.
- Ajoutez un pourtour ou un radeau pour améliorer l'adhérence.
- Assurez-vous que le plateau d'impression est propre et de niveau.
Les structures de support peuvent également aider à stabiliser les impressions avec de grands porte-à-faux.
Sous-extrusion
La sous-extrusion signifie que l'imprimante n'expulse pas suffisamment de filament. Cela peut causer des impressions faibles et des lacunes. Pour corriger la sous-extrusion :
- Calibrez les pas de l'extrudeur par millimètre.
- Vérifiez et réglez le bon diamètre de filament dans Cura.
- Ajustez les paramètres de débit pour une extrusion constante.
Tableau de référence rapide
Résumé des paramètres
Un tableau de référence rapide aide les utilisateurs à trouver rapidement les paramètres importants de découpe Cura. Ce tableau liste chaque paramètre, sa valeur de départ recommandée et une courte explication. Les utilisateurs peuvent consulter le tableau avant de lancer une impression. Le format du tableau rend les informations faciles à parcourir et à comprendre. De nombreux experts suggèrent d'utiliser des tableaux pour un accès rapide aux réglages.
|
Paramètre |
Valeur recommandée |
Description |
|---|---|---|
|
Hauteur de couche |
0,2 mm (standard) |
Contrôle l'épaisseur de couche et les détails de surface |
|
Vitesse d'impression |
50-70 mm/s (PLA) |
Règle la vitesse de déplacement de l'imprimante |
|
Épaisseur de paroi |
1,2 mm |
Augmente la résistance et la durabilité |
|
Densité de remplissage |
15-25% (usage général) |
Remplit l'intérieur pour la résistance ou le poids |
|
Température de la buse |
200-210°C (PLA) |
Fait fondre le filament pour l'extrusion |
|
Température du plateau |
60°C (PLA) |
Améliore l'adhérence et réduit le gauchissement |
|
Distance de rétraction |
5-6 mm (Bowden), 2-3 mm (Direct) |
Prévient les filaments résiduels pendant les déplacements |
|
Supports |
Activé pour les porte-à-faux >45° |
Aide à imprimer des formes complexes |
|
Type d'adhérence |
Pourtour ou radeau |
Maintient l'impression fixée au plateau |
- Le tableau montre les valeurs standard pour le PLA. D'autres matériaux nécessitent des réglages différents.
- Les utilisateurs peuvent modifier les paramètres pour les adapter à leur imprimante et à leurs objectifs d'impression.
- Des tableaux comme celui-ci améliorent le flux de travail et réduisent les erreurs.
Un tableau clair offre aux utilisateurs un moyen rapide de vérifier les réglages. Cette méthode correspond aux conseils d'experts pour un accès rapide et une compréhension facile.
Commencer avec les paramètres Cura recommandés aide les utilisateurs à obtenir des impressions constantes et de haute qualité. L'ajustement de la hauteur de couche, de la vitesse d'impression et de la température améliore les résultats. Expérimenter avec les réglages permet aux utilisateurs de les adapter à leur imprimante et à leur matériau. Comprendre les paramètres de découpe augmente le succès de l'impression. L'apprentissage et les tests continus favorisent la progression en impression 3D.
- Une hauteur de couche plus petite crée des surfaces plus fines mais augmente le temps d'impression.
- Une vitesse d'impression élevée cause des imprécisions ; une vitesse lente prolonge l'impression.
- La température d'impression affecte l'adhérence et la superposition du matériau.
Continuez à explorer de nouveaux réglages pour améliorer vos compétences et la qualité de vos impressions. 🛠️
FAQ
Quelle est la meilleure hauteur de couche pour les débutants ?
La plupart des débutants commencent avec une hauteur de couche de 0,2 mm. Cette valeur équilibre la qualité d'impression et la vitesse pour la plupart des projets.
Comment puis-je prévenir le gauchissement pendant l'impression ?
- Utilisez un plateau chauffé réglé sur la température recommandée.
- Ajoutez un pourtour ou un radeau pour une meilleure adhérence.
- Gardez le plateau d'impression propre et de niveau.
Pourquoi mon impression présente-t-elle des filaments résiduels ?
Les filaments résiduels se produisent souvent lorsque les paramètres de rétraction sont trop faibles ou que la température de la buse est trop élevée. Ajustez ces valeurs dans Cura pour réduire les brins indésirables.
