








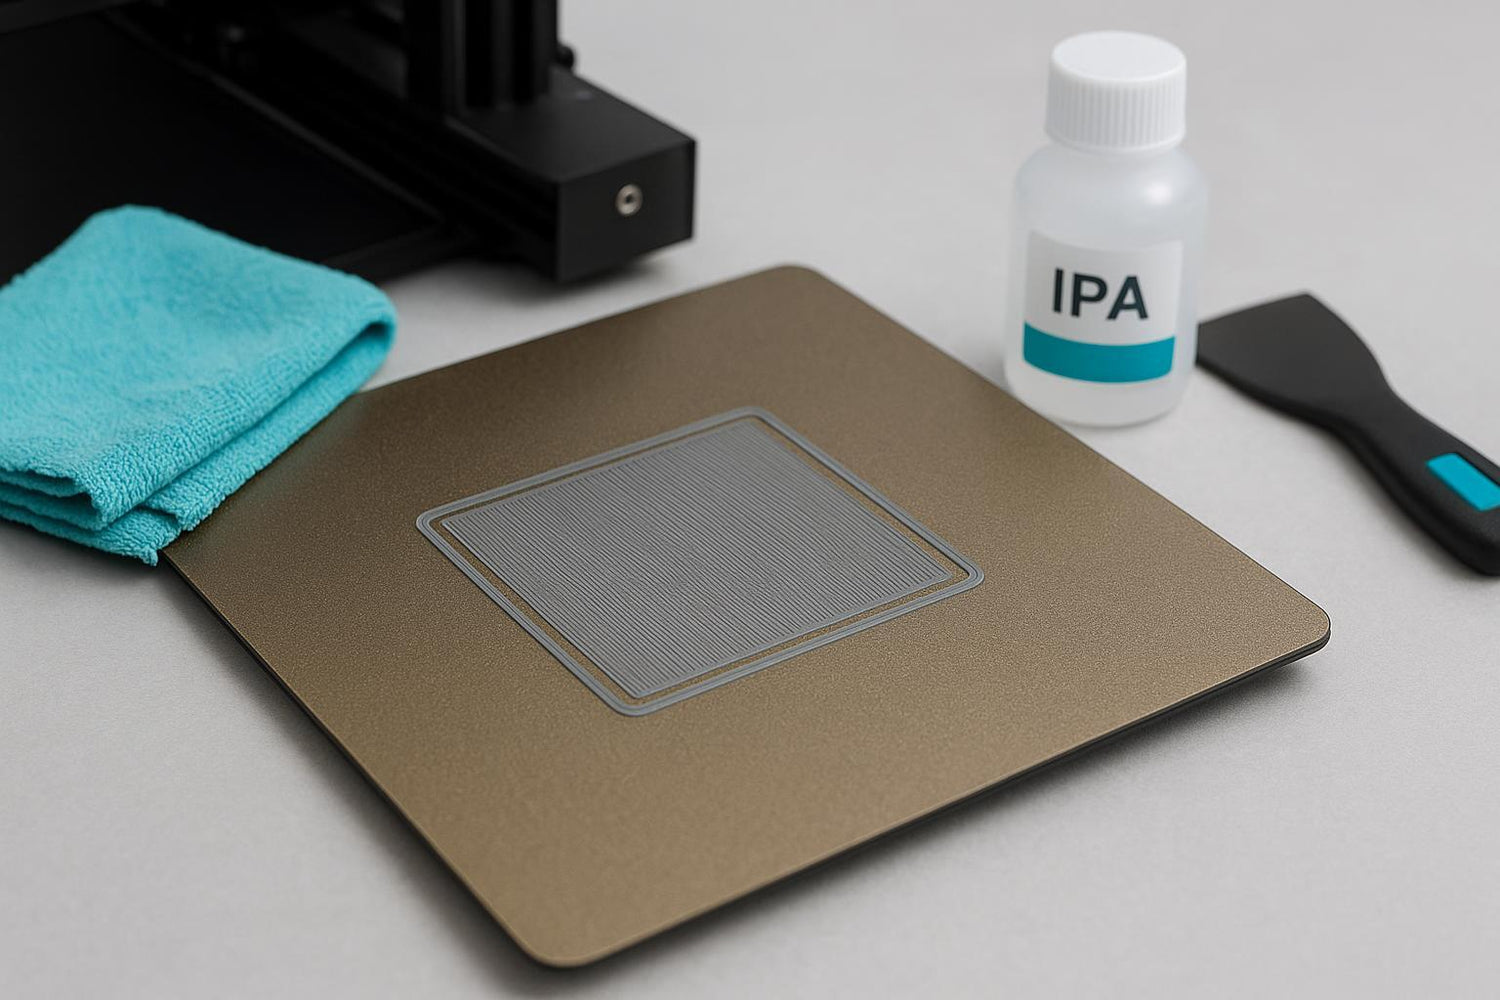
Les problèmes d’adhérence au plateau se manifestent généralement rapidement : la première couche ne colle pas, les coins se décollent ou la pièce se détache en cours d’impression. Le plus frustrant, c’est que « mettre de la colle » fonctionne parfois… et fait perdre votre temps d’autres fois.
Ce guide s’adresse aux personnes qui impriment régulièrement et souhaitent disposer d’une méthode reproductible pour diagnostiquer ce qui se passe. Nous commencerons par l’essentiel : ce que vous indique votre première couche et ce qu’il faut modifier en priorité.
Problèmes d’adhérence au plateau d’une imprimante 3D : diagnostic en 2 minutes
Avant de modifier le moindre réglage, effectuez un simple test de première couche (un carré d’une seule couche de 20 × 20 mm suffit). Observez-le se déposer, puis regardez de près.
- Les lignes sont rondes et séparées (vous voyez des espaces entre elles) → votre buse est trop haute (décalage Z trop positif) ou vous sous-extrudez.
- Les lignes sont très fines et semblent grattées, ou la buse traîne → la buse est trop basse (trop d’écrasement), ce qui peut également provoquer des échecs d’adhérence.
- La pièce colle par endroits, mais pas ailleurs → le nivellement du plateau/la grille (ou une plaque voilée) est probablement en cause.
- La première couche semble correcte, puis les coins se décollent → il s’agit souvent de déformation due au refroidissement/à la contraction thermique, et non d’un problème d’« adhérence » au sens strict.
Si vous ne devez retenir qu’une chose : une bonne première couche est sans intérêt — des lignes régulières, légèrement aplaties, se touchant et sans aspect brillant et étalé.
Commencez par traiter la surface (un nettoyage qui élimine vraiment les graisses)
Si votre imprimante fonctionnait la semaine dernière et qu’elle ne fonctionne plus soudainement, considérez que le problème vient de votre surface d’impression jusqu’à preuve du contraire. Les graisses laissées par les doigts suffisent à faire croire que le PEI « a cessé de fonctionner de manière aléatoire ».
Un rapide nettoyage à l’alcool isopropylique (IPA) entre les impressions est utile, mais de nombreux utilisateurs expérimentés constatent qu’un lavage périodique avec du liquide vaisselle et de l’eau chaude est ce qui réinitialise véritablement la surface, car il élimine mieux les graisses cutanées qu’un nettoyage rapide.
Si vous essayez de nettoyer une plaque PEI (oui, littéralement « nettoyer la plaque PEI » comme étape de dépannage) et que le problème persiste de manière « aléatoire », il vous manque probablement cette étape.
Voici la routine pratique :
- Laissez refroidir la plaque (plus sûre à manipuler et moins susceptible de faire étaler les résidus ramollis).
- Retirez la plaque si elle est amovible.
- Lavez-la à l’eau chaude avec un liquide vaisselle doux, rincez abondamment et séchez-la avec un chiffon non pelucheux.
- Tenez-la par les bords après le nettoyage.
- Entretien facultatif : utilisez de l’IPA pour un nettoyage rapide, avec un chiffon propre et non pelucheux à chaque fois.
Pour un aperçu général des méthodes de nettoyage selon le type de plateau, consultez le guide de Creality sur comment nettoyer le plateau d’une imprimante 3D.
Conseil de pro : si l’adhérence est « correcte au centre mais échoue près d’un coin », ne supposez pas qu’il ne s’agit que d’un problème de nivellement. Ce coin est peut-être simplement celui que vous touchez le plus en retirant les pièces.
Nivellement vs décalage Z : la différence qui fait gagner des heures
Ces deux réglages sont constamment confondus, ce qui entraîne des ajustements sans fin.
- Le nivellement du plateau (ou le réglage de l’inclinaison) consiste à uniformiser la distance entre la buse et le plateau sur toute la surface.
- Le décalage Z consiste à régler la hauteur absolue de la buse afin que la première couche soit correctement écrasée.
La liste de vérification de Simplify3D est une bonne référence pour comprendre pourquoi les deux sont importants (et pourquoi la vitesse et le refroidissement de la première couche peuvent faire partie du même problème) : le guide de dépannage « La pièce ne colle pas au plateau » de Simplify3D.
Une méthode simple qui fonctionne sur la plupart des imprimantes FDM
- Nettoyez l’extrémité de la buse (un amas de plastique peut fausser la mesure de la distance au plateau).
- Nivelez le plateau/générez la grille à la température d’impression si votre méthode de travail le permet.
- Ajustez le décalage Z par petits incréments (0,02 à 0,05 mm à la fois).
C’est terminé lorsque : votre carré de test de première couche présente une largeur de ligne uniforme et que les lignes se pressent légèrement les unes contre les autres.
Si vous souhaitez une explication plus approfondie sur la « cause profonde » (en particulier le modèle comparant la hauteur de buse à la contraction thermique), Obico l’expose clairement dans son guide de dépannage de l’adhérence au plateau.
Les réglages de la première couche qui comptent (vitesse, températures, refroidissement)
Une fois la surface nettoyée et la hauteur de buse presque correcte, les réglages du slicer prennent tout leur sens. Si vous modifiez les réglages avant d’avoir nettoyé la surface ou réglé la hauteur, vous risquez de tourner en rond.
Réduisez la vitesse de la première couche
Une première couche rapide laisse au filament moins de temps pour mouiller la surface et adhérer. De nombreux guides de dépannage recommandent de réduire la vitesse de la première couche comme première mesure ; Simplify3D indique notamment que la réduction de cette vitesse est une solution fondamentale dans sa page de dépannage de l’adhérence au plateau.
Point de départ pratique (fonctionne pour de nombreuses machines et matériaux) :
Vitesse de la première couche : 15 à 30 mm/s
Réglez la température du plateau (et laissez-la se stabiliser)
La température du plateau n’est pas qu’un simple chiffre : sa stabilité est importante. Laissez le plateau chauffer pendant quelques minutes afin que la température de la surface soit uniforme.
Si vous imprimez beaucoup de PLA et que des décollements aléatoires se produisent, il peut être utile de tester une légère augmentation de la température du plateau (dans la plage recommandée par votre filament) après avoir vérifié la hauteur de buse.
Ne refroidissez pas trop fort à la couche 1
Le refroidissement de la pièce peut faire rétracter le plastique avant qu’il n’adhère correctement.
Un réglage par défaut courant et sûr :
Ventilateur : 0 % pour la couche 1, puis augmentez-le progressivement
Quand le problème est dû au voilage, et non à l’adhérence
Si votre première couche semble correcte mais que les coins se décollent par la suite, considérez qu’il s’agit d’un problème de refroidissement et de rétraction.
Indices courants :
La pièce reste collée jusqu’à ce que l’impression devienne plus haute, puis les bords commencent à se soulever.
Un seul côté se décolle (celui exposé à un courant d’air, une bouche de climatisation ou une fenêtre ouverte).
Solutions qui aident généralement :
- Réduisez la ventilation (surtout pour l’ABS/ASA).
- Ajoutez un pourtour (voir plus bas).
- Bloquez les courants d’air ou utilisez une enceinte.
⚠️ Attention : si vous êtes tenté de résoudre le voilage en poussant la température du plateau et la quantité de colle à l’extrême, arrêtez-vous. Une adhérence excessive peut rendre les pièces difficiles à retirer et endommager les revêtements. L’objectif est qu’elle « adhère de manière fiable pendant l’impression et se détache une fois refroidie », et non d’obtenir une « liaison permanente ».
Aide-mémoire des surfaces de plateau (PEI vs verre vs ruban adhésif)
Votre surface fait partie du système. Si vous passez d’un matériau à un autre et d’une plaque à une autre, vous observerez des comportements d’adhérence différents, même avec des réglages identiques.
PEI (lisse ou texturé)
- Une excellente surface pour un usage quotidien, mais sensible aux graisses cutanées.
- Lorsque l’adhérence devient « mystérieusement mauvaise », un lavage à l’eau savonneuse suffit souvent à résoudre le problème.
Si vous utilisez une imprimante Sovol et souhaitez une plaque de rechange ou supplémentaire, une plaque PEI flexible est l’un des moyens les plus simples d’améliorer votre confort d’utilisation, car elle facilite le retrait des pièces et permet de retrouver une adhérence uniforme. Exemple : Plaque d’impression flexible en acier avec revêtement PEI Sovol pour SV05/SV06.
Verre
- Peut très bien fonctionner, mais la propreté et le bon choix de stratégie d’adhérence sont essentiels.
- Si vous utilisez de la colle en bâton sur du verre, considérez-la comme une couche d’interface contrôlée (et retirez-la périodiquement).
Ruban de masquage
- Toujours utile, surtout pour des essais rapides.
- Remplacez-le lorsqu’il est éraflé ou contaminé.
Pour une discussion plus large sur les surfaces de plateau, leur préparation et les aides à l’adhérence, Sovol EU propose un guide détaillé ici : Comment maîtriser l’adhérence au plateau pour réussir vos impressions 3D.
Pourtours, radeaux et petites pièces : augmenter la surface de contact
Parfois, vos réglages sont corrects, mais la pièce présente simplement une empreinte trop réduite.
- Pourtour : ajoute des lignes supplémentaires autour de la base pour maintenir les bords en place. Une bonne première solution contre le décollement des coins.
- Radeau : imprime une base complète sous la pièce. Utile lorsque la surface de contact est minuscule, mais c’est plus lent et cela consomme davantage de matériau.
Si vous entendez souvent des gens débattre du choix entre pourtour et radeau, la version courte est la suivante : commencez par un pourtour lorsque vous luttez contre le décollement des bords, et passez à un radeau lorsque l’empreinte de la pièce est véritablement trop petite pour être fiable.
Une liste de vérification prudente à suivre dans cet ordre
Si vous êtes bloqué, suivez cet ordre. C’est fastidieux, mais c’est rapide.
- Lavez la plaque avec du liquide vaisselle et de l’eau chaude ; séchez-la ; ne touchez pas la zone d’impression.
- Relancez le nivellement du plateau/la génération de la grille.
- Ajustez le décalage Z à l’aide d’un carré d’une seule couche.
- Réduisez la vitesse de la première couche et la ventilation à la couche 1.
- Ajoutez un pourtour si les coins se décollent.
- Considérez seulement après les aides à l’adhérence.
Pour d’autres idées de dépannage spécifiques au PLA, l’aperçu d’All3DP est une bonne référence : Les solutions d’All3DP lorsque le PLA ne colle pas au plateau d’impression.
Prochaines étapes (si vous souhaitez réduire les « échecs mystérieux »)
- Si votre plaque est ancienne, brillante ou endommagée, la remplacer peut être plus efficace que des réglages sans fin. Par exemple, le kit de plaque d’impression PEI pour SV08 constitue une option de remplacement simple.
- Si vous souhaitez approfondir la préparation de la surface et les réglages du slicer, le guide plus long de Sovol EU vaut la peine d’être mis en favori.
