








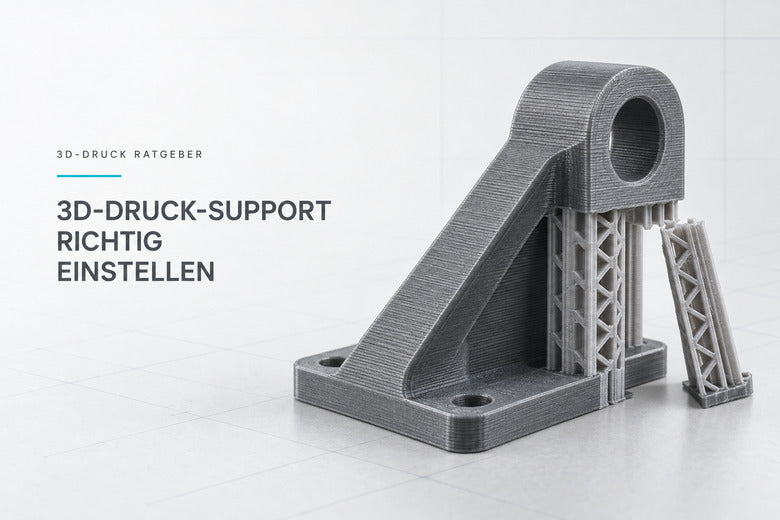
Les structures de support peuvent sauver un surplomb difficile – ou devenir, après l’impression, la plus grande épreuve de patience. Parfois, elles se détachent proprement. Dans d’autres cas, elles adhèrent si fortement que la surface est endommagée. Si elles sont trop éloignées de la pièce, le dessous s’affaisse et présente un aspect rugueux.
La solution ne consiste pas à activer les supports partout. De bonnes structures de support résultent d’une orientation judicieuse de la pièce, du type de support approprié et d’une distance contrôlée entre le support et la pièce.
Ce guide explique les réglages les plus importants de manière claire. Les appellations peuvent varier entre OrcaSlicer, Bambu Studio, Cura et PrusaSlicer. Il convient donc de toujours commencer par un profil éprouvé pour votre imprimante, votre buse et votre filament.
Pourquoi une impression FDM a-t-elle besoin de supports ?
Lors d’une impression FDM, chaque nouvelle ligne est normalement déposée sur une couche déjà existante. Un surplomb déplace la ligne suivante latéralement. Tant qu’une partie suffisante de la nouvelle ligne repose sur la couche précédente, le matériau peut rester stable.
Si le surplomb est trop raide, qu’une surface commence dans le vide ou qu’une grande brèche doit être franchie, ce support manque. Les lignes peuvent alors s’affaisser, s’enrouler vers le haut ou échouer complètement. Le support crée temporairement une base et est retiré après l’impression.
Le fait qu’une zone ait réellement besoin de supports ne dépend pas uniquement de l’angle. Le matériau, la hauteur de couche, la largeur de ligne, le refroidissement, la vitesse, la géométrie et l’orientation d’impression influencent également le résultat. La célèbre « règle des 45 degrés » n’est donc qu’une orientation générale et non une valeur limite universelle.
Avant le tranchage : pouvez-vous éviter les supports ?
Le support le plus efficace est souvent celui que vous n’avez pas besoin d’imprimer. Tournez d’abord la pièce dans plusieurs positions judicieuses et comparez l’aperçu.
Tenez compte de ce qui suit :
- la taille et la visibilité des surfaces soutenues ;
- la stabilité et le sens des contraintes de la pièce finie ;
- la surface de contact sur le plateau d’impression ;
- les ponts possibles au lieu de surfaces entièrement soutenues ;
- les cavités difficiles d’accès dont les supports sont presque impossibles à retirer ;
- le temps d’impression total et la consommation de matériau.
Une orientation légèrement inclinée peut réduire les surfaces de contact visibles. Elle peut également entraîner davantage de supports, un temps d’impression plus long ou une orientation de couche moins favorable. L’important n’est pas uniquement la quantité minimale de supports, mais le meilleur compromis pour la pièce concernée.

Supports classiques ou supports en arbre ?
La plupart des trancheurs modernes proposent au moins deux formes de base.
| Type de support | Force typique | Faiblesse possible | Pièces adaptées |
|---|---|---|---|
| Supports classiques | Soutien uniforme de grandes surfaces plates | Peuvent nécessiter beaucoup de matériau et laisser d’importantes traces de contact | Pièces techniques, larges toits, longs surplombs droits |
| Supports en arbre/organiques | Les branches atteignent des zones individuelles avec moins de points de contact | Les branches fines ou hautes peuvent devenir instables | Figurines, arrondis, formes organiques et détails individuels |
Les supports classiques ressemblent souvent à un grand bloc dans l’aperçu, mais sont généralement construits à l’intérieur avec un motif économe. Ils conviennent bien lorsqu’une large surface doit être soutenue uniformément.
Les supports en arbre se développent avec des structures ramifiées vers les points de contact nécessaires. Ils peuvent ainsi contourner la pièce et économisent souvent du matériau sur les formes complexes. Sous une grande surface entièrement horizontale, les supports classiques sont cependant souvent plus prévisibles.
Ne choisissez pas le type uniquement en fonction de l’estimation du matériau. Vérifiez si la structure tient stable sur le plateau d’impression, si les longues branches peuvent bouger et si vous pourrez atteindre tous les points de contact par la suite.

Supports automatiques ou manuels ?
Les supports automatiques constituent un bon point de départ. Le trancheur recherche les surplombs critiques à l’aide de ses règles. Cependant, il ne connaît ni la face qui sera visible par la suite, ni la fonction de la pièce.
Avec le Support Painting, les Enforcers et les Bloqueurs, vous pouvez intervenir de manière ciblée :
- Forcer les supports : pour les petites zones critiques que le mode automatique ignore ;
- Bloquer les supports : dans les cavités étroites ou sur les surfaces visibles lorsque la géométrie peut être imprimée sans aide ;
- uniquement sur le plateau d’impression : évite les supports sur la pièce, mais peut laisser des zones inaccessibles sans support ;
- zones critiques : réduit les structures inutiles, mais doit être entièrement contrôlé dans l’aperçu.
Après chaque modification, vous devriez trancher à nouveau. La vue colorée de la pièce ne suffit pas. Seul l’aperçu des couches montre si une ligne porteuse se trouve réellement sous le surplomb.
Les réglages les plus importants pour des supports faciles à retirer
Top Z Distance : la distance verticale
La Top Z Distance détermine la distance entre la couche supérieure du support et le dessous de la pièce. Elle fait partie des réglages les plus importants.
- Distance trop petite : le support et la pièce peuvent fusionner. Le dessous peut sembler propre, mais il sera difficile à séparer.
- Distance trop grande : le support se détache plus facilement, mais les premières lignes de la pièce peuvent s’affaisser et former un dessous rugueux.
Commencez par le profil validé de votre trancheur. Si le support adhère trop fortement, augmentez la distance progressivement. Si le dessous s’affaisse fortement, réduisez-la progressivement. De nombreux trancheurs adaptent la distance réelle à la hauteur de couche ; la valeur exécutée peut donc légèrement différer du chiffre saisi.
XY Distance : la distance latérale
La XY Distance contrôle la distance entre le support et les parois verticales de la pièce.
Une petite distance peut mieux soutenir les bords, mais augmente le risque de traces de contact latérales. Une distance plus grande facilite le retrait, mais peut soutenir insuffisamment les zones périphériques. Si le support se détache proprement sous une surface mais adhère à la paroi latérale, vous devriez vérifier ce réglage.
Support Interface
L’interface est une couche plus dense entre la structure de support aérée et la pièce. Elle répartit le soutien plus uniformément et peut considérablement améliorer le dessous.
Des couches d’interface plus nombreuses ou plus denses peuvent produire une meilleure surface. En même temps, le temps d’impression, la consommation de matériau et la surface de contact augmentent. Une interface trop dense associée à une distance Z trop petite peut se souder pratiquement à la pièce.

Densité et motif du support
La structure principale doit être suffisamment stable pour soutenir l’interface. Mais elle n’a pas besoin d’être imprimée comme une pièce massive.
Une densité plus élevée peut stabiliser de larges surfaces de support, mais consomme plus de matériau et peut rendre le retrait plus difficile. Pour les structures hautes et étroites, la densité n’est pas le seul facteur important : une base plus large, un motif approprié ou des supports en arbre avec des branches plus stables peuvent être plus efficaces.
Angle de surplomb et valeur limite
Le Threshold Angle détermine quelles surfaces le mode automatique considère comme nécessitant un support. Attention : les trancheurs peuvent définir l’angle différemment – soit par rapport à l’horizontale, soit par rapport à la verticale. Par conséquent, la même valeur numérique peut signifier quelque chose de légèrement différent dans deux programmes.
Ne copiez pas aveuglément des valeurs d’angle d’un profil tiers. Imprimez au besoin un petit test de surplomb avec votre matériau et vérifiez ensuite dans l’aperçu quelles zones reçoivent réellement des supports.
Le matériau, le refroidissement et la hauteur de couche influencent le retrait
Même des réglages de support identiques peuvent fonctionner très différemment avec un autre filament.
| Influence | Ce qui change | Ce que vous devriez vérifier |
|---|---|---|
| Température de buse plus élevée | Les lignes de contact peuvent fusionner davantage entre elles | Plage de matériau, surplombs et distance Z |
| Refroidissement plus fort | Les surplombs peuvent rester plus propres, mais l’adhérence des couches peut diminuer selon le matériau | Profil du matériau et petites pièces de test |
| Hauteur de couche plus petite | Plus de couches et une gradation plus fine de la distance de contact | Distance Z réelle dans l’aperçu |
| Filament humide | Extrusion irrégulière et surfaces de contact rugueuses | État du filament et consignes de séchage |
| Matériaux flexibles | Le support peut s’étirer, se plier et être plus difficile à détacher | Orientation de la pièce et profil spécifique au matériau |
Ne modifiez pas simultanément la température, le ventilateur, la distance Z et la densité de l’interface. Sinon, il sera impossible de savoir quel ajustement a aidé.
Support avec un deuxième matériau
Les systèmes multi-matériaux ou multi-outils peuvent utiliser un autre matériau pour l’ensemble des supports ou uniquement pour l’interface.
Un matériau dissolvable comme le PVA ou le BVOH peut être utile pour les cavités difficiles d’accès. Cependant, ces matériaux sont très sensibles à l’humidité et doivent être stockés et traités secs conformément à leurs consignes.
Pour de nombreuses tâches, il suffit d’imprimer uniquement l’interface de support avec un deuxième matériau. Cela réduit la consommation du matériau spécialisé. Avant une impression longue, il faut tout de même que l’adhérence du matériau, les températures de buse, le plateau chauffant, le refroidissement et l’espace de construction commun soient compatibles entre eux.
Un deuxième matériau n’est pas un gain de qualité automatique. Si les deux matériaux n’adhèrent pas du tout sur la surface de contact, l’interface peut glisser pendant l’impression. S’ils adhèrent trop fortement, la séparation reste difficile. Utilisez donc un petit test de combinaison.
Retirer le support en toute sécurité
- Laisser refroidir la pièce : un matériau chaud peut se déformer plus facilement lors du retrait.
- Chercher un bord accessible : détachez d’abord le support sur un côté extérieur plutôt que d’appuyer au milieu d’une surface sensible.
- Retirer les grandes zones par sections : coupez les longues structures de support afin qu’elles exercent moins de force sur la pièce.
- Utiliser l’outil de manière contrôlée : une pince coupante ou une petite pince peut aider. Coupez toujours en vous éloignant du corps et portez des lunettes de protection en cas de projections.
- Vérifier la surface de contact : retirez les petits résidus seulement après avoir détaché le support principal.
N’utilisez pas de flamme nue pour détacher le support. Si le support est coincé dans un canal fermé ou derrière un détail sensible, une orientation modifiée ou un autre matériau de support pour l’impression suivante est généralement plus sûre que d’utiliser davantage de force.
Diagnostic rapide : que révèle l’image du défaut ?
| Observation | Direction probable | Prochain test |
|---|---|---|
| Le support est fusionné avec le dessous | Distance Z trop petite, interface trop dense ou température trop élevée | Vérifier la distance Z progressivement et contrôler le profil du matériau |
| Le dessous s’affaisse fortement | Distance Z trop grande, interface trop lâche ou support manquant localement | Vérifier l’aperçu et rapprocher l’interface de la pièce |
| Le support adhère latéralement à la paroi | Distance XY trop petite | Augmenter légèrement la distance latérale |
| Un support haut bascule | Base trop petite, structure trop faible ou collision | Élargir la base, changer le type et vérifier les trajectoires |
| Trop de supports à des endroits inutiles | Automatique trop agressif ou orientation défavorable | Tester le Support Painting, les Bloqueurs et une nouvelle orientation |
| Seul un petit coin reste sans support | La valeur limite ou la détection automatique ne suffit pas | Utiliser un Enforcer local et trancher à nouveau |
Un déroulement de test simple
- Utilisez le profil éprouvé pour l’imprimante, la buse et le matériau.
- Testez au moins deux orientations judicieuses de la pièce.
- Choisissez les supports classiques ou en arbre en fonction de la géométrie.
- Activez les supports automatiques et corrigez-les localement avec le Support Painting ou les Bloqueurs.
- Contrôlez chaque surface de contact critique dans l’aperçu des couches.
- Imprimez un petit extrait avec le surplomb le plus difficile.
- Évaluez séparément : stabilité, dessous, traces de contact et force de retrait.
- Ne modifiez qu’un seul réglage et répétez le même test.
Un petit extrait fait gagner beaucoup plus de temps que plusieurs impressions ratées complètes. De nombreux trancheurs peuvent couper une pièce ou n’exporter qu’une hauteur limitée.
Erreurs fréquentes
- Activer les supports partout : plus de structures ne signifie pas automatiquement plus de sécurité.
- Ne modifier que le pourcentage de densité du support : l’interface et les distances de contact sont souvent plus importantes.
- Copier des valeurs d’angle entre trancheurs : le sens de mesure peut être différent.
- Ignorer l’aperçu des couches : c’est là que deviennent visibles les zones de support manquantes ou inaccessibles.
- Retirer le support avec force : cela casse souvent les détails fins ou les bords nets.
- Modifier trop de paramètres en même temps : il devient alors impossible d’expliquer le résultat.
- Oublier la résistance de la pièce :
- Une orientation avec peu de supports peut tout de même être mauvaise pour les contraintes ultérieures.
Liste de vérification avant l’impression
- L’orientation de la pièce a été comparée avec au moins une alternative.
- Tous les surplombs critiques sont visibles dans l’aperçu.
- Les supports classiques ou en arbre conviennent à la géométrie.
- Le support tient stable sur le plateau d’impression ou la pièce.
- Le support est accessible après l’impression.
- La Top Z Distance et la XY Distance proviennent d’un profil approprié.
- Les couches d’interface ne sont utilisées que là où elles sont utiles.
- Le matériau, le refroidissement et la hauteur de couche sont correctement réglés.
- Pour deux matériaux, l’adhérence et les conditions de processus communes ont été testées.
- Avant une impression longue, un extrait critique a été vérifié.
Questions fréquentes
Quelle distance Z est correcte pour les supports ?
Il n’existe pas de valeur universelle. Elle dépend notamment de la hauteur de couche, du matériau, de la température, du refroidissement et du slicer. Commencez par un profil validé. Si les supports sont trop serrés, augmentez progressivement la distance ; si la surface inférieure s’affaisse, réduisez-la progressivement.
Les supports en forme d’arbre sont-ils toujours plus faciles à retirer ?
Pas toujours. Les supports en forme d’arbre présentent souvent moins de points de contact et conviennent bien aux formes complexes. Pour les grandes surfaces horizontales, les supports classiques peuvent être plus stables et uniformes. La géométrie, la stabilité des branches et l’accessibilité sont les facteurs déterminants.
Pourquoi la surface inférieure soutenue est-elle rugueuse ?
Souvent, la distance par rapport aux supports est trop grande, l’interface trop lâche ou la surface localement non soutenue. La température, le refroidissement et la vitesse influencent également les premières couches déposées sur les supports. Vérifiez d’abord l’aperçu des couches.
Comment éviter les supports à l’intérieur d’un trou ?
Utilisez un bloqueur de supports ou la peinture de supports si la géométrie peut être imprimée sans soutien. Vous pouvez également essayer une autre orientation du modèle. Vérifiez ensuite que le slicer laisse bien le trou libre.
Les supports doivent-ils toujours partir du plateau d’impression ?
Cette option réduit les points de contact directement sur le modèle. Elle ne fonctionne toutefois que si les zones critiques sont accessibles depuis le plateau d’impression. Dans le cas de surplombs protégés, les supports nécessaires pourraient autrement manquer.
Ai-je besoin d’un matériau de support soluble ?
Généralement pas pour les surplombs classiques et facilement accessibles. Un matériau soluble est particulièrement utile pour les cavités complexes ou lorsque la surface de contact doit répondre à des exigences élevées. Il suffit souvent d’imprimer uniquement l’interface avec ce matériau.
Puis-je retirer les supports immédiatement après l’impression ?
Laissez d’abord la pièce refroidir complètement. Le matériau chaud se déforme plus facilement, et le plateau d’impression peut également encore être chaud. Retirez ensuite les supports avec précaution, par petites sections.
Conclusion
Des supports bien réglés ne soutiennent que là où le modèle en a réellement besoin. Ils restent stables pendant l’impression, soutiennent la surface inférieure critique et se retirent ensuite sans effort excessif.
Commencez par l’orientation du modèle, choisissez ensuite le type de support approprié et vérifiez la distance Z supérieure, la distance XY ainsi que l’interface. Plutôt que d’adopter des valeurs fixes trouvées sur Internet, utilisez un profil d’impression adapté et réalisez un petit test.
Si vous vérifiez soigneusement l’aperçu des couches et ne modifiez qu’un seul réglage à la fois, vous trouverez plus rapidement le bon compromis entre qualité de surface, consommation de matériau et facilité de retrait.
