








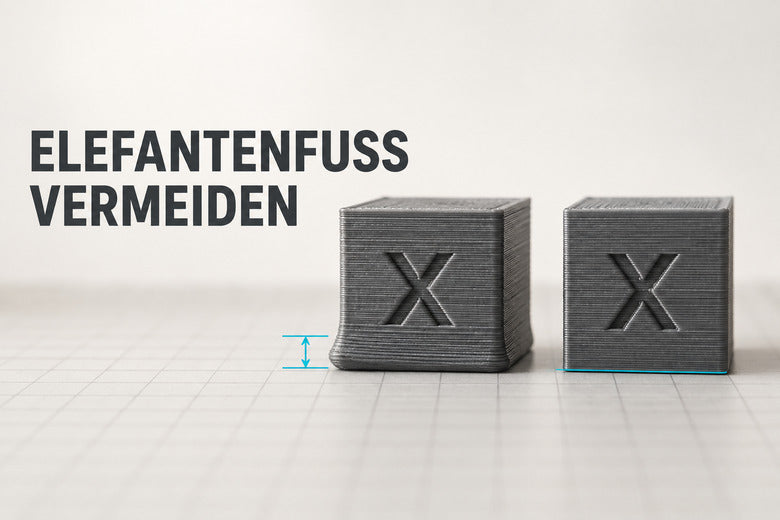
Les premières couches adhèrent de manière fiable, mais la pièce dépasse visiblement sur le bord inférieur. Une connexion par emboîtement ne s'ajuste pas, un boîtier est de travers ou un cube semble avoir une base plus large. Ce problème typique est appelé pied d'éléphant en impression 3D.
Le modèle entier n'est généralement pas trop grand. Seules les couches inférieures sont élargies latéralement. Les causes fréquentes sont une première couche trop écrasée, un plateau de impression trop chaud ou une combinaison des deux.
Dans ce guide, vous apprendrez à reconnaître avec certitude un pied d'éléphant, quels réglages vérifier en premier et quand une compensation dans le slicer est judicieuse.
Qu'est-ce qu'un pied d'éléphant en impression 3D ?
On parle de pied d'éléphant lorsque les couches inférieures d'une impression FDM dépassent le contour extérieur prévu. Le bord semble légèrement gonflé ou arrondi, tandis que le reste du corps du modèle peut être imprimé normalement.
L'effet se produit généralement dans les premières couches. Si la première couche est trop fortement pressée sur le plateau de impression, le matériau doit s'échapper latéralement. Si le plastique reste plus longtemps mou en raison d'un plateau très chaud, les couches suivantes peuvent également se déformer un peu vers l'extérieur.
Sur des modèles décoratifs, cela passe parfois inaperçu. Pour les pièces à emboîter, les engrenages, les boîtiers et les pièces avec un bord inférieur défini, même un léger élargissement peut empêcher l'assemblage.

Pied d'éléphant, brim ou sur-extrusion ?
Avant de modifier les réglages, vous devriez correctement identifier le problème.
| Observation | Cause probable | Comment le reconnaître |
|---|---|---|
| Seules les couches inférieures dépassent | Pied d'éléphant | Le reste du contour extérieur est nettement plus étroit |
| Une fine surface se trouve à l'extérieur du modèle | Brim | Il n'a qu'une ou quelques couches de haut et est visible dans le slicer |
| Le modèle entier semble trop large ou irrégulier | Problème de flux, de dimensions ou de calibrage | L'écart ne se limite pas au bord inférieur |
| Seuls certains coins se décollent du plateau | Warping | Le dessous n'est plus plat et se décolle localement |
| La première couche est rugueuse et la buse pousse le matériau devant elle | Buse trop proche ou trop de matériau | De fortes rainures, des bourrelets ou des traces de rayures sont visibles |
Un brim n'est pas un défaut d'impression. Il est imprimé intentionnellement autour du modèle et retiré après refroidissement. Si, après son retrait, seul le bord du modèle lui-même dépasse, il s'agit probablement réellement d'un pied d'éléphant.
1. Vérifier d'abord la première couche
La cause la plus fréquente est une première couche trop écrasée. Cela se produit lorsque la buse travaille trop près du plateau de impression ou que le nivellement automatique utilise une position de départ incorrecte.
Une bonne première couche doit adhérer fermement. Mais elle ne doit pas être aplatie au maximum. Faites attention aux caractéristiques suivantes :
- Les lignes se touchent sans laisser d'espaces ouverts.
- La surface est largement uniforme et n'est pas fortement rugueuse.
- La buse ne gratte pas sur la plaque de impression.
- Aucun bourrelet de matériau élevé ne se forme entre les lignes voisines.
- La première couche a l'air similaire sur toute la surface d'impression.
Si les lignes sont extrêmement plates et que le matériau est poussé latéralement, vous devriez vérifier le nivellement prescrit ou le Bed-Mesh et ne corriger l'offset Z que par petits pas. Si la buse est relevée trop haut, le pied d'éléphant disparaît certes, mais l'adhérence peut devenir trop faible.
2. Vérifier si le problème est le même partout
Un pied d'éléphant uniforme autour de tout le modèle indique plutôt un problème d'offset Z, de température ou de flux de la première couche. Si l'élargissement n'est visible que d'un seul côté, vous devriez également examiner le nivellement du plateau de impression.

Dans ce cas, vérifiez :
- si la plaque de impression est correctement insérée et montée de manière propre et bien à plat ;
- si de la saleté ou des résidus de filament se trouvent sous la plaque flexible ;
- si le Bed-Mesh a été recréé après des modifications de la buse, de la plaque ou de la mécanique ;
- si l'axe X ou le portail est aligné conformément au manuel de l'appareil ;
- si le modèle a été placé dans une zone du plateau de impression présentant un écart important.
Un offset Z global ne doit pas être utilisé pour corriger uniquement une région du plateau trop haute ou trop basse.
3. Régler la température du plateau de impression de manière réaliste
Un plateau de impression chauffé améliore l'adhérence et réduit le warping pour de nombreux matériaux. S'il est cependant inutilement chaud pour le filament en question, les couches inférieures restent plus longtemps molles. Le poids des couches suivantes et la pression de la buse peuvent alors pousser le contour un peu vers l'extérieur.
Utilisez d'abord un profil éprouvé pour la marque de matériau et la surface d'impression réelles. Si la première couche adhère bien, mais que le bord inférieur reste mou et élargi, vous pouvez tester la température du plateau par étapes dans la plage recommandée.
De nombreux profils utilisent une température de plateau différente pour la première couche par rapport aux couches suivantes. Cela peut être judicieux : d'abord une adhérence fiable, ensuite moins d'apport de chaleur. La température appropriée dépend cependant du matériau, du revêtement, de la température ambiante et de la taille de la pièce. Une valeur universelle serait donc trompeuse.
Ne baissez pas la température au point que les coins se décollent. Le warping et le pied d'éléphant peuvent commencer de manière similaire, mais nécessitent des corrections opposées.
4. Ne pas réduire aveuglément le flux de la première couche et la largeur de ligne
Un flux de matériau trop élevé dans la première couche peut accentuer le dépassement latéral. Avant de réduire le flux de la première couche, vous devriez cependant vérifier l'offset Z, le diamètre de la buse, le diamètre du filament et le flux général.
Si les couches supérieures ont l'air correctes et que seule la première couche contient trop de matériau, un petit changement contrôlé du flux de la première couche peut être judicieux. En revanche, si le modèle entier est sur-extrudé, il faut d'abord calibrer le flux de matériau général.
Une largeur de ligne initiale très grande dépose également plus de matériau sur le plateau de impression. Elle peut améliorer l'adhérence, mais devrait correspondre au profil utilisé. Comparez l'aperçu du slicer après chaque modification et imprimez un petit test, plutôt que d'ajuster plusieurs valeurs en même temps.
5. Utiliser la compensation du pied d'éléphant dans le slicer
De nombreux slicers possèdent une fonction nommée Elephant Foot Compensation, Compensation du pied d'éléphant ou Initial Layer Horizontal Expansion. Elle réduit par calcul le contour extérieur de la couche inférieure du modèle ou des couches de démarrage concernées vers l'intérieur.
La fonction est particulièrement utile si :
- la première couche est déjà imprimée de manière uniforme et fiable ;
- la température du plateau convient au matériau ;
- il ne reste qu'un petit dépassement reproductible ;
- le bord inférieur doit être dimensionné pour un ajustement.

Commencez par une petite correction et vérifiez l'aperçu. Une compensation trop forte peut créer une marche visible sur le bord inférieur, affaiblir les parois fines ou modifier les petits contours. Selon le slicer, l'effet peut également se manifester différemment sur les contours extérieurs, les trous et plusieurs couches de démarrage.
La compensation n'est pas un substitut à une buse qui gratte sur le plateau de impression. Elle corrige la géométrie dans le G-code, et non la cause mécanique d'une première couche défectueuse.
6. Préparer le modèle de manière constructive
Pour les pièces fonctionnelles, un petit chanfrein sur le bord extérieur inférieur peut créer une marge supplémentaire. Même si la première couche est légèrement élargie, le contour extérieur reste plus proche de la dimension souhaitée.
Un chanfrein est particulièrement pratique pour :
- les pièces à emboîter et les couvercles ;
- les boîtiers qui doivent être posés à ras sur une surface ;
- les supports pour vis, écrous ou roulements ;
- les pièces régulièrement fabriquées avec le même procédé.
La taille du chanfrein dépend de la géométrie et de la charge. Il doit être conçu délibérément dans le CAO et ne pas supprimer d'importantes surfaces d'appui ou d'étanchéité.
7. Mesurer uniquement après refroidissement complet
Le plastique et la plaque de impression changent leurs dimensions pendant le refroidissement. Les plaques de impression flexibles peuvent également se plier légèrement lors du retrait. Mesurez donc la pièce uniquement lorsqu'elle est complètement refroidie et détachée sans tension de la plaque.
Pour un test contrôlé, un simple cube ou un petit cadre rectangulaire convient :
- Utilisez le filament réel et le profil d'impression prévu.
- Imprimez la pièce de test à la position habituelle sur le plateau de impression.
- Laissez la plaque de impression et le modèle refroidir complètement.
- Mesurez la largeur sur le bord inférieur et quelques millimètres au-dessus.
- Ne modifiez qu'un seul réglage et répétez le même test.
Si seule la valeur de mesure inférieure est plus grande, le diagnostic de pied d'éléphant est correct. Si le reste du corps s'écarte également, vous devriez plutôt vérifier le flux, le retrait du matériau, les dimensions XY et la géométrie du modèle.
Diagnostic rapide des erreurs
| Problème | Direction probable | Prochaine étape |
|---|---|---|
| Le bord inférieur dépasse uniformément tout autour | Offset Z, température du plateau ou flux de la couche de démarrage | Observer la première couche et tester une valeur à la fois |
| Dépassement d'un seul côté | Nivellement, Bed-Mesh ou plaque mal insérée | Vérifier la plaque et effectuer le calibrage prescrit |
| Le bord inférieur s'ajuste, les coins se soulèvent | Warping au lieu d'un pied d'éléphant | Vérifier l'adhérence, les courants d'air, la température et le brim |
| Le modèle entier est trop grand | Pas un pur pied d'éléphant | Examiner le flux, le retrait et les dimensions XY |
| Après compensation, une encoche visible se forme | Compensation trop forte | Réduire la valeur et vérifier l'aperçu |
| La première couche ne tient plus après correction | Buse trop éloignée ou plateau trop froid | Revenir par petits pas à l'état stable final |
Ordre recommandé pour la correction
- Nettoyer la plaque de impression : Utilisez uniquement une méthode de nettoyage adaptée à la surface.
- Vérifier la plaque et la mécanique : La plaque doit reposer à plat ; la buse et les axes ne doivent présenter aucun jeu inhabituel.
- Effectuer le nivellement : Recréez le Bed-Mesh conformément au guide.
- Observer la première couche : Corrigez l'offset Z uniquement par petits pas.
- Vérifier la température : Restez dans les recommandations pour le filament et la surface d'impression.
- Contrôler le flux : Modifiez le flux de la première couche uniquement après les vérifications de base.
- Appliquer la compensation : Corrigez uniquement le petit défaut résiduel reproductible.
- Mesurer la pièce de test : Vérifiez le bord inférieur et le corps normal du modèle après refroidissement complet.
Erreurs fréquentes
- Relever trop la buse : Le pied d'éléphant disparaît peut-être, mais la première couche n'adhère plus de manière fiable.
- Refroidir immédiatement le plateau de manière importante : Cela peut transformer un problème de dimensions en un problème de warping.
- Augmenter uniquement la compensation du slicer : Une première couche mécaniquement incorrecte persiste.
- Modifier plusieurs paramètres en même temps : Il devient impossible d'identifier ensuite le moyen efficace.
- Mesurer une pièce chaude : Les dimensions ne sont pas encore stables.
- Confondre brim et pied d'éléphant : Un brim est une structure intentionnelle et amovible.
- Traiter toute impression large comme un pied d'éléphant : Un écart sur toute la hauteur a d'autres causes.
Liste de vérification avant la prochaine impression
- La plaque de impression est propre et correctement insérée.
- Aucun résidu de filament ne se trouve sous la plaque flexible.
- Le Bed-Mesh ou le nivellement est à jour.
- La première couche est fermée, mais pas excessivement écrasée.
- La buse ne gratte pas sur la surface de impression.
- La température du plateau et de la buse convient au profil de filament spécifique.
- Le flux et le diamètre de la buse correspondent au matériel réel.
- La compensation du slicer n'a été testée que par petits pas.
- La pièce de test a été mesurée après refroidissement complet.
- Un seul réglage a été modifié par test.
Questions fréquentes
Un petit pied d'éléphant est-il normal ?
Un très léger élargissement peut se produire avec des premières couches FDM très adhérentes. Pour les pièces décoratives, cela est souvent sans conséquence. Pour les ajustements et les surfaces fonctionnelles, il devrait cependant être mesuré et réduit de manière ciblée.
Un offset Z plus élevé aide-t-il toujours ?
Non. Il aide uniquement si la buse est réellement trop proche du plateau. Un offset Z trop élevé crée des espaces entre les lignes et une adhérence faible. Ne faites donc que de petits changements et observez toute la première couche.
Quelle température de plateau empêche les pieds d'éléphant ?
Il n'existe pas de valeur universelle. La composition du matériau, la plaque de impression, la température ambiante et la taille du modèle jouent ensemble. Commencez par le profil de filament vérifié et ne modifiez la température qu'à l'intérieur des recommandations autorisées.
Dois-je réduire le flux de la première couche ?
Uniquement après avoir vérifié l'offset Z, le nivellement et le flux général. Une réduction trop forte peut affaiblir la première couche ou créer des espaces.
Que fait la compensation du pied d'éléphant ?
Elle déplace légèrement vers l'intérieur le contour de la couche inférieure du modèle ou des couches de démarrage dans le slicer. Cela peut compenser un petit dépassement reproductible. Mais elle ne répare pas un nivellement défectueux.
Pourquoi l'erreur ne se produit-elle que d'un seul côté du plateau ?
La distance entre la buse et la plaque de impression est probablement différente à cet endroit. Vérifiez si la plaque est bien en place, si de la saleté se trouve en dessous et si le nivellement prescrit ou le Bed-Mesh est à jour.
Un chanfrein peut-il résoudre complètement le pied d'éléphant ?
Un chanfrein correctement conçu peut absorber l'écart de dimension sur le bord extérieur. Il ne devrait cependant pas être utilisé pour masquer un écrasement important, une température incorrecte ou un calibrage défectueux.
Conclusion
Un pied d'éléphant se forme lorsque les couches inférieures sont poussées au-delà du contour prévu du modèle. La plupart du temps, une première couche trop écrasée, trop de matériau ou une zone inférieure restant longtemps molle sont impliqués.
L'ordre le plus judicieux commence par la plaque de impression, le nivellement et l'offset Z. Ensuite suivent la température du plateau et le flux de matériau. Ce n'est que lorsque la première couche est déjà propre et uniforme qu'une compensation du pied d'éléphant devrait compenser le petit défaut de dimension restant.
Une simple pièce de test, un refroidissement complet et un seul réglage modifié à la fois fournissent des résultats plus fiables que la copie d'une valeur fixe trouvée sur Internet. Ainsi, l'adhérence est préservée, tandis que les bords inférieurs et les ajustements deviennent nettement plus propres.
