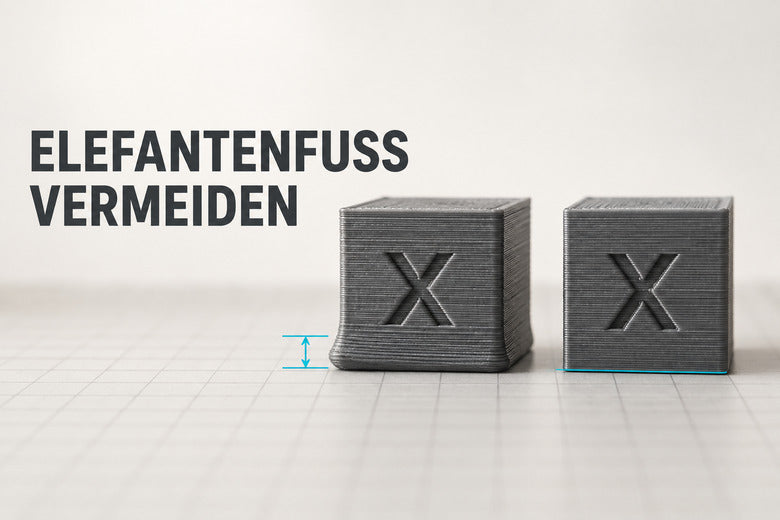
Die ersten Schichten haften zuverlässig, doch am unteren Rand steht das Bauteil sichtbar über. Eine Steckverbindung passt nicht, ein Gehäuse sitzt schief oder ein Würfel wirkt, als hätte er einen breiteren Fuß. Dieses typische Fehlerbild wird im 3D-Druck als Elefantenfuß bezeichnet.
Meist ist nicht das gesamte Modell zu groß. Stattdessen werden nur die untersten Schichten seitlich verbreitert. Häufige Ursachen sind eine zu stark gequetschte erste Schicht, ein zu heißes Druckbett oder eine Kombination aus beidem.
In diesem Leitfaden erfährst du, wie du einen Elefantenfuß sicher erkennst, welche Einstellungen du zuerst prüfen solltest und wann eine Slicer-Kompensation sinnvoll ist.
Was ist ein Elefantenfuß beim 3D-Druck?
Von einem Elefantenfuß spricht man, wenn die unteren Schichten eines FDM-Drucks über die geplante Außenkontur hinausragen. Die Kante wirkt leicht aufgequollen oder abgerundet, während der restliche Körper des Modells normal gedruckt sein kann.
Der Effekt entsteht typischerweise in den ersten Schichten. Wird die erste Schicht zu stark auf das Druckbett gedrückt, muss das Material seitlich ausweichen. Bleibt der Kunststoff durch ein sehr warmes Bett länger weich, können sich auch die nächsten Schichten etwas nach außen verformen.
Bei dekorativen Modellen fällt das manchmal kaum auf. Bei Steckteilen, Zahnrädern, Gehäusen und Bauteilen mit einer definierten Unterkante kann bereits eine kleine Verbreiterung die Montage verhindern.

Elefantenfuß, Brim oder Überextrusion?
Bevor du Einstellungen änderst, solltest du das Fehlerbild richtig einordnen.
| Beobachtung | Wahrscheinliche Ursache | Woran du es erkennst |
|---|---|---|
| Nur die unteren Schichten stehen über | Elefantenfuß | Der restliche Außenumfang ist deutlich schmaler |
| Eine dünne Fläche liegt außen um das Modell | Brim | Sie ist nur eine oder wenige Schichten hoch und im Slicer sichtbar |
| Das ganze Modell wirkt zu breit oder unruhig | Flow-, Maß- oder Kalibrierungsproblem | Die Abweichung beschränkt sich nicht auf den unteren Rand |
| Nur einzelne Ecken heben sich vom Bett | Warping | Die Unterseite ist nicht mehr eben und löst sich lokal |
| Die erste Schicht ist rau und die Düse schiebt Material vor sich her | Düse zu nah oder zu viel Material | Starke Furchen, Wülste oder Kratzspuren sind sichtbar |
Ein Brim ist kein Druckfehler. Er wird absichtlich um das Modell gedruckt und nach dem Abkühlen entfernt. Wenn nach dem Entfernen nur die Modellkante selbst übersteht, liegt wahrscheinlich tatsächlich ein Elefantenfuß vor.
1. Zuerst die erste Schicht prüfen
Die häufigste Ursache ist eine zu stark gequetschte erste Schicht. Das passiert, wenn die Düse zu nah am Druckbett arbeitet oder die automatische Nivellierung eine falsche Ausgangslage verwendet.
Eine gute erste Schicht soll fest haften. Sie muss aber nicht maximal flachgedrückt werden. Achte auf folgende Merkmale:
- Die Linien berühren sich ohne offene Lücken.
- Die Oberfläche ist weitgehend gleichmäßig und nicht stark aufgeraut.
- Die Düse kratzt nicht über die Druckplatte.
- Zwischen benachbarten Linien entstehen keine hohen Materialwülste.
- Die erste Schicht sieht über die gesamte Druckfläche ähnlich aus.
Sind die Linien extrem flach und wird Material seitlich herausgedrückt, solltest du die vorgeschriebene Nivellierung beziehungsweise das Bed-Mesh prüfen und den Z-Offset nur in kleinen Schritten korrigieren. Wird die Düse zu weit angehoben, verschwindet zwar der Elefantenfuß, aber die Haftung kann zu schwach werden.
2. Prüfen, ob das Problem überall gleich ist
Ein gleichmäßiger Elefantenfuß rund um das gesamte Modell deutet eher auf Z-Offset, Temperatur oder First-Layer-Flow hin. Ist die Verbreiterung nur auf einer Seite sichtbar, solltest du zusätzlich die Druckbett-Nivellierung untersuchen.

Kontrolliere in diesem Fall:
- ob die Druckplatte richtig eingesetzt und sauber aufliegend montiert ist;
- ob sich Schmutz oder Filamentreste unter der flexiblen Platte befinden;
- ob das Bed-Mesh nach Änderungen an Düse, Platte oder Mechanik neu erstellt wurde;
- ob die X-Achse beziehungsweise das Portal entsprechend der Geräteanleitung ausgerichtet ist;
- ob das Modell in einem stark abweichenden Bereich des Druckbetts platziert wurde.
Ein globaler Z-Offset sollte nicht verwendet werden, um nur eine einzelne zu hohe oder zu niedrige Bettregion zu korrigieren.
3. Druckbetttemperatur realistisch einstellen
Ein beheiztes Druckbett verbessert die Haftung und reduziert bei vielen Materialien das Warping. Ist es für das konkrete Filament jedoch unnötig heiß, bleiben die unteren Schichten länger weich. Das Gewicht der folgenden Schichten und der Druck der Düse können die Kontur dann etwas nach außen drücken.
Verwende zunächst ein bewährtes Profil für die tatsächliche Materialmarke und Druckoberfläche. Wenn die erste Schicht gut haftet, aber die Unterkante weich und verbreitert bleibt, kannst du die Betttemperatur innerhalb des empfohlenen Bereichs schrittweise testen.
Viele Profile verwenden für die erste Schicht eine andere Betttemperatur als für die folgenden Schichten. Das kann sinnvoll sein: zuerst zuverlässige Haftung, danach weniger Wärmeeintrag. Die passende Temperatur hängt jedoch von Material, Beschichtung, Raumtemperatur und Bauteilgröße ab. Ein universeller Wert wäre deshalb irreführend.
Senke die Temperatur nicht so weit, dass sich Ecken lösen. Warping und Elefantenfuß können ähnlich beginnen, benötigen aber gegensätzliche Korrekturen.
4. First-Layer-Flow und Linienbreite nicht blind reduzieren
Ein zu hoher Materialfluss in der ersten Schicht kann den seitlichen Überstand verstärken. Bevor du den First-Layer-Flow reduzierst, solltest du jedoch Z-Offset, Düsendurchmesser, Filamentdurchmesser und den allgemeinen Flow prüfen.
Wenn die oberen Schichten korrekt aussehen und nur die erste Schicht zu viel Material enthält, ist eine kleine, kontrollierte Änderung am First-Layer-Flow möglicherweise sinnvoll. Ist dagegen das gesamte Modell überextrudiert, gehört zuerst der allgemeine Materialfluss kalibriert.
Auch eine sehr große erste Linienbreite legt mehr Material auf das Druckbett. Sie kann die Haftung verbessern, sollte aber zum verwendeten Profil passen. Vergleiche nach jeder Änderung die Slicer-Vorschau und drucke einen kleinen Test, statt mehrere Werte gleichzeitig anzupassen.
5. Elefantenfuß-Kompensation im Slicer verwenden
Viele Slicer besitzen eine Funktion mit Namen wie Elephant Foot Compensation, Elefantenfuß-Kompensation oder Initial Layer Horizontal Expansion. Sie zieht die Außenkontur der untersten Modellschicht beziehungsweise der betroffenen Startschichten rechnerisch etwas nach innen.
Die Funktion ist besonders nützlich, wenn:
- die erste Schicht bereits gleichmäßig und zuverlässig gedruckt wird;
- die Betttemperatur zum Material passt;
- nur ein kleiner, reproduzierbarer Überstand verbleibt;
- die Unterkante für eine Passung maßhaltig sein muss.

Beginne mit einer kleinen Korrektur und prüfe die Vorschau. Eine zu starke Kompensation kann an der Unterkante eine sichtbare Stufe erzeugen, dünne Wände schwächen oder kleine Konturen verändern. Je nach Slicer kann sich die Wirkung außerdem auf Außenkonturen, Bohrungen und mehrere Startschichten unterschiedlich auswirken.
Die Kompensation ist kein Ersatz für eine Düse, die über das Druckbett kratzt. Sie korrigiert die Geometrie im G-Code, nicht die mechanische Ursache einer fehlerhaften ersten Schicht.
6. Das Modell konstruktiv vorbereiten
Bei funktionalen Teilen kann eine kleine Fase an der unteren Außenkante zusätzlichen Spielraum schaffen. Selbst wenn die erste Schicht minimal verbreitert wird, bleibt die äußerste Kontur näher am gewünschten Maß.
Eine Fase ist besonders praktisch bei:
- Steckteilen und Deckeln;
- Gehäusen, die bündig auf einer Fläche stehen sollen;
- Aufnahmen für Schrauben, Muttern oder Lager;
- Bauteilen, die regelmäßig mit demselben Verfahren gefertigt werden.
Wie groß die Fase sein darf, hängt von Geometrie und Belastung ab. Sie sollte im CAD bewusst konstruiert werden und nicht wichtige Auflage- oder Dichtflächen entfernen.
7. Erst nach vollständigem Abkühlen messen
Kunststoff und Druckplatte verändern während des Abkühlens ihre Abmessungen. Flexible Druckplatten können sich beim Abnehmen ebenfalls leicht biegen. Miss das Bauteil deshalb erst, wenn es vollständig abgekühlt und spannungsfrei von der Platte gelöst wurde.
Für einen kontrollierten Test eignet sich ein einfacher Würfel oder ein kleiner rechteckiger Rahmen:
- Verwende das reale Filament und das geplante Druckprofil.
- Drucke das Testteil an der üblichen Position auf dem Druckbett.
- Lass Druckplatte und Modell vollständig abkühlen.
- Miss die Breite am unteren Rand und einige Millimeter darüber.
- Ändere nur eine Einstellung und wiederhole denselben Test.
Ist nur der untere Messwert größer, passt die Diagnose Elefantenfuß. Weicht auch der restliche Körper ab, solltest du stattdessen Flow, Materialschrumpfung, XY-Maße und die Modellgeometrie prüfen.
Schnelle Fehlerdiagnose
| Fehlerbild | Wahrscheinliche Richtung | Nächster Schritt |
|---|---|---|
| Unterkante steht rundum gleichmäßig über | Z-Offset, Betttemperatur oder Startschicht-Flow | Erste Schicht beobachten und jeweils nur einen Wert testen |
| Überstand nur auf einer Seite | Nivellierung, Bed-Mesh oder schief eingesetzte Platte | Platte prüfen und vorgeschriebene Kalibrierung ausführen |
| Unterkante passt, Ecken ziehen sich hoch | Warping statt Elefantenfuß | Haftung, Luftzug, Temperatur und Brim prüfen |
| Gesamtes Modell ist zu groß | Kein reiner Elefantenfuß | Flow, Schrumpfung und XY-Maße untersuchen |
| Nach Kompensation entsteht eine sichtbare Kerbe | Kompensation zu stark | Wert reduzieren und Vorschau kontrollieren |
| Erste Schicht hält nach Korrektur nicht mehr | Düse zu weit entfernt oder Bett zu kühl | In kleinen Schritten zum letzten stabilen Zustand zurückkehren |
Empfohlene Reihenfolge zur Behebung
- Druckplatte reinigen: Verwende nur eine für die Oberfläche geeignete Reinigungsmethode.
- Platte und Mechanik prüfen: Die Platte muss plan aufliegen; Düse und Achsen dürfen kein ungewöhnliches Spiel haben.
- Nivellierung ausführen: Erstelle das Bed-Mesh entsprechend der Anleitung neu.
- Erste Schicht beobachten: Korrigiere den Z-Offset nur in kleinen Schritten.
- Temperatur prüfen: Bleibe innerhalb der Empfehlungen für Filament und Druckoberfläche.
- Flow kontrollieren: Ändere den First-Layer-Flow erst nach den grundlegenden Prüfungen.
- Kompensation einsetzen: Korrigiere nur den kleinen, reproduzierbaren Restfehler.
- Testteil messen: Prüfe Unterkante und normalen Modellkörper nach vollständigem Abkühlen.
Häufige Fehler
- Die Düse stark anheben: Der Elefantenfuß verschwindet möglicherweise, aber die erste Schicht haftet nicht mehr zuverlässig.
- Das Bett sofort stark abkühlen: Dadurch kann aus einem Maßproblem ein Warping-Problem werden.
- Nur die Slicer-Kompensation erhöhen: Eine mechanisch falsche erste Schicht bleibt dadurch bestehen.
- Mehrere Parameter gleichzeitig ändern: Das wirksame Mittel lässt sich anschließend nicht erkennen.
- Ein heißes Teil messen: Die Abmessungen sind noch nicht stabil.
- Brim und Elefantenfuß verwechseln: Ein Brim ist eine absichtlich erzeugte, entfernbare Struktur.
- Jeden breiten Druck als Elefantenfuß behandeln: Eine Abweichung über die gesamte Höhe hat andere Ursachen.
Checkliste vor dem nächsten Druck
- Die Druckplatte ist sauber und korrekt eingesetzt.
- Unter der flexiblen Platte befinden sich keine Filamentreste.
- Bed-Mesh beziehungsweise Nivellierung ist aktuell.
- Die erste Schicht ist geschlossen, aber nicht übermäßig gequetscht.
- Die Düse kratzt nicht über die Druckoberfläche.
- Bett- und Düsentemperatur passen zum konkreten Filamentprofil.
- Flow und Düsendurchmesser stimmen mit der realen Hardware überein.
- Eine Slicer-Kompensation wurde nur in kleinen Schritten getestet.
- Das Testteil wurde vollständig abgekühlt gemessen.
- Es wurde pro Test nur eine Einstellung verändert.
Häufig gestellte Fragen
Ist ein kleiner Elefantenfuß normal?
Eine sehr leichte Verbreiterung kann bei stark haftenden FDM-Erstschichten vorkommen. Für dekorative Teile ist sie oft unkritisch. Bei Passungen und Funktionsflächen sollte sie jedoch gemessen und gezielt reduziert werden.
Hilft ein höherer Z-Offset immer?
Nein. Er hilft nur, wenn die Düse tatsächlich zu nah am Bett ist. Ein zu hoher Z-Offset erzeugt Lücken zwischen den Linien und schwache Haftung. Deshalb nur kleine Änderungen vornehmen und die gesamte erste Schicht beobachten.
Welche Betttemperatur verhindert Elefantenfüße?
Es gibt keinen universellen Wert. Materialrezeptur, Druckplatte, Raumtemperatur und Modellgröße spielen zusammen. Beginne mit dem geprüften Filamentprofil und ändere die Temperatur nur innerhalb der zulässigen Empfehlungen.
Soll ich den First-Layer-Flow reduzieren?
Erst nachdem Z-Offset, Nivellierung und allgemeiner Flow geprüft wurden. Eine zu starke Reduzierung kann die erste Schicht schwächen oder Lücken verursachen.
Was macht die Elefantenfuß-Kompensation?
Sie verschiebt die Kontur der unteren Modellschicht beziehungsweise Startschichten im Slicer etwas nach innen. Dadurch kann ein kleiner, reproduzierbarer Überstand ausgeglichen werden. Sie repariert aber keine fehlerhafte Nivellierung.
Warum tritt der Fehler nur auf einer Bettseite auf?
Wahrscheinlich ist der Abstand zwischen Düse und Druckplatte dort anders. Prüfe, ob die Platte richtig sitzt, ob sich Schmutz darunter befindet und ob die vorgeschriebene Nivellierung beziehungsweise das Bed-Mesh aktuell ist.
Kann eine Fase den Elefantenfuß vollständig lösen?
Eine passend konstruierte Fase kann die Maßabweichung an der Außenkante auffangen. Sie sollte dennoch nicht verwendet werden, um starkes Quetschen, falsche Temperatur oder eine fehlerhafte Kalibrierung zu verdecken.
Fazit
Ein Elefantenfuß entsteht, wenn die unteren Schichten über die geplante Modellkontur hinausgedrückt werden. Meist sind eine zu stark gequetschte erste Schicht, zu viel Material oder ein lange weich bleibender Unterbereich beteiligt.
Die sinnvollste Reihenfolge beginnt bei Druckplatte, Nivellierung und Z-Offset. Danach folgen Betttemperatur und Materialfluss. Erst wenn die erste Schicht bereits sauber und gleichmäßig ist, sollte eine Elefantenfuß-Kompensation den verbleibenden kleinen Maßfehler ausgleichen.
Ein einfaches Testteil, vollständiges Abkühlen und jeweils nur eine geänderte Einstellung liefern zuverlässigere Ergebnisse als das Kopieren eines festen Internetwertes. So bleibt die Haftung erhalten, während Unterkanten und Passungen deutlich sauberer werden.
